

Panduan Komprehensif untuk Bahagian Die-Cast: Proses, Bahan dan Aplikasi
 2026.07.14
 Berita Industri
Bahagian tuangan mati ialah komponen logam yang dihasilkan dengan memaksa logam cair, biasanya aluminium, zink, atau magnesium, ke dalam acuan keluli boleh guna semula di bawah tekanan tinggi. Kaedah ini digunakan merentasi industri automotif, elektronik, peralatan perindustrian dan produk pengguna kerana ia menghasilkan bahagian yang tepat dan boleh berulang pada volum tinggi dan kos seunit yang agak rendah. Panduan ini menerangkan cara bahagian tuangan die dibuat, bahan dan kemasan yang tersedia, tempat proses paling sesuai, dan cara bekerjasama dengan pembekal untuk mendapatkan hasil yang konsisten dan berkualiti tinggi.
Jawapan langsung: Bahagian tuangan die paling sesuai untuk larian pengeluaran volum sederhana hingga tinggi, biasanya bermula pada sekitar 1000 unit dan berskala kepada jutaan, di mana ketepatan dimensi, dinding nipis dan kemasan permukaan licin lebih penting daripada kekuatan mekanikal mentah. Jika projek anda memerlukan kurang daripada beberapa ratus unit, pemesinan CNC atau tuangan pasir biasanya lebih menjimatkan kos. Jika projek anda memerlukan volum tinggi, toleransi yang ketat dan geometri kompleks dalam satu pukulan, bahagian tuangan die hampir selalu merupakan pilihan yang tepat.
Apakah Bahagian Die Casting
Bahagian tuangan mati ialah komponen logam yang dihasilkan melalui proses tuangan die, di mana logam cair disuntik ke dalam acuan keluli bermesin ketepatan, dikenali sebagai acuan, di bawah tekanan yang ketara. Logam mengisi rongga acuan dalam pecahan sesaat, menyejuk dengan cepat, dan menjadi bentuk akhir bahagian tersebut. Apabila logam telah menjadi pepejal, dadu terbuka dan bahagian siap dikeluarkan, bersedia untuk kemasan sekunder yang minimum.
Proses ini pada asasnya berbeza daripada tuangan pasir atau tuangan pelaburan kerana acuan boleh diguna semula, selalunya untuk puluhan ribu kitaran, yang menjadikan bahagian tuangan die menjimatkan untuk pengeluaran volum tinggi. Satu dadu boleh menghasilkan mana-mana dari 50000 hingga lebih 1 juta bahagian sebelum memerlukan penyelenggaraan atau penggantian yang ketara, bergantung pada aloi yang digunakan dan kerumitan bahagian tersebut.
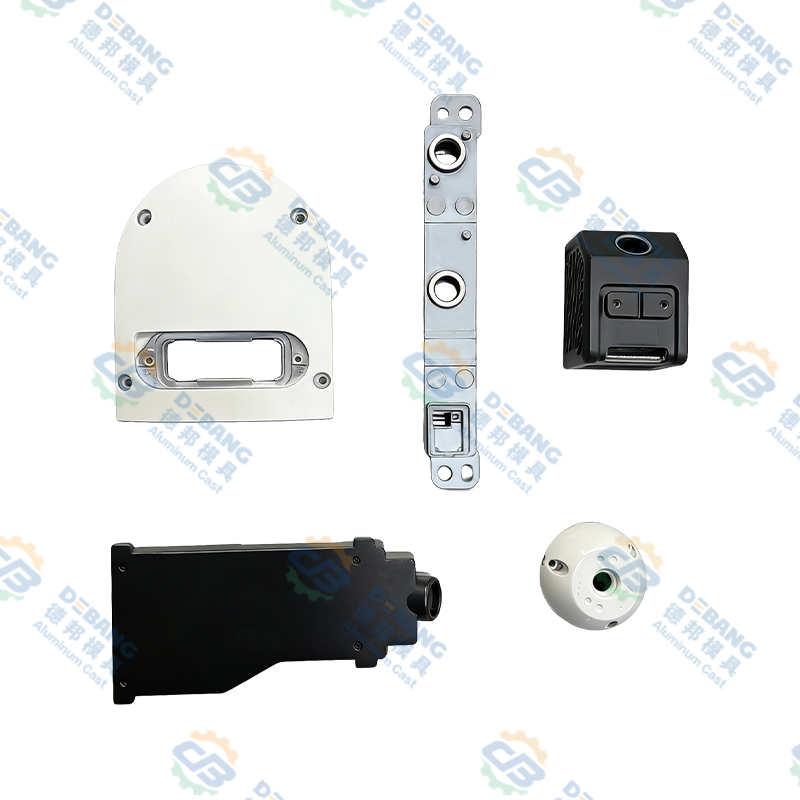
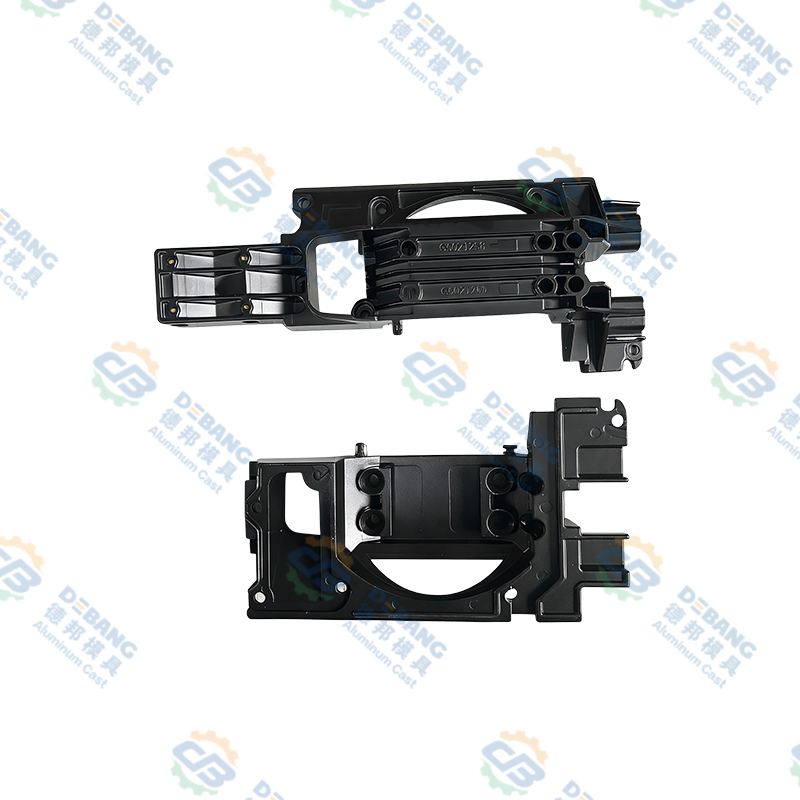
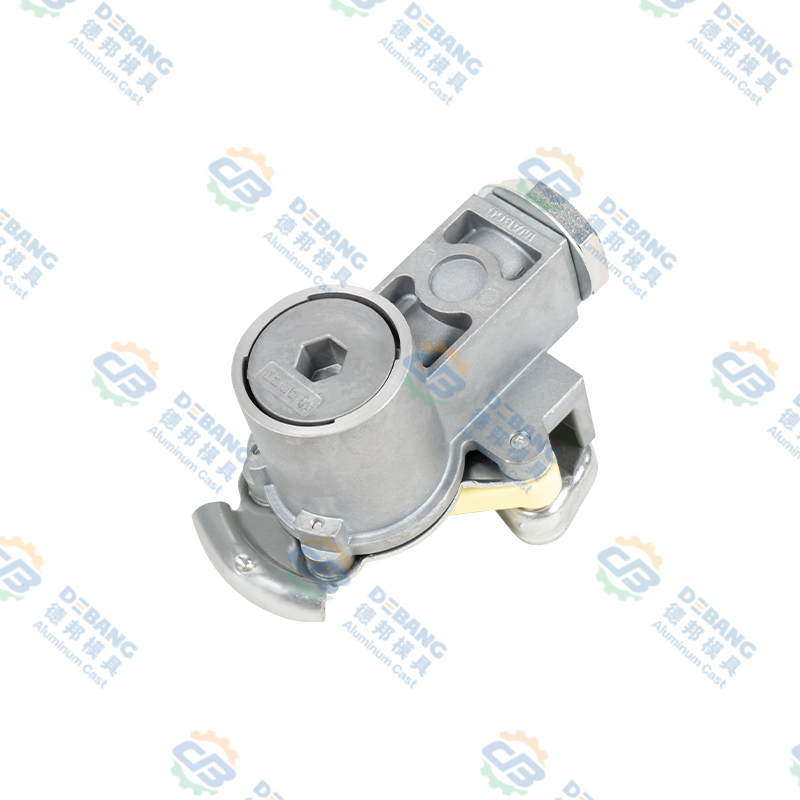
Istilah bahagian tuangan die merangkumi rangkaian produk fizikal yang sangat luas, daripada penyambung zink kecil seberat beberapa gram kepada perumah penghantaran aluminium yang besar seberat beberapa kilogram. Apa yang menyatukan mereka ialah kaedah pembuatan dan bukannya penggunaan akhir, itulah sebabnya proses asas yang sama melayani industri yang berbeza seperti kejuruteraan automotif, elektronik pengguna dan perkakasan isi rumah. Memahami asas kongsi ini membantu pembeli dan jurutera membuat keputusan yang lebih baik apabila mereka menilai sama ada tuangan cetakan sesuai untuk bahagian baharu.
Perlu diingatkan juga bahawa bahagian tuangan cetakan hampir selalu berbentuk bersih atau hampir bentuk jaring, bermakna bahagian itu keluar dari acuan sangat hampir dengan dimensi terakhirnya. Ini berbeza dengan proses seperti penempaan atau pemesinan lanjutan, di mana sejumlah besar bahan tambahan dikeluarkan untuk mencapai bentuk akhir. Sifat bentuk bersih berhampiran bahagian tuangan die adalah salah satu sebab terbesar proses itu sangat cekap bahan pada skala.
Ketepatan Dimensi
Toleransi biasa berjulat daripada tambah atau tolak 0.05 mm hingga 0.15 mm bergantung pada saiz bahagian dan aloi, jauh lebih ketat daripada tuangan pasir.
Ketebalan Dinding
Bahagian tuangan mati biasanya mencapai ketebalan dinding antara 0.5 mm dan 5 mm, membolehkan reka bentuk yang ringan namun kukuh dari segi struktur.
Kelajuan Kitaran
Mesin tuangan die tekanan tinggi boleh menghasilkan mana-mana dari 200 hingga lebih 1000 tembakan sejam bergantung pada saiz bahagian.
Kemasan Permukaan
Bahagian keluar dari acuan dengan permukaan tuang yang licin, selalunya memerlukan sedikit atau tiada pemesinan tambahan sebelum digunakan.
Proses Die Casting Dijelaskan
Terdapat tiga kaedah tuangan die utama yang digunakan untuk menghasilkan bahagian tuangan die hari ini: tuangan die tekanan tinggi, tuangan die tekanan rendah dan tuangan die graviti. Tuangan die tekanan tinggi menyumbang sebahagian besar bahagian yang dihasilkan di seluruh dunia kerana ia menawarkan masa kitaran terpantas dan toleransi yang paling ketat. Tuangan die tekanan rendah sering dipilih untuk roda automotif yang lebih besar dan bahagian struktur di mana pengisian yang lebih perlahan dan lebih terkawal mengurangkan keliangan. Tuangan acuan graviti, kadangkala dipanggil tuangan acuan kekal, bergantung pada graviti sahaja dan bukannya tekanan luaran, dan biasanya digunakan untuk bentuk yang lebih ringkas dalam larian pengeluaran yang lebih kecil. Proses umum untuk tuangan die tekanan tinggi, varian yang paling banyak digunakan, mengikut peringkat ini.
1
Penyediaan Die dan Pengapit
Kedua-dua bahagian dadu keluli dibersihkan, dilincirkan dengan agen pelepas, dan diapit bersama di bawah daya penguncian yang boleh melebihi 4000 tan pada mesin besar, memastikan acuan kekal tertutup terhadap tekanan logam masuk. Lapisan pelincir juga membantu bahagian tuangan siap dipisahkan dengan bersih daripada permukaan cetakan semasa lonjakan, mengurangkan risiko koyak permukaan.
2
Pencairan dan Suntikan Logam
Logam dicairkan dalam relau, biasanya antara 380 darjah Celsius untuk zink dan 660 darjah Celsius untuk aluminium, kemudian disuntik ke dalam rongga cetakan pada tekanan antara 1500 hingga lebih 25000 psi bergantung pada mesin dan aloi. Logam bergerak melalui sistem pelari dan pintu pagar yang direka untuk mengisi bahagian paling nipis dan paling terperinci bahagian tuangan die sebelum bahagian yang lebih tebal menjadi pepejal.
3
Penyejukan dan Pemejalan
Logam cair menyejuk dan memejal di dalam acuan dalam masa pecahan sesaat hingga beberapa saat, bergantung pada ketebalan dinding dan isipadu bahagian, mengambil bentuk tepat rongga, termasuk butiran permukaan halus dan rusuk dalaman. Saluran penyejukan yang dibina ke dalam acuan mengedarkan air atau minyak untuk mengawal kadar pemejalan dan mengurangkan kemungkinan kecacatan pengecutan dalaman.
4
Die Opening dan Ejection
Setelah pepejal, dadu terbuka dan pin ejektor menolak bahagian tuangan siap keluar dari rongga, bersedia untuk kitaran seterusnya bermula hampir serta-merta. Sistem ejektor yang diselenggara dengan baik membantu mengelakkan ubah bentuk bahagian berdinding nipis semasa peringkat ini, terutamanya pada bahagian yang mempunyai rongga dalam.
5
Pemangkasan dan Kemasan
Bahan berlebihan seperti denyar dan sistem pelari logam dipangkas, dan bahagian itu mungkin menjalani operasi sekunder seperti letupan tembakan, pemesinan, penyaduran, atau salutan serbuk berdasarkan aplikasi. Banyak barisan pengeluaran mengautomasikan langkah pemangkasan ini menggunakan acuan pemangkas khusus, membolehkan bahagian tuangan die bergerak dengan cepat daripada mesin tuangan kepada pembungkusan.
Bahan Biasa Digunakan dalam Bahagian Tuangan Die
Memilih aloi yang betul adalah salah satu keputusan yang paling penting apabila mereka bentuk bahagian tuangan mati, kerana ia mempengaruhi kekuatan, berat, rintangan kakisan dan kos keseluruhan. Jadual di bawah membandingkan empat bahan tuangan mati yang paling banyak digunakan.
| bahan | Ketumpatan Biasa | Sifat Utama | Kegunaan Biasa |
|---|---|---|---|
| Aloi Aluminium, seperti ADC12 dan A380 | Kira-kira 2.7 g setiap cm padu | Ringan, rintangan kakisan yang baik, nisbah kekuatan kepada berat yang baik, kekonduksian terma yang tinggi | Perumah automotif, kurungan enjin, penutup elektronik, sink haba |
| Zink Aloi, seperti Zamak 3 dan Zamak 5 | Kira-kira 6.6 g setiap cm padu | Kebolehtuangan yang sangat baik, toleransi yang sangat ketat, kekuatan impak yang tinggi, mudah dipasang | Penyambung, perkakasan hiasan, gear ketepatan kecil, lekapan paip |
| Aloi Magnesium, seperti AZ91D | Kira-kira 1.8 g setiap cm padu | Logam tuangan die struktur paling ringan, kekuatan yang baik, kebolehmesinan yang sangat baik | Pendakap dalaman automotif, perumah komputer riba dan kamera, badan alat kuasa |
| Aloi Tembaga dan Loyang | Kira-kira 8.5 g setiap cm padu | Kuat, tahan haus, kekonduksian elektrik yang baik, takat lebur yang lebih tinggi | Penyambung elektrik, injap paip, perkakasan marin |
Bahagian tuangan cetakan aluminium mewakili bahagian terbesar keluaran tuangan cetakan global kerana ia mengimbangi berat, kekuatan dan kos secara berkesan merentas industri. Bahagian tuangan mati zink dipilih apabila perincian yang sangat halus dan had terima yang ketat diperlukan dalam komponen yang lebih kecil, kerana aloi zink mengalir dengan lebih mudah ke bahagian nipis berbanding aluminium.
Bahagian tuangan die magnesium semakin mendapat tempat dalam industri di mana setiap gram penting, kerana magnesium kira-kira 35 peratus lebih ringan daripada aluminium untuk geometri bahagian yang setanding. Ini menjadikannya pilihan biasa untuk elektronik pegang tangan, alatan kuasa dan kurungan dalaman automotif tertentu. Aloi berasaskan tembaga, walaupun kurang biasa daripada aluminium atau zink, dipilih apabila kekonduksian elektrik atau rintangan haus di bawah beban adalah lebih penting daripada meminimumkan berat, seperti dalam blok terminal elektrik atau sesendal tugas berat.
Apabila membandingkan pilihan bahan, jurutera biasanya menimbang empat faktor bersama-sama dan bukannya secara berasingan: suhu operasi yang akan dihadapi oleh bahagian itu, beban mekanikal yang mesti dibawanya, kaedah penamat yang dirancang selepas tuangan, dan kos unit sasaran. Bahagian tuangan mati yang ditujukan untuk ruang enjin perlu bertolak ansur dengan haba berterusan melebihi 120 darjah Celsius, yang biasanya menolak aloi zink gred rendah dan sebaliknya menghala ke arah aloi aluminium tahan haba. Pemegang pintu hiasan, sebaliknya, mungkin mengutamakan permukaan licin yang menerima penyaduran krom dengan baik, yang mengutamakan zink berbanding aluminium.
Tuangan Mati lwn Kaedah Tuangan Logam Lain
Bahagian tuangan mati sering dibandingkan dengan tuangan pasir dan tuangan pelaburan, kerana ketiga-tiga proses membentuk logam cair menjadi bentuk akhir. Pilihan yang tepat bergantung pada volum pengeluaran, ketepatan yang diperlukan dan saiz bahagian. Jadual di bawah meringkaskan cara ketiga-tiga kaedah ini berbeza merentas faktor yang paling penting kepada pembeli.
| Faktor | Die Casting | Tuangan Pasir | Pemutus Pelaburan |
|---|---|---|---|
| Toleransi Biasa | Tambah atau tolak 0.05 hingga 0.15 mm | Tambah atau tolak 0.5 hingga 1.5 mm | Tambah atau tolak 0.1 hingga 0.3 mm |
| Kelantangan Paling Sesuai | 1000 unit dan ke atas | 1 hingga beberapa ratus unit | 50 hingga beberapa ribu unit |
| Kemasan Permukaan | Licin, berhampiran bentuk jaring | Kasar, memerlukan pemesinan | Perincian halus dan halus |
| Kos Perkakas | Tinggi di hadapan, rendah seunit | Rendah di hadapan, lebih tinggi seunit | Sederhana pendahuluan dan seunit |
| Bahan Biasa | Aluminium, zink, magnesium | Besi, keluli, gangsa, aluminium | Keluli, keluli tahan karat, aloi super |
Bahagian tuangan mati menang dengan jelas apabila pengeluarannya besar dan geometri mendapat manfaat daripada dinding yang nipis dan konsisten. Tuangan pasir kekal sesuai untuk bahagian yang sangat besar atau prototaip sekali sahaja di mana membina acuan keluli tidak menjimatkan. Tuangan pelaburan cenderung dipilih apabila bahagian tersebut memerlukan perincian halus dan logam, seperti keluli tahan karat, yang tidak praktikal untuk tuangan mati pada tekanan tinggi.
Pilihan Kemasan Permukaan untuk Bahagian Tuangan Die
Kebanyakan bahagian tuangan die meninggalkan acuan dengan permukaan yang boleh digunakan, tetapi banyak aplikasi memerlukan langkah kemasan tambahan untuk meningkatkan penampilan, rintangan kakisan atau prestasi haus. Jadual di bawah menggariskan kaedah penamat yang paling biasa digunakan untuk bahagian tuangan mati.
| Kaedah Penamat | Tujuan | Aplikasi Biasa |
|---|---|---|
| Letupan Tembakan | Menanggalkan sisa permukaan dan mencipta tekstur matte yang seragam | Kurungan dan perumah tujuan am |
| Salutan Serbuk | Menambah lapisan berwarna tahan lama dengan rintangan kakisan yang baik | Peralatan luar, perumah perkakas |
| Penyaduran Chrome atau Nikel | Memperbaik penampilan dan menambah lapisan tahan karat yang keras | Perkakasan hiasan, lekapan paip |
| Anodizing, aluminium sahaja | Membina lapisan oksida pelindung dan membolehkan pencelupan warna | Elektronik pengguna, hiasan seni bina |
| Pemesinan CNC | Mencapai toleransi yang lebih ketat pada permukaan mengawan tertentu | Komponen enjin, pemasangan ketepatan |
Memilih kemasan yang betul untuk bahagian tuangan die bukan semata-mata kosmetik. Salutan serbuk dan anodisasi, sebagai contoh, menambah lapisan perlindungan kakisan yang boleh diukur yang boleh memanjangkan hayat perkhidmatan komponen luar selama beberapa tahun berbanding bahagian yang belum siap terdedah kepada persekitaran yang sama.
Kelebihan Utama Bahagian Die Casting
A
Kelajuan Pengeluaran Tinggi
Mesin tuangan mati tunggal boleh menghasilkan ratusan bahagian sejam, menjadikan proses ini sesuai untuk pesanan dalam puluhan ribu atau berjuta-juta, terutamanya jika dibandingkan dengan masa kitaran tuangan pasir atau pemesinan CNC yang jauh lebih perlahan.
B
Geometri Kompleks dalam Satu Tembakan
Tulang rusuk, bos, benang, dan dinding nipis boleh dibentuk secara langsung dalam acuan, mengurangkan atau menghapuskan keperluan untuk pemasangan sekunder berbilang komponen, yang mengurangkan kedua-dua kiraan bahagian dan buruh pemasangan.
C
Kebolehulangan Dimensi Cemerlang
Oleh kerana acuan keluli keras yang sama digunakan semula untuk setiap pukulan, variasi bahagian ke bahagian kekal sangat rendah sepanjang pengeluaran yang lama, yang penting untuk bahagian yang mesti dimuatkan dengan tepat ke dalam pemasangan yang lebih besar.
D
Kos Seunit yang Lebih Rendah pada Volum
Walaupun kos perkakas lebih tinggi di hadapan, kos setiap bahagian menurun dengan ketara apabila volum meningkat, selalunya menjadi pilihan termurah melepasi beberapa ribu unit dan terus bertambah baik apabila volum meningkat kepada ratusan ribu.
E
Kemasan Permukaan Kuat
Alat ganti biasanya memerlukan sedikit atau tiada penggilap sebelum mengecat, menyadur atau menyalut, yang memendekkan garis masa pembuatan keseluruhan dan mengurangkan kos buruh yang berkaitan dengan penyediaan permukaan sekunder.
F
Kecekapan Bahan
Lebihan logam daripada pelari dan telaga limpahan boleh dicairkan dan digunakan semula, mengekalkan sisa bahan secara relatifnya rendah berbanding proses tolak seperti pemesinan CNC, di mana sebahagian besar stok permulaan berakhir sebagai cip sekerap.
Aplikasi dan Industri Biasa untuk Bahagian Tuangan Die
Industri Automotif
Blok enjin, perumah transmisi, kurungan dan komponen struktur, di mana bahagian tuangan cetakan aluminium membantu mengurangkan berat kenderaan dan meningkatkan kecekapan bahan api. Banyak pengeluar kini menggunakan bahagian tuangan aluminium berskala besar untuk menggantikan apa yang dahulunya merupakan pemasangan berpuluh-puluh kepingan keluli bercop, memotong kedua-dua berat dan masa pemasangan.
Elektronik Pengguna
Bingkai komputer riba, badan kamera dan komponen telefon pintar bergantung pada bahagian tuangan magnesium dan aluminium untuk penutup yang kuat lagi ringan yang juga boleh membantu menghilangkan haba daripada litar dalaman yang sensitif.
Peralatan Perindustrian
Perumah pam, penutup kotak gear dan penutup motor menggunakan bahagian tuangan mati kerana ia boleh menahan getaran dan beban haba sederhana sambil menahan toleransi yang ketat untuk penjajaran aci dan tempat duduk galas.
Lekapan Pencahayaan
Sinki haba LED dan perumah lampu bergantung pada kekonduksian terma yang sangat baik bagi bahagian tuangan die aluminium untuk menguruskan pelesapan haba, yang secara langsung memanjangkan jangka hayat kerja komponen LED di dalamnya.
Peralatan Rumah
Pemegang, kurungan dan bahagian struktur dalaman di dapur dan perkakas rumah kerap dihasilkan melalui tuangan zink die, mengambil kesempatan daripada perincian permukaan halus dan keserasian dengan penyaduran hiasan.
Perkakasan dan Kunci
Pemegang pintu, badan kunci dan kelengkapan hiasan menggunakan bahagian tuangan cetakan zink untuk perincian halus dan kemudahan penyadurannya dengan kemasan krom atau nikel, memberikan pengeluar pelbagai pilihan kemasan daripada bahan asas tunggal.
Kawalan Kualiti dan Kecacatan Biasa pada Bahagian Tuangan Die
Malah acuan yang direka dengan baik boleh menghasilkan kecacatan jika parameter proses tidak dikawal dengan betul. Mengenal pasti punca awal membantu pengeluar mengekalkan kadar penolakan bahagian tuangan di bawah penanda aras industri, yang lazimnya disasarkan di bawah 2 peratus untuk barisan pengeluaran matang. Kebanyakan kecacatan pada bahagian tuangan die dikesan kembali kepada salah satu daripada tiga sumber: suhu logam yang tidak betul, tekanan suntikan yang tidak mencukupi atau berlebihan, atau reka bentuk cetakan yang tidak mengambil kira bagaimana logam itu sebenarnya mengalir dan menyejuk di dalam rongga.
| Kecacatan | Punca Biasa | Penyelesaian Biasa |
|---|---|---|
| Keliangan | Udara atau gas terperangkap semasa suntikan berkelajuan tinggi, atau pengecutan semasa penyejukan | Optimumkan reka bentuk pagar, kurangkan kelajuan suntikan pada peringkat pengisian, atau gunakan tuangan die vakum |
| Tutup Sejuk | Logam cair menjadi pejal sebelum mengisi sepenuhnya rongga acuan, selalunya disebabkan oleh suhu logam yang rendah | Tingkatkan suhu logam atau die, dan perbaiki penempatan pintu untuk aliran yang lebih baik |
| kilat | Lebihan logam terlepas melalui garisan pemisah die kerana daya pengapit yang tidak mencukupi | Tingkatkan daya pengapit atau perbaiki penyelenggaraan dan penjajaran die |
| Permukaan Melepuh | Gas terperangkap mengembang berhampiran permukaan semasa rawatan haba atau penyaduran berikutnya | Kurangkan keliangan dalaman pada sumber dan kawal kadar penyejukan |
| Meleding | Kadar penyejukan tidak sekata merentas ketebalan dinding yang berbeza dalam bahagian yang sama | Reka bentuk ketebalan dinding yang lebih seragam dan laraskan susun atur saluran penyejuk dalam cetakan |
Pengeluar terkemuka bahagian tuangan die menggunakan dalam pemeriksaan proses seperti pemeriksaan sinar X, ujian tekanan dan penyelarasan pengesahan mesin pengukur untuk menangkap isu ini sebelum alat ganti dihantar kepada pelanggan. Banyak kemudahan juga menjejaki metrik hasil pas pertama untuk setiap pengeluaran, yang mengukur peratusan bahagian tuangan yang lulus pemeriksaan tanpa sebarang kerja semula, memberikan kedua-dua pengilang dan pelanggan isyarat kestabilan proses yang jelas dan berterusan.
Pertimbangan Kemampanan untuk Bahagian Tuangan Die
Kemampanan pembuatan telah menjadi faktor yang semakin penting apabila mendapatkan bahagian tuangan die, dan proses tersebut mempunyai beberapa kelebihan yang wujud dalam bidang ini. Sekerap aluminium, zink dan magnesium yang dihasilkan semasa pemangkasan dan daripada sistem pelari boleh dicairkan semula dan dimasukkan semula ke dalam pengeluaran, dengan banyak kemudahan mengitar semula lebih 90 peratus sisa proses secara dalaman.
Penggunaan Tenaga Setiap Bahagian
Oleh kerana bahagian tuangan die memerlukan pemesinan sekunder yang minimum, jumlah tenaga yang digunakan setiap bahagian siap selalunya lebih rendah daripada proses yang mengeluarkan sejumlah besar bahan.
Logam Asas Boleh Dikitar Semula
Aluminium dan zink kedua-duanya boleh dikitar semula berulang kali tanpa kehilangan sifat mekanikal yang ketara, menyokong penggunaan bahan gelung tertutup merentasi pengeluaran.
Hidup Panjang Mati
Satu dadu keluli tunggal yang menghasilkan ratusan ribu bahagian menyebarkan jejak pembuatan terwujudnya sendiri merentasi sejumlah besar komponen siap.
Faedah Ringan
Dalam aplikasi pengangkutan, penjimatan berat daripada bahagian tuangan aluminium dan magnesium diterjemahkan kepada penggunaan bahan api atau tenaga yang lebih rendah sepanjang hayat kenderaan.
Garis Panduan Reka Bentuk untuk Bahagian Tuangan Die
Mengikuti peraturan reka bentuk yang terbukti pada awal pembangunan komponen boleh mengurangkan semakan perkakas dengan ketara dan meningkatkan kualiti akhir bahagian tuangan die. Jurutera yang menggunakan garis panduan ini semasa fasa reka bentuk awal, dan bukannya selepas prototaip pertama gagal, cenderung untuk melihat perubahan yang jauh lebih sedikit kos sebaik sahaja dadu telah dipotong. Garis panduan berikut digunakan secara meluas oleh jurutera reka bentuk.
- Pastikan ketebalan dinding seragam. Sasarkan untuk dinding yang konsisten antara 1 mm dan 3.5 mm untuk aluminium, kerana perubahan ketebalan secara tiba-tiba membawa kepada meledingkan dan keliangan kerana bahagian yang lebih tebal menyejuk lebih perlahan daripada yang lebih nipis berdekatan.
- Tambah sudut draf. Sertakan sudut draf sekurang-kurangnya 1 hingga 2 darjah pada permukaan menegak supaya bahagian dilepaskan dengan bersih dari acuan tanpa kerosakan, dengan rongga yang lebih dalam biasanya memerlukan sudut draf yang lebih besar.
- Elakkan sudut dalaman yang tajam. Gunakan jejari fillet sekurang-kurangnya 0.5 mm untuk mengurangkan kepekatan tegasan dan meningkatkan aliran logam semasa mengisi, kerana sudut tajam juga lebih mudah retak di bawah beban.
- Rancang lokasi pagar dan pelari lebih awal. Letakkan pintu supaya logam cair mengisi bahagian paling tebal terlebih dahulu, mengurangkan risiko penutupan sejuk dan isian tidak lengkap, dan menyelaraskan peletakan pintu dengan susun atur pengudaraan untuk membiarkan udara yang terperangkap keluar.
- Minimumkan undercut. Potongan bawah memerlukan slaid atau pengangkat die tambahan, yang meningkatkan kos perkakas dan masa pendahuluan, jadi reka bentuk di sekelilingnya jika boleh atau terima kerumitan perkakas tambahan hanya apabila perlu dari segi fungsi.
- Reka bentuk tulang rusuk untuk menjimatkan berat badan. Tulang rusuk pada 50 hingga 60 peratus daripada ketebalan dinding bersebelahan menambah kekuatan tanpa menghasilkan bahagian tebal yang memperlahankan penyejukan, membolehkan bahagian itu kekal ringan sambil masih menahan beban lentur.
Cara Memilih Pembekal Alat Ganti Die
01
Sahkan Peralatan dan Julat Tan
Sahkan pembekal mengendalikan mesin dengan julat tan yang diperlukan untuk saiz bahagian anda, kerana peralatan bersaiz kecil tidak dapat mengekalkan tekanan pengapit yang betul dan boleh menyebabkan pengisian kilat atau tidak lengkap pada bahagian tuangan cetakan yang lebih besar.
02
Semak Pensijilan Kualiti
Cari pensijilan seperti ISO 9001, dan IATF 16949 jika bahagian tersebut adalah untuk kegunaan automotif, kerana ini menunjukkan sistem pengurusan kualiti yang matang dengan kawalan proses yang didokumenkan sepanjang pengeluaran.
03
Tanya Mengenai Peralatan Dalam Rumah
Pembekal yang mereka bentuk dan membina acuan sendiri secara dalaman lazimnya boleh memendekkan masa pendahuluan dan menyelesaikan isu reka bentuk lebih cepat daripada perkakas penyumberan luar tersebut, kerana perubahan tidak perlu disalurkan melalui pembuat alat pihak ketiga.
04
Minta Bahagian Contoh dan Laporan
Pembekal yang boleh dipercayai harus menyediakan sampel bahagian tuangan die bersama-sama dengan laporan pemeriksaan dimensi sebelum membuat pengeluaran penuh, memberi anda peluang untuk mengesahkan kesesuaian dan berfungsi lebih awal.
05
Menilai Perkhidmatan Menengah
Semak sama ada pembekal menawarkan pemesinan, penyaduran, salutan serbuk atau pemasangan secara dalaman, yang boleh memudahkan rantaian bekalan anda dengan ketara dan mengurangkan bilangan vendor yang perlu anda selaraskan.
06
Bandingkan Komunikasi dan Masa Utama
Komunikasi yang pantas dan jelas semasa sebut harga selalunya merupakan petunjuk yang kukuh tentang cara pembekal akan mengendalikan isu pengeluaran di peringkat seterusnya, jadi beri perhatian kepada responsif walaupun sebelum pesanan pertama dibuat.
Faktor Kos Mempengaruhi Harga Alat Ganti Die
Harga akhir bahagian tuangan die bergantung pada beberapa faktor, setiap satu membawa berat yang berbeza dalam sebut harga keseluruhan. Carta di bawah menggambarkan pengaruh relatif pemacu kos biasa.
Sebagai peraturan umum, perkakasan untuk bahagian tuangan cetakan aluminium sederhana kerumitan mungkin berkisar antara 5000 hingga lebih 40000 dolar AS, manakala kos unit bahagian itu sendiri mungkin jatuh antara 0.50 dan 10 dolar AS bergantung pada saiz, aloi dan keperluan kemasan setelah volum pengeluaran cukup tinggi untuk menyebarkan pelaburan perkakas. Pembeli yang menilai sebut harga untuk bahagian tuangan die hendaklah meminta pembekal untuk memecahkan kos perkakas secara berasingan daripada harga sekeping, kerana ini memudahkan untuk membandingkan sebut harga merentas vendor dan memodelkan jumlah kos pada volum pesanan yang berbeza sebelum melakukan pengeluaran.
Soalan Lazim Mengenai Bahagian Die Casting
Apakah kuantiti pesanan minimum untuk bahagian tuangan die
Kebanyakan pengeluar mengesyorkan pesanan minimum sekitar 1000 hingga 5000 unit untuk mewajarkan pelaburan alat pendahuluan, walaupun sesetengah pembekal menerima larian prototaip yang lebih kecil menggunakan perkakas prototaip kos rendah.
Berapa lama masa yang diambil untuk menghasilkan acuan baharu bagi bahagian tuangan
Masa pendahuluan perkakasan biasanya berkisar antara 4 hingga 8 minggu untuk acuan sederhana kompleks, bergantung pada saiz bahagian, bilangan rongga dan sama ada gelongsor atau pengangkat diperlukan.
Boleh die casting bahagian dikitar semula
Ya, sekerap aluminium, zink dan magnesium yang dijana semasa pemangkasan boleh dicairkan dan digunakan semula dalam pengeluaran masa hadapan, menjadikan tuangan cetakan sebagai proses yang cekap sumber.
Apakah perbezaan antara bahagian die casting dan bahagian mesin CNC
Bahagian tuangan mati are formed by injecting molten metal into a die, making them cost effective at high volume, while CNC machined parts are cut from solid stock, making them better suited for low volume or highly customized designs.
Aloi manakah yang terbaik untuk bahagian tuangan mati ringan
Aloi magnesium menawarkan ketumpatan terendah di antara logam tuangan die biasa, menjadikannya pilihan pilihan apabila pengurangan berat menjadi keutamaan, seperti dalam perumah komputer riba atau kamera.
Adakah bahagian tuangan mati memerlukan pemprosesan pos sebelum ia boleh digunakan
Ia bergantung kepada aplikasi. Banyak bahagian tuangan die boleh digunakan sebagai tuangan selepas pemangkasan, manakala yang lain memerlukan pemesinan pada permukaan mengawan kritikal, penyaduran untuk rintangan kakisan, atau salutan serbuk untuk penampilan dan perlindungan tambahan.
Apakah jangka hayat biasa acuan tuangan die
Dai keluli yang diselenggara dengan baik yang digunakan untuk tuangan cetakan aluminium biasanya boleh menghasilkan antara 100000 dan 500000 bahagian sebelum pembaikan besar diperlukan, manakala acuan yang digunakan untuk tuangan cetakan zink selalunya boleh melebihi 1 juta kitaran kerana zink kurang melelas pada keluli alat.
Boleh die casting bahagian dikimpal
Bahagian aluminium tuang dan zink standard boleh menjadi sukar untuk dikimpal secara konvensional kerana keliangan gas dalaman yang terperangkap boleh menyebabkan kecacatan pada kawasan kimpalan, jadi pengikat mekanikal, ikatan pelekat atau teknik kimpalan khusus sering digunakan sebagai ganti.
Adakah tuangan die sesuai untuk prototaip serta pengeluaran besar-besaran
Perkakas pengeluaran penuh secara amnya dikhaskan untuk volum yang lebih besar, tetapi banyak pembekal menawarkan acuan prototaip kos rendah atau perkakas lembut rongga tunggal yang membolehkan jurutera mengesahkan reka bentuk bahagian tuangan die sebelum membuat perakuan pengeluaran terakhir yang dikeraskan, memendekkan laluan keseluruhan daripada konsep kepada pembuatan skala penuh.
Pemikiran Akhir tentang Bahagian Die Casting
Bahagian tuangan mati kekal sebagai salah satu cara paling cekap untuk mengeluarkan komponen logam yang tepat dan boleh berulang pada skala. Dengan memahami peringkat proses, memilih aloi yang sesuai untuk aplikasi anda, mengikut garis panduan reka bentuk yang kukuh, dan bekerjasama dengan pembekal yang berkelayakan, pengilang boleh mencapai kualiti bahagian yang kukuh sambil mengekalkan kos unit yang rendah merentas volum pengeluaran yang besar.
Sama ada anda mereka bentuk kurungan automotif, penutup elektronik atau perumahan industri, bahagian tuangan cetakan menawarkan laluan yang terbukti daripada konsep kepada produk siap. Gabungan kelajuan, kebolehulangan dan kebebasan reka bentuk adalah sukar untuk dipadankan dengan mana-mana proses pembentukan logam lain apabila volum pengeluaran mewajarkan pelaburan dalam perkakas, itulah sebabnya bahagian tuangan die terus dinyatakan merentasi julat industri yang begitu luas tahun demi tahun.
Berita Terkini
Ketahui Lebih Lanjut Mengenai Berita Industri
-
16
Jul
 Panduan Teknikal Lengkap: Apakah Komponen Die Cast Aluminium dan Gambaran Keseluruhan Komprehensif Proses Tuangan Die Aloi AluminiumJadual Kandungan Definisi Langsung Proses Pembuatan Apakah Komponen P...
-
28
Sep
Aloi Zink Zamak 3: Sifat, Aplikasi Die Casting dan Panduan Pemilihan untuk OEMApabila bahagian logam memerlukan geometri yang kompleks, toleransi yang ketat, dan kemasan permukaan yang baik pada kos yang berpatutan, Zamak 3 selalunya jurutera bahan beralih kepada yang per... -
19
Oct
Aluminium Tuangan Die Automotif: Panduan Praktikal untuk Aloi, Bahagian dan KualitiTuangan cetakan aluminium adalah salah satu kuda kerja yang tenang bagi kereta moden. Lihat di belakang lampu atau di bawah hud dan anda akan dapati bahagian aluminium tuang melakukan kerja yang... -
07
Sep
Die Casting dalam Industri Automotif: Pilihan Aloi, Toleransi dan Pemilihan OEMSeorang ketua program automotif pernah menghantar kepada kami kuali transmisi yang gagal dalam ujian kebocoran. Ketebalan dinding hanyut, keliangan muncul, dan barisan pengeluaran berhenti dua k...
Sama ada anda seorang pembeli atau rakan kongsi pembangunan, kami komited untuk menyediakan anda penyelesaian yang boleh dipercayai.
PAUTAN PRODUK
Mudah alih
Perkhidmatan Pelanggan
PAUTAN CEPAT
DAPATKAN SEBUT HARGA
HUBUNGI KAMI
Tel: +86-574-86108662
Mobile: +86-15869318110 / +86-15988651610
E-mail: info@debangmould.com
Whatsapp: +61 425 630 715
+86 18067123332
+86 15988651610
Add: No. 1 Jalan Tianxing, Taman Sains dan Teknologi Daqi Daerah Beilun, Bandar Ningbo, Wilayah Zhejiang, China
Hak Cipta © Zhejiang Debang Intelligent Technology Co., Ltd. Hak Cipta Terpelihara.
 Pengeluar Die Casting OEM/ODM