

Die Casting dalam Industri Automotif: Pilihan Aloi, Toleransi dan Pemilihan OEM
 2026.09.07
 Berita Industri
Seorang ketua program automotif pernah menghantar kepada kami kuali transmisi yang gagal dalam ujian kebocoran. Ketebalan dinding hanyut, keliangan muncul, dan barisan pengeluaran berhenti dua kali seminggu. Pembaikan itu bukanlah peningkatan bahan yang mahal; ia adalah rakan kongsi cetakan yang mengawal perkakas, parameter proses dan pemeriksaan dari awal. Apabila komponen memerlukan geometri berulang, volum tinggi dan bentuk hampir bersih, tuangan di dalam industri automotif ialah proses yang menyampaikannya, dan kejayaannya bergantung pada siapa yang mengawal acuan.
Mengapa Die Casting Memegang Tempat Teras dalam Alat Ganti Automotif
Tuangan mati menyuntik logam cair ke dalam acuan keluli yang dikeraskan pada tekanan tinggi, biasanya antara 1,500 dan 25,000 psi, menghasilkan bentuk kompleks dengan toleransi yang ketat dalam satu langkah. Untuk aplikasi automotif, ini bermakna tuangan boleh termasuk dinding nipis, saluran penyejukan, bos dan mata pelekap tanpa operasi pemesinan yang berasingan.
Tiga faktor menjadikan proses sukar diganti dalam pengeluaran kenderaan. Pertama, keupayaan bentuk hampir bersih mengurangkan sisa bahan dan jam pemesinan. Kedua, masa kitaran cukup singkat untuk menyokong program volum tinggi. Ketiga, fleksibiliti reka bentuk membolehkan jurutera menyatukan berbilang komponen ke dalam satu tuangan, yang memudahkan pemasangan dan mengurangkan berat.
- Bahagian dinding boleh dipegang hingga 1.5 hingga 3.0 mm dalam aluminium dengan reka bentuk cetakan yang betul.
- Kebolehulangan dimensi menyokong pemasangan robot dan kawalan tindanan yang ketat.
- Kebolehkitar semula aluminium dan magnesium sesuai dengan sasaran kemampanan industri automotif.
Seni bina kenderaan elektrik telah meningkatkan permintaan untuk tuangan cetakan aluminium dalam penutup bateri, perumah motor dan bingkai struktur. Industri ini juga meneroka tuangan die bersepadu, kadangkala dipanggil megacasting, untuk membentuk bahagian badan satu keping yang besar. Walaupun tuangan besar itu menjadi tajuk utama, faedah harian adalah lebih mudah: komponen yang boleh dipercayai dalam sistem penyejukan, pemasangan pengelap dan penghantaran yang kegagalan bermakna masa henti.
Aluminium, Zink atau Magnesium: Aloi Yang Sesuai dengan Bahagian Automotif Anda
Sebelum sebarang reka bentuk cetakan diluluskan, pilihan aloi memacu hayat perkakas, masa kitaran, bahagian berat dan kos. Dalam kebanyakan kes, keputusan bergantung kepada sama ada anda memerlukan kapasiti galas beban, butiran kecil yang rumit atau bahagian yang paling ringan.
| Aloi | Ketumpatan (g/cm³) | Kekuatan Hasil Biasa (MPa) | Kegunaan Automotif Biasa |
|---|---|---|---|
| Aluminium (A380/ADC12) | 2.7 | 150-170 | Tuangan enjin, kuali penghantaran, sink haba, perumah struktur |
| Zink (Zamak 3) | 6.6 | 200-220 | Lengan pengelap, kurungan kecil, mekanisme kunci, bahagian kecil yang rumit |
| Magnesium (AZ91D) | 1.8 | 140-160 | Bingkai lajur stereng, kemasan dalaman, perumah ringan |
Aluminium ialah pilihan lalai untuk bahagian struktur dan terma automotif kerana ia mengimbangi kekuatan, rintangan kakisan dan berat pada kos yang boleh diterima. Aloi zink bersinar apabila geometrinya kecil, kompleks, dan memerlukan kemasan permukaan yang sangat baik dan dinding nipis. Magnesium menawarkan penyelesaian paling ringan tetapi memerlukan pilihan salutan dan pemasangan yang teliti untuk menguruskan kakisan dalam persekitaran kenderaan.
Komponen Automotif Die Cast Merentasi Kenderaan
Pengurusan Terma dan Sistem Pencahayaan
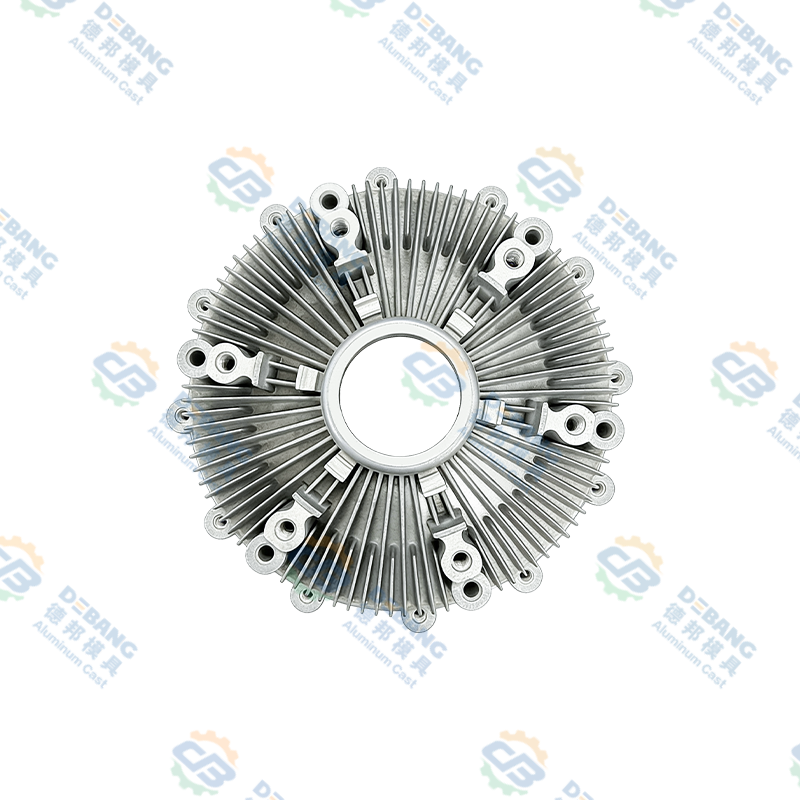
Tatasusunan pencahayaan dan modul LED menjana haba yang mesti dialihkan untuk melindungi komponen elektronik dan mengekalkan output cahaya. Sinki haba aluminium menawarkan kekonduksian terma yang baik dan boleh dituang dengan sirip atau saluran dalaman untuk meningkatkan luas permukaan. Dalam pemasangan lampu depan LED, sink haba juga merupakan elemen struktur yang memegang lensa dan perumah dalam penjajaran, jadi ketepatan dimensi penting sama seperti pemindahan haba.
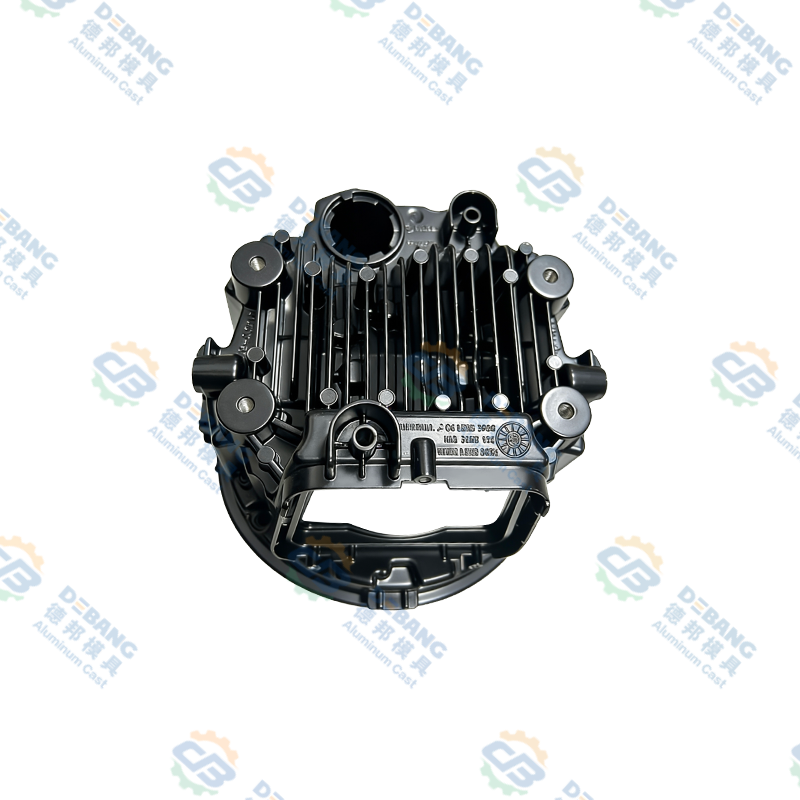
 Sink Haba Die Cast Aloi Aluminium untuk Pencahayaan Automotif Sinki haba ini direka untuk pemasangan lampu depan LED, menggabungkan pengurusan haba dengan sokongan struktur. Sirip dan saluran tuangnya memaksimumkan penyejukan sambil mengekalkan penjajaran lensa untuk prestasi yang boleh dipercayai. Lihat Produk →
Sistem Pengelap dan Mekanisme Luaran
Motor pengelap, lengan pengelap dan perumahnya menghadapi getaran, kelembapan dan perubahan suhu. Aloi zink memberikan kebolehmesinan yang sangat baik dan boleh mengeluarkan butiran halus untuk komponen lengan pengelap, manakala tuangan die aluminium digunakan apabila bahagian tersebut memerlukan lebih ketegaran atau mesti membawa beban yang lebih berat. Cast perumahan motor dalam aluminium mengekalkan gear train sepusat dan tahan terhadap hentaman, yang mengurangkan mainan dan bunyi yang tidak menyenangkan dalam rangkaian.
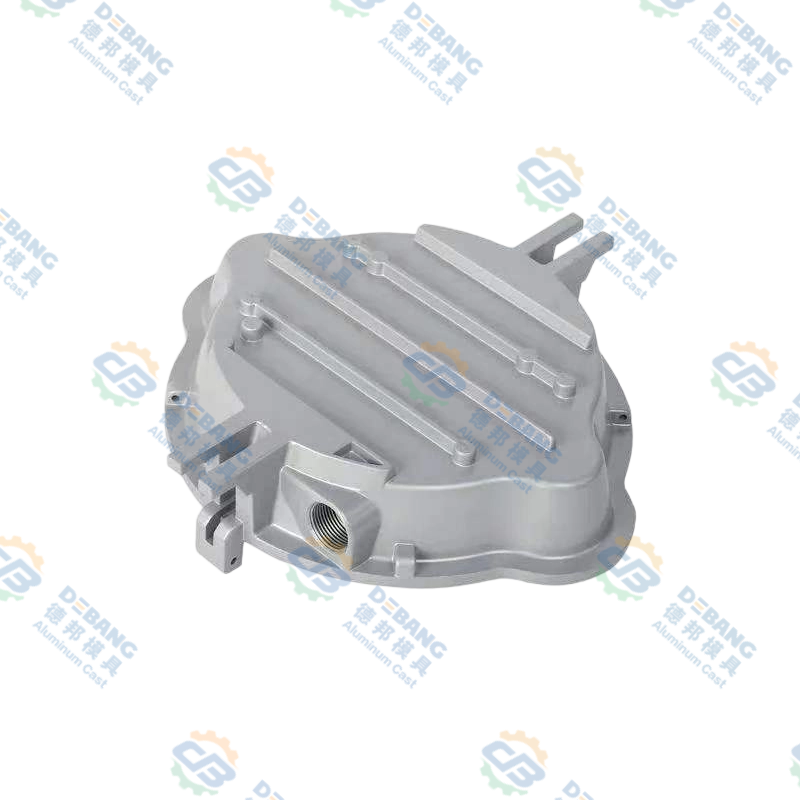
 Perumahan Motor Pengelap Die Cast Aluminium untuk Automotif Perumahan ini dihasilkan melalui tuangan die aluminium untuk memastikan dinding seragam dan toleransi yang ketat. Ia menawarkan rintangan kakisan dan kekonduksian terma, melindungi motor daripada getaran dan haba untuk hayat perkhidmatan yang lebih lama. Lihat Produk →
Powertrain, Transmisi dan Komponen Struktur
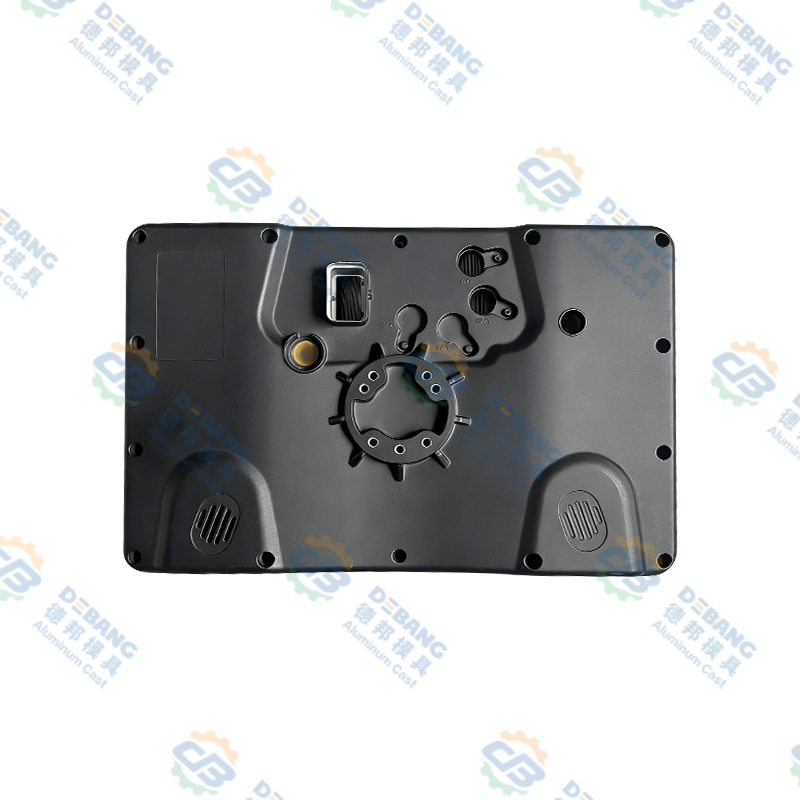
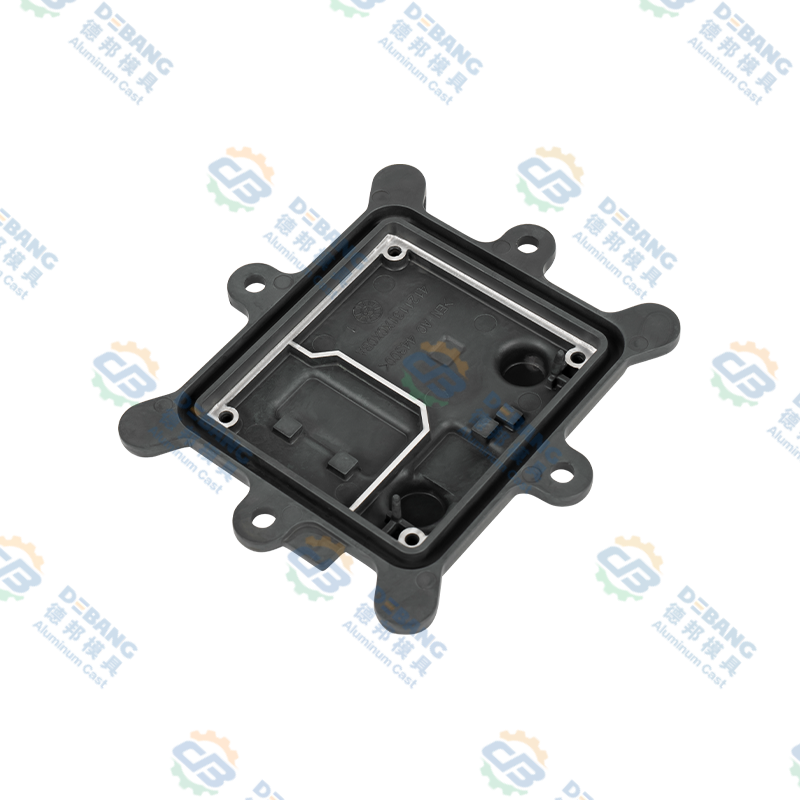
Kuali transmisi dan selongsong enjin bergantung pada tuangan mati untuk menghasilkan penutup yang kedap bendalir dan tahan tekanan. Tuangan mesti memegang permukaan gasket rata dalam toleransi yang ketat untuk mengelakkan kebocoran. Kuali penghantaran aluminium mengurangkan berat berbanding dengan keluli bercop dan boleh termasuk sirip penyejuk bersepadu. Dalam kenderaan tugas berat, komponen klac minyak silikon memerlukan perhatian yang sama terhadap ketebalan dinding dan kebersihan untuk mengelakkan pencemaran minyak yang mengubah prestasi klac.
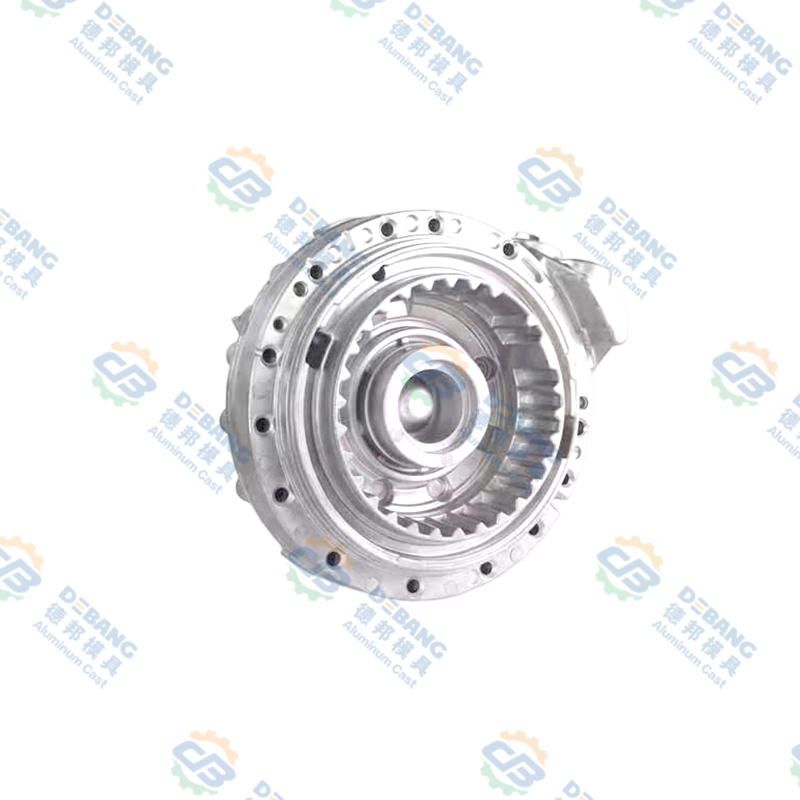
 Kuali Penghantaran Aluminium Die Cast untuk Kenderaan Kuali penghantaran ini diperbuat daripada aloi aluminium berkekuatan tinggi, memberikan pengedap kedap bendalir dan pelesapan haba. Ia mengurangkan berat berbanding keluli dan menyokong penyejukan yang cekap dalam keadaan yang mencabar. Lihat Produk →
Toleransi dan Peraturan Reka Bentuk Yang Menghalang Kerja Semula yang Mahal
Setiap dimensi pada lukisan tidak sama pentingnya. Lubang pelekap yang menempatkan penderia boleh dipegang dengan tepat, manakala permukaan kosmetik hanya memerlukan julat kekasaran. Kesilapan yang paling mahal datang daripada menggunakan toleransi selimut untuk setiap ciri. Toleransi tuangan die realistik selalunya berada pada ±0.25 hingga ±0.5 mm untuk dimensi umum, manakala bos kritikal dan tempat duduk dimesin boleh mencapai ±0.05 hingga ±0.1 mm melalui operasi penamat.
Beberapa peraturan reka bentuk mengelakkan isu pengeluaran yang paling biasa. Pertama, elakkan dinding tebal seragam; ia sejuk perlahan-lahan dan mewujudkan keliangan pengecutan. Sebaliknya, gunakan tulang rusuk dan peralihan dinding yang berterusan. Kedua, nyatakan sudut draf 1 hingga 2 darjah untuk aluminium dan 0.5 hingga 1 darjah untuk zink supaya bahagian itu terlepas dengan bersih daripada acuan. Ketiga, pastikan jejari sudut sekurang-kurangnya 0.5 mm untuk mengurangkan kepekatan tekanan dan kehausan die. Apabila anda memasukkan peraturan ini ke dalam analisis tindanan sebelum perkakas dimulakan, anda mengelakkan pembetulan lewat yang boleh melambatkan program kenderaan.
Perkara yang Perlu Dinilai Sebelum Memilih Pembekal Die Casting Automotif
Risiko dalam tuangan cetakan automotif bukanlah toleransi tuangan itu sendiri; ia adalah kekurangan kawalan di hulu. Pembekal yang hanya menjalankan mesin akan menghasilkan bahagian yang hanyut. Pembekal yang mereka bentuk dan memiliki acuan, mengawal penyejukan dan mengekalkan pelan kualiti yang didokumenkan akan memberi anda kebolehulangan merentas keseluruhan program.
- Keupayaan reka bentuk acuan: susun atur saluran penyejukan, sudut draf, peralihan dinding dan strategi lontar.
- Dokumentasi proses: parameter pukulan, suhu cair, tekanan suntikan dan log suhu mati.
- Operasi sekunder: pemesinan, rawatan permukaan dan pemasangan di bawah satu bumbung untuk mengurangkan risiko rantaian bekalan.
- Sistem kualiti: kaedah pemeriksaan , laporan artikel pertama dan pencegahan kecacatan.
- Perkongsian jangka panjang: sokongan kejuruteraan semasa perubahan reka bentuk dan kapasiti untuk peningkatan pengeluaran.
Apabila anda menilai pembekal, tanya bagaimana mereka mengendalikan keliangan di kawasan struktur, cara mereka memastikan keseragaman ketebalan dinding, dan cara mereka mendokumenkan tindakan pembetulan selepas bahagian yang gagal. Jawapan ini lebih penting daripada harga sekeping yang disebut.
Bawa Pulang Praktikal untuk OEM Automotif
Die casting dalam industri automotif bukanlah satu proses yang sesuai untuk semua. Ia adalah keputusan tentang fungsi bahagian, had aloi, reka bentuk dadu, dan sistem pengeluaran di belakangnya. Lebih awal anda membawa rakan tuangan cetakan ke dalam fasa reka bentuk, lebih mudah untuk mengawal ketebalan dinding, mengelakkan sudut tajam dan menentukan zon toleransi yang realistik.
Di Ningbo Beilun Debang Mould Technology, pendekatan kami telah dibentuk oleh lebih tiga dekad menyediakan program OEM daripada sistem pencahayaan dan pengelap kepada transmisi dan komponen badan. Kami menggabungkan reka bentuk die, pembuatan die, tuangan, pemesinan, rawatan permukaan dan pemasangan dalam satu rantaian kejuruteraan. Jika anda berada di tengah-tengah pengesahan reka bentuk atau penyumberan, bincangkan projek anda dengan pasukan kejuruteraan kami dan bandingkan jangkaan toleransi anda dengan rancangan pengeluaran yang boleh dilaksanakan.
Berita Terkini
Ketahui Lebih Lanjut Mengenai Berita Industri
-
28
Sep
 Aloi Zink Zamak 3: Sifat, Aplikasi Die Casting dan Panduan Pemilihan untuk OEMApabila bahagian logam memerlukan geometri yang kompleks, toleransi yang ketat, dan kemasan permukaan yang baik pada kos yang berpatutan, Zamak 3 selalunya jurutera bahan beralih kepada yang per...
-
19
Oct
Aluminium Tuangan Die Automotif: Panduan Praktikal untuk Aloi, Bahagian dan KualitiTuangan cetakan aluminium adalah salah satu kuda kerja yang tenang bagi kereta moden. Lihat di belakang lampu atau di bawah hud dan anda akan dapati bahagian aluminium tuang melakukan kerja yang... -
16
Jul
Panduan Teknikal Lengkap: Apakah Komponen Die Cast Aluminium dan Gambaran Keseluruhan Komprehensif Proses Tuangan Die Aloi AluminiumJadual Kandungan Definisi Langsung Proses Pembuatan Apakah Komponen P... -
09
Nov
Magnesium dalam Aloi Aluminium: Bagaimana Mg Mengawal Kekuatan, Tuangan dan KakisanMagnesium ialah nombor terkecil pada kebanyakan sijil aloi aluminium, dan selalunya nombor yang menentukan bagaimana bahagian itu berkelakuan. Beberapa persepuluh peratus boleh meningkatkan keku...
Sama ada anda seorang pembeli atau rakan kongsi pembangunan, kami komited untuk menyediakan anda penyelesaian yang boleh dipercayai.
PAUTAN PRODUK
Mudah alih
Perkhidmatan Pelanggan
PAUTAN CEPAT
DAPATKAN SEBUT HARGA
HUBUNGI KAMI
Tel: +86-574-86108662
Mobile: +86-15869318110 / +86-15988651610
E-mail: info@debangmould.com
Whatsapp: +61 425 630 715
+86 18067123332
+86 15988651610
Add: No. 1 Jalan Tianxing, Taman Sains dan Teknologi Daqi Daerah Beilun, Bandar Ningbo, Wilayah Zhejiang, China
Hak Cipta © Zhejiang Debang Intelligent Technology Co., Ltd. Hak Cipta Terpelihara.
 Pengeluar Die Casting OEM/ODM