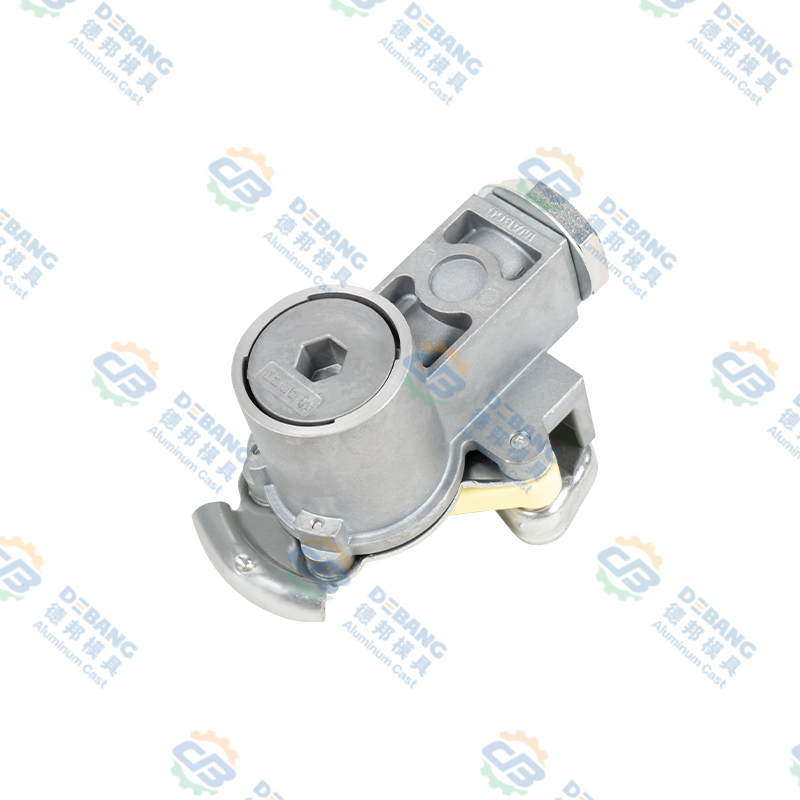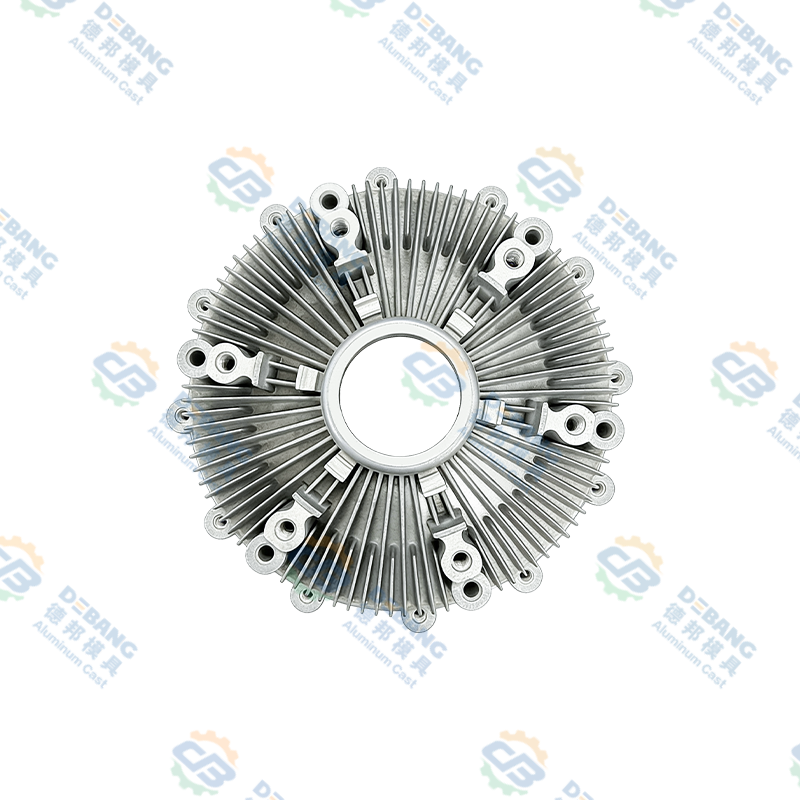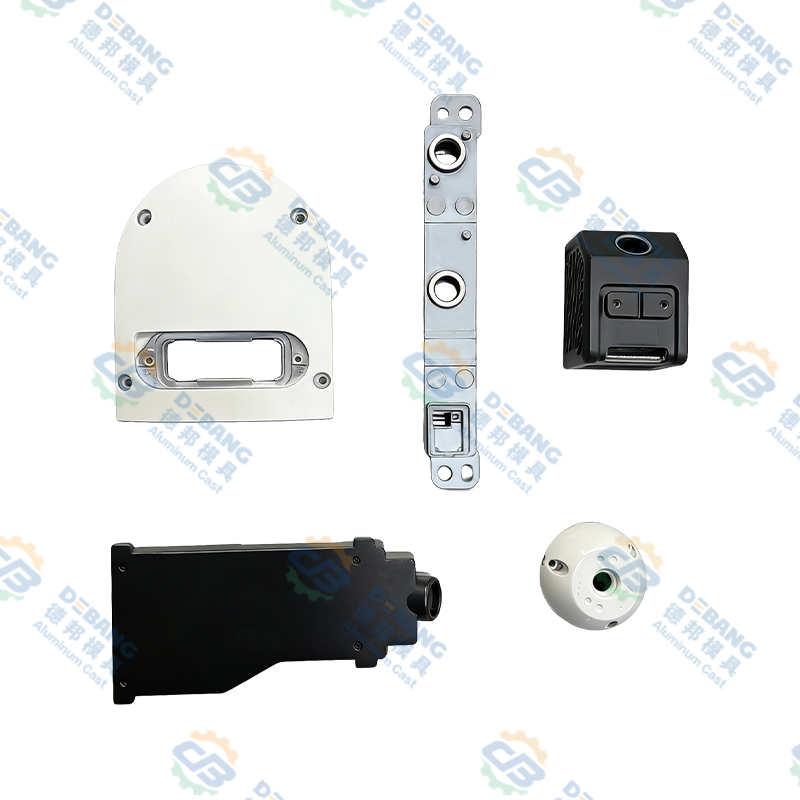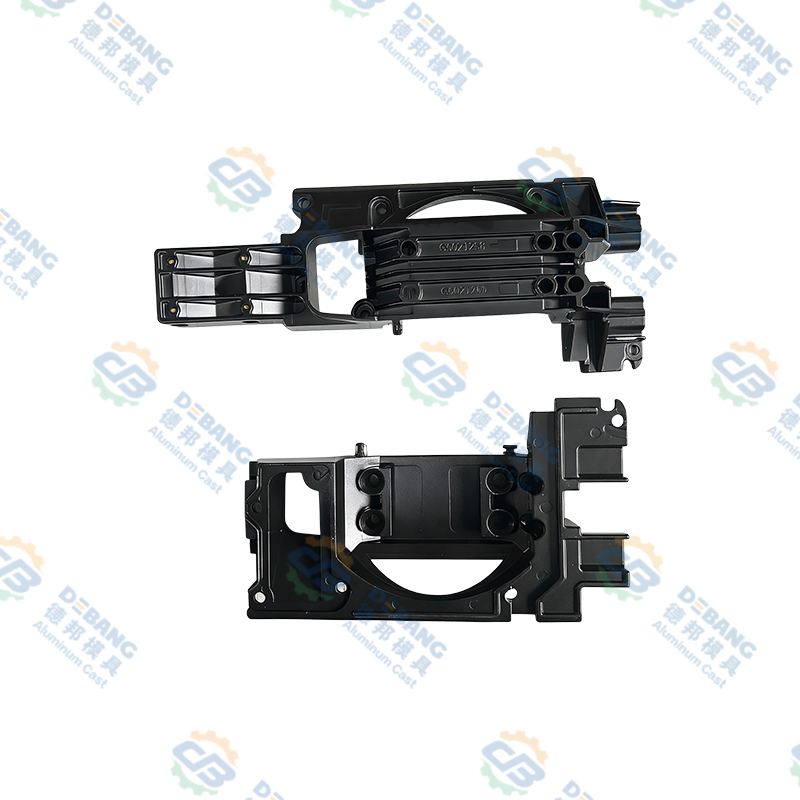


Komponen Tuangan Die Aluminium Definisi Langsung dan Gambaran Keseluruhan
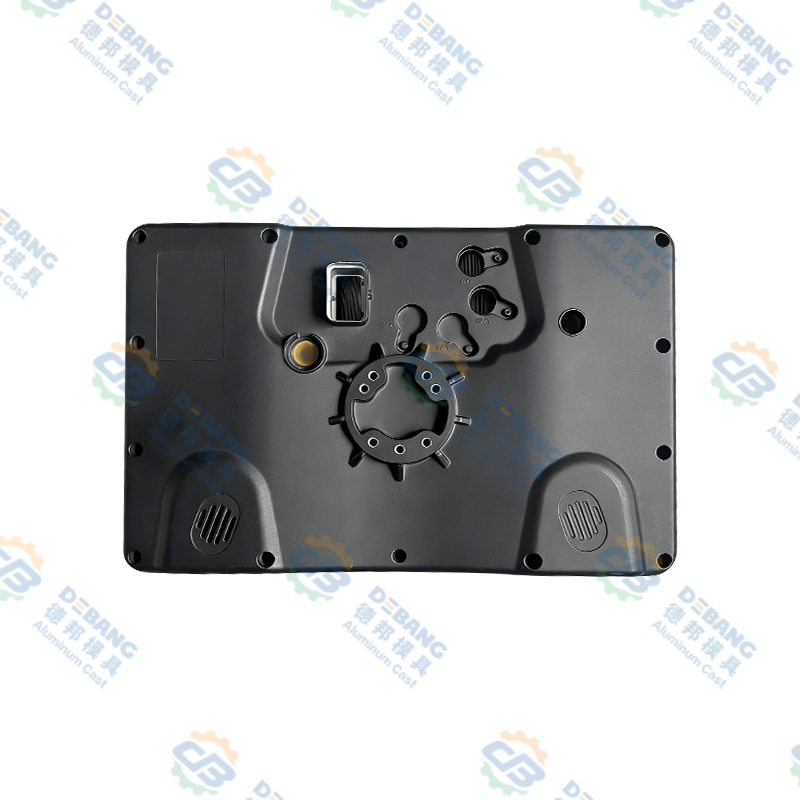
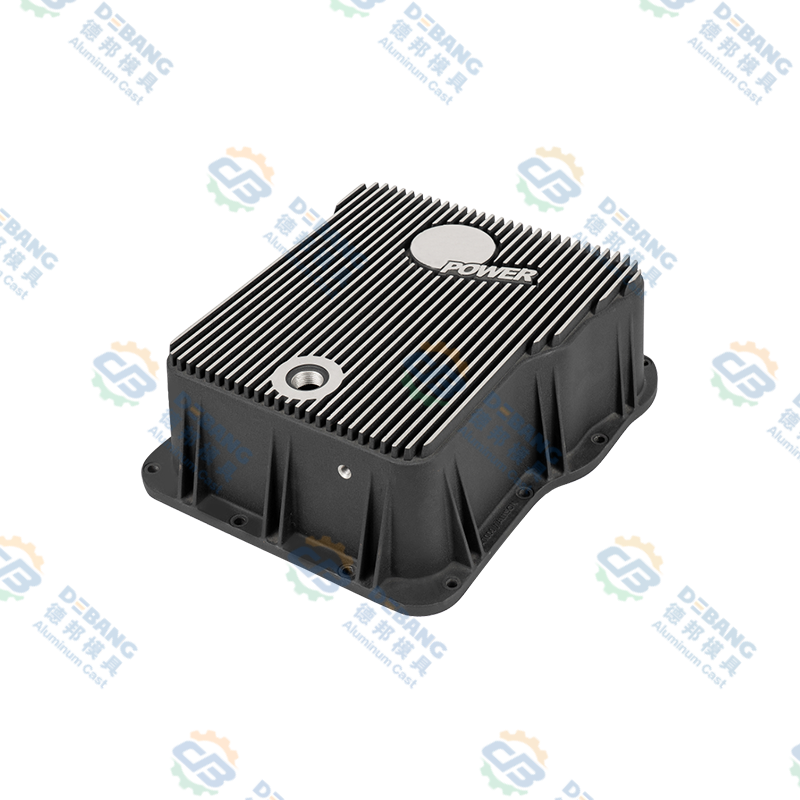
Komponen die cast aluminium mewakili bahagian logam kejuruteraan ketepatan yang dihasilkan melalui suntikan tekanan tinggi aluminium cair ke dalam acuan keluli yang dikeraskan, mencipta geometri kompleks dengan toleransi dimensi yang ketat dan kemasan permukaan yang unggul dalam kitaran pengeluaran tunggal .
Proses tuangan die memaksa aluminium cair pada tekanan melebihi 1500 hingga 3500 paun setiap inci persegi ke dalam rongga perkakasan ketepatan, membolehkan pengeluaran komponen dengan ketepatan dimensi tambah atau tolak 0.003 inci dan kemasan permukaan yang setanding dengan bahagian mesin tanpa operasi kemasan sekunder .
Pemilihan aloi aluminium termasuk 380, 390, A356, dan formulasi proprietari khusus membolehkan sifat bahan yang disesuaikan untuk menangani keperluan aplikasi khusus termasuk prestasi suhu tinggi, rintangan kakisan dan pengoptimuman kekuatan mekanikal .
Asas Proses Tuangan Die Aluminium dan Prosedur Pengilangan
Memahami prosedur pembuatan tuangan die menjelaskan ciri keupayaan dan kualiti.
Komponen Jentera Tuang Die dan Sistem Tekanan
Mesin tuangan mati yang diklasifikasikan ke dalam kategori ruang panas dan ruang sejuk memberikan kelebihan operasi yang berbeza, dengan sistem ruang panas mengekalkan logam cair pada suhu malar membolehkan kitaran tuangan berturut-turut pantas menghasilkan 400 hingga 600 komponen setiap jam, manakala mesin ruang sejuk menampung logam dengan suhu lebur yang lebih tinggi yang membolehkan kualiti produk aloi aluminium yang serba boleh. . Tekanan suntikan antara 1500 paun setiap inci persegi untuk komponen besar hingga 3500 paun setiap inci persegi untuk bahagian ketepatan dinding nipis memaksa logam cair ke dalam setiap butiran rongga acuan.
Reka Bentuk Acuan dan Spesifikasi Keluli Alat
Acuan keluli alat dikeraskan dengan ketepatan yang dikilangkan kepada toleransi tambah atau tolak 0.0005 inci memberikan geometri rongga yang menentukan bentuk komponen akhir dan ciri dimensi, dengan jangkaan jangka hayat acuan sebanyak 100000 hingga 500000 tuangan bergantung pada pemilihan bahan dan reka bentuk sistem penyejukan . Acuan rongga berbilang yang menghasilkan 4 hingga 8 komponen setiap kitaran secara mendadak mengurangkan kos pembuatan seunit.
Reka Bentuk Sistem Gating dan Suapan
Sistem gating canggih yang mengarahkan aliran aluminium cair ke dalam rongga acuan pada halaju terkawal dengan tepat menghalang pergolakan mengurangkan perangkap udara dan membolehkan isi logam yang konsisten menghapuskan lompang dan kecacatan keliangan . Sistem pemakanan membekalkan aliran logam berterusan mengimbangi pengecutan pemejalan.
Prosedur Pemejalan dan Penyejukan
Kadar penyejukan terkawal biasanya antara 50 hingga 200 darjah Celcius sesaat membolehkan pencapaian ciri struktur mikro yang diingini termasuk saiz butiran dan pengedaran fasa mengoptimumkan sifat mekanikal . Dinding rongga yang disejukkan dengan air membolehkan pengekstrakan haba yang cepat.
Apakah Komponen Aluminium Die Cast dan Definisi mengikut Aplikasi
Kefahaman komponen die cast aluminium aplikasi menjelaskan kepentingan pembuatan dan skop keupayaan.
Blok enjin, kepala silinder, perumah transmisi dan manifold masuk terdiri daripada 20 hingga 30 peratus daripada berat kenderaan moden.
- 5 hingga 10% pengurangan penggunaan bahan api
- Keupayaan aloi suhu tinggi
- Laluan penyejukan bersepadu
Komponen gear pendaratan, kelengkapan struktur dan perkakasan sistem bahan api memerlukan piawaian sifar kecacatan.
- Keperluan kualiti aeroangkasa
- Kebolehkesanan lengkap
- Prestasi aloi khusus
Pelayan komputer, peralatan telekomunikasi dan kabinet kawalan industri mendapat manfaat daripada pengurusan haba.
- Penciptaan geometri kompleks
- Penyepaduan pelesapan haba
- Keupayaan melindungi EMI
Perumah pam, badan injap dan komponen pemampat memberikan prestasi yang boleh dipercayai.
- Keupayaan persekitaran yang keras
- Keberkesanan kos
- Petikan bersepadu
Alat kuasa, peralatan taman dan peralatan mudah alih menunjukkan serba boleh.
- Kemasan permukaan estetik
- Pembinaan ringan
- Fleksibiliti reka bentuk
Penutup peralatan dan perkakasan rangkaian mempamerkan keupayaan ketepatan.
- Pengukuran ketepatan
- Penyepaduan komponen
- Prestasi kebolehpercayaan
Aloi Aluminium untuk Pemilihan dan Spesifikasi Tuangan Die
Pemilihan aloi pada asasnya memberi kesan kepada sifat komponen dan kesesuaian aplikasi.
| Penetapan Aloi | Silikon Utama % | Kekuatan Tegangan ksi | Pemanjangan % | Aplikasi Utama |
|---|---|---|---|---|
| 380 Aloi | 8.5 hingga 11.5 | 47 hingga 49 | 3 hingga 5 | Penjana kuasa automotif |
| 390 Aloi | 17 hingga 19 | 53 hingga 56 | 1 hingga 2 | Enjin menyekat pam |
| Aloi A356 | 7.0 nominal | 33 hingga 55 | 3 hingga 6 | Automotif aeroangkasa |
Pilihan Perindustrian Standard
Silikon 8.5 hingga 11.5% memberikan kebolehtuangan yang sangat baik membolehkan reka bentuk dinding nipis yang kompleks dengan rintangan kakisan yang unggul menjadikannya pilihan optimum untuk komponen rangkaian kuasa automotif.
Pilihan Prestasi Tinggi
Silikon 17 hingga 19% memberikan kekerasan dan rintangan haus yang unggul berbanding 380, dengan ciri kekuatan tinggi yang sesuai untuk aplikasi tekanan tinggi.
Gred Premium
Silikon 7% membolehkan rawatan haba melalui pengerasan kerpasan meningkatkan kekuatan sebanyak 30 hingga 50 peratus, memberikan sifat yang luar biasa untuk aplikasi aeroangkasa.
Kelebihan Proses Tuang Die dan Faedah Berdaya Saing
Cabaran and Limitations in Aluminum Die Casting Processes
Terperangkap gas dan pembentukan keliangan pengecutan semasa pemejalan mewujudkan lompang dalam tuangan. Tuangan die tekanan tinggi mengurangkan tetapi tidak menghapuskan masalah keliangan.
Ketepatan hardened steel molds typically cost 20000 to 100000 dollars depending on complexity, with extended lead times of 8 to 12 weeks.
Had ketebalan dinding, keperluan sudut draf dan sekatan garis perpisahan mengehadkan kebebasan reka bentuk berbanding pemesinan.
Banyak aplikasi memerlukan pemangkasan tepi, rawatan haba, dan kemasan ketepatan menambah 10 hingga 30% kepada jumlah kos.
Kawalan Kualiti and Testing Procedures for Die Cast Components
Pemeriksaan Dimensi
Selaraskan mesin pengukur dan sistem pemeriksaan optik automatik mengesahkan pematuhan dimensi, dengan pelan pensampelan memeriksa 0.5 hingga 5% daripada kuantiti pengeluaran.
Pengesanan Keliangan
Pemeriksaan radiografi sinar-X mengesan keliangan dalaman dan pembentukan lompang, dengan analisis automatik mengukur saiz dan lokasi kecacatan.
Ujian Mekanikal
Spesimen ujian tegangan mengesahkan kekuatan tegangan, kekuatan hasil, dan pemanjangan pematuhan dengan keperluan spesifikasi.
Kualiti Permukaan
Pemeriksaan visual dan profilometri optik mengesahkan kelicinan kemasan permukaan dan mengenal pasti kecacatan termasuk tanda pengecutan dan pusingan sejuk.
Dokumentasi
Pengenalpastian acuan rakaman dokumentasi komprehensif, parameter pengeluaran dan hasil pemeriksaan mewujudkan kebolehkesanan produk yang lengkap.
Pematuhan
Sistem pengurusan data elektronik membolehkan capaian rekod yang cekap memenuhi keperluan peraturan dan pelanggan.
Aluminium Die Casting Ekonomi dan Analisis Kos
Tuangan die menjadi berdaya maju dari segi ekonomi pada 50,000 hingga 100,000 unit volum bergantung pada kerumitan komponen. Di bawah ambang ini, pemesinan atau proses lain mungkin terbukti lebih menjimatkan.
Garis Panduan Reka Bentuk and Best Practices for Die Casting
Keseragaman Ketebalan Dinding
Kekalkan ketebalan dinding seragam 0.100 hingga 0.150 inci untuk mengelakkan pengecutan dan bintik panas yang berlebihan. Gunakan jejari yang besar sekurang-kurangnya 0.050 inci untuk peralihan.
Draf Keperluan Sudut
Guna sudut draf minimum 1 hingga 2 darjah membolehkan pelepasan komponen mudah daripada acuan tanpa tanda atau kerosakan.
Tulang rusuk dan Bos
Gunakan ribbing strategik dan penempatan bos untuk meningkatkan kekakuan dan kekuatan tanpa peningkatan berat badan yang berkadar. Ketebalan rusuk hendaklah 50 hingga 70% daripada ketebalan dinding nominal.
Peminimuman Undercut
Minimumkan undercut dan geometri kompleks yang memerlukan teras alih, yang meningkatkan kerumitan dan kos acuan dengan ketara.
Strategi Bertolak ansur
Nyatakan toleransi realistik padanan keupayaan tuangan die biasanya ±0.003 inci untuk ciri dan ±0.001 setiap inci dimensi.
Penempatan Talian Perpisahan
Letakkan garis pemisah pada permukaan tidak kritikal untuk meminimumkan kesan estetik dan memudahkan reka bentuk acuan.
Teknologi Die Casting Termaju dan Inovasi Proses
Tuangan Picit & Logam Separa Pepejal
Menggunakan tekanan tinggi semasa pemejalan menghasilkan tuangan bebas kecacatan ultra tumpat dengan sifat mekanikal menghampiri komponen palsu.
Tuangan Mati Berbantu Vakum
Pengekstrakan vakum semasa mengisi acuan menghalang terperangkap gas, mengurangkan keliangan sebanyak 75 hingga 90 peratus membolehkan tuangan ketat tekanan.
Kawalan Die Casting Terma
Sistem penyejukan lanjutan membolehkan kawalan kitaran haba yang tepat mengoptimumkan struktur mikro dan sifat untuk struktur butiran yang lebih halus.
Simulasi Proses & AI
Perisian simulasi lanjutan dan kecerdasan buatan mengoptimumkan parameter untuk mencapai kualiti unggul yang terus meningkatkan prestasi.
Integrasi Industri 4.0
Sistem bersambung yang mengumpul data pengeluaran masa nyata membolehkan penyelenggaraan ramalan dan pemantauan jauh.
Soalan Lazim Mengenai Komponen Tuangan Die Aluminium
Tuangan die aluminium menjadi kompetitif dari segi ekonomi dengan pemesinan pada volum pengeluaran melebihi 50000 hingga 100000 unit bergantung pada kerumitan komponen , dengan pengiraan pulang modal membandingkan kos acuan terhadap penjimatan seunit yang menentukan volum berdaya maju minimum.
Aloi aluminium khusus termasuk 390 dan varian A356 yang diubah suai mengekalkan sifat yang boleh diterima pada suhu sehingga 300 hingga 350 darjah Celsius , walaupun perkhidmatan suhu tinggi yang dilanjutkan memerlukan pemilihan bahan yang teliti dan rawatan haba sekunder yang berpotensi.
Operasi sekunder yang biasa termasuk pemangkasan tepi garisan perpisahan menghilangkan tanda sprue, penggerudian ketepatan dan ketukan mencipta lubang berulir, dan sekali-sekala membosankan dan pemesinan penamat. untuk dimensi kritikal di mana toleransi tuangan die terbukti tidak mencukupi.
Radiografi sinar-X menyediakan pengesanan kecacatan dalaman yang muktamad termasuk pengenalpastian keliangan, manakala ujian ultrasonik menawarkan pemeriksaan kecacatan pantas untuk pengeluaran volum tinggi yang memerlukan kitaran pemeriksaan yang lebih pantas.
Permukaan die cast boleh menerima anodisasi untuk perlindungan kakisan dan variasi warna, salutan serbuk untuk kemasan berwarna tahan lama, penyaduran termasuk nikel dan krom , atau menggilap untuk penampilan metalik yang terang.
Aloi aluminium gred makanan khusus dan prosedur penuangan dengan pembersihan yang rapi dan dokumentasi kebolehkesanan membolehkan pengeluaran komponen yang diluluskan sentuhan makanan memenuhi keperluan kawal selia termasuk pematuhan FDA.
Ketebalan dinding yang seragam, jejari yang luas untuk peralihan, penempatan rusuk strategik untuk kekakuan, dan kedudukan garisan perpisahan yang berhati-hati meminimumkan kecacatan dan meningkatkan hasil pengeluaran dengan ketara.
Tuangan cetakan aluminium yang tidak dilindungi mudah terhakis dalam persekitaran air masin, memerlukan salutan pelindung termasuk penanodisasi, cat poliuretana atau sistem epoksi khusus menyediakan perlindungan jangka panjang yang boleh dipercayai.
Ketepatan die casting tolerances enable reliable press fit assembly and integrated snap features eliminating fasteners simplifying assembly , dengan reka bentuk yang teliti dan analisis timbunan toleransi memastikan kebolehulangan pemasangan yang boleh dipercayai.
Masa utama yang lengkap biasanya merangkumi 8 hingga 12 minggu termasuk reka bentuk dan pembinaan acuan, percubaan dan pengesahan perkakas, dan penghantaran sampel pengeluaran awal , dengan perkakasan dipercepatkan menambah 20 hingga 40 peratus jadual pengurangan premium kos.