

Penuangan Pasir Blok Enjin Aluminium: Proses, Faedah dan Pertimbangan Utama
 2026.09.14
 Berita Industri
Blok enjin aluminium adalah tuangan pasir kerana proses itu boleh menghasilkan laluan penyejuk dalaman dan peralihan dinding nipis-ke-tebal yang die casting bergelut untuk meniru tanpa pengubahsuaian perkakas yang mahal. Jawapan ringkas itu memacu setiap keputusan daripada prototaip kepada pengeluaran, dan ia menjelaskan mengapa kebanyakan program OEM masih bermula dengan blok tuang pasir. Artikel ini menerangkan proses, pilihan aloi dan reka bentuk, pertukaran antara tuangan pasir dan tuangan die, dan perkara yang perlu dipertimbangkan sebelum anda mendapatkan blok enjin aluminium atau komponen sekitarnya.
Mengapa Tuangan Pasir Kekal Standard untuk Blok Enjin Aluminium
Sebab yang dominan ialah jaket penyejuk. Blok enjin mesti menggerakkan penyejuk melalui labirin laluan di sekeliling silinder, injap dan galeri minyak. Dalam tuangan pasir, laluan ini dibentuk oleh teras pasir yang diletakkan di dalam acuan dan kemudian pecah selepas logam itu menjadi pejal. Ini memberi pereka kebebasan sepenuhnya untuk menyejukkan laluan di mana ia diperlukan. Alat tuangan mati, sebaliknya, menggunakan teras keluli kekal yang mesti ditarik dari rongga dalam garis lurus. Petikan melengkung yang kompleks adalah tidak praktikal, dan sebarang percubaan untuk memesinnya selepas itu menambah kos dan boleh melemahkan bahagian tersebut.
Sebab lain ialah keletihan haba. Blok enjin aluminium beroperasi pada suhu tinggi dan mengalami kitaran pemanasan dan penyejukan yang cepat. Tuangan pasir menghasilkan kadar penyejukan yang agak perlahan dalam acuan, yang membantu mengelakkan terperangkap gas dan membolehkan struktur mikro yang lebih mulur. Hasilnya ialah blok yang boleh menyerap kitaran haba tanpa retak semudah beberapa tuangan die tekanan tinggi.
Kos juga penting. Perkakas pasir jauh lebih murah daripada perkakas tuangan die. Untuk program enjin baharu, terutamanya semasa fasa prototaip dan pengesahan, tuangan pasir membolehkan anda menguji berbilang reka bentuk rongga tanpa memulakan acuan pengeluaran penuh. Walaupun pada volum sederhana, jumlah kos perkakas pasir serta kos teras selalunya mengatasi kos terlunas dadu yang boleh menelan kos ratusan ribu dolar. Apabila reka bentuk dibekukan dan kelantangan tinggi, sesetengah program beralih ke acuan separa kekal atau tuangan tekanan rendah, tetapi titik permulaan kekal pasir.
Cara Tuangan Pasir Berfungsi untuk Blok Enjin Aluminium
Proses ini bermula dengan pembuatan teras. Untuk blok enjin, anda biasanya memerlukan beberapa teras: satu untuk jaket penyejuk, satu untuk rongga pam air dan satu untuk lubang silinder. Teras ini diperbuat daripada pasir silika yang dicampur dengan pengikat. Proses kotak sejuk dan kotak panas adalah perkara biasa. Di banyak kedai perkakas moden, teras juga dihasilkan menggunakan percetakan 3D, yang membolehkan lelaran pantas pada geometri dalaman tanpa sebarang corak fizikal.
- Buat teras untuk jaket penyejuk, rongga pam air dan lubang silinder.
- Bina acuan di sekeliling corak luaran.
- Tetapkan inti ke dalam acuan dan tutupnya.
- Tuangkan aluminium cair melalui sistem gating terkawal.
- Goncang keluar blok selepas pemejalan dan keluarkan teras.
- Potong pintu pagar dan riser, rawatan haba, dan permukaan kritikal mesin.
Oleh kerana tuangan pasir mempunyai permukaan yang kasar dan julat toleransi dimensi yang lebih luas daripada tuangan die, anda harus menjangkakan elaun bersaiz besar kira-kira 3 hingga 5 mm pada permukaan utama yang akan dimesin jauh.
Pemilihan Aloi dan Pertimbangan Reka Bentuk
Kebanyakan blok enjin aluminium tuang pasir menggunakan aloi silikon-aluminium. A356 (Al-7Si-0.3Mg) adalah perkara biasa kerana ia menawarkan gabungan kebolehtuangan, kebolehmesinan dan kekuatan mekanikal yang baik selepas rawatan haba T6. A319 juga digunakan apabila bahagian tersebut memerlukan kekonduksian terma yang lebih tinggi dan tekanan tekanan yang lebih baik sedikit. Pilihan aloi mempengaruhi prestasi penyejukan, lenturan, dan betapa mudahnya blok itu boleh dimesin.
Untuk reka bentuk anda, perhatikan ketebalan dinding. Tuangan pasir boleh mengendalikan bahagian dari kira-kira 3 mm hingga 20 mm, tetapi perubahan mendadak dalam ketebalan menghasilkan titik panas yang membawa kepada keliangan pengecutan. Gunakan fillet dan jejari yang besar di setiap sudut dalaman. Pastikan cetakan teras—ciri yang mengesan dan menstabilkan setiap teras—cukup teguh untuk menahan daya aliran logam. Sistem gating juga penting: gerbang yang direka bentuk dengan buruk boleh memperkenalkan kemasukan oksida yang muncul sebagai retakan keletihan semasa ujian enjin.
Apabila anda menilai blok tuang pasir, minta laporan simulasi. Pembekal yang baik harus menjalankan analisis pengisian dan pemejalan untuk menunjukkan di mana keliangan berkemungkinan dan bagaimana teras akan bertindak. Di sinilah anda memisahkan pembekal yang hanya menuang logam daripada pembekal yang bertanggungjawab untuk kualiti tuangan.
Tuangan Pasir lwn. Tuangan Die: Tempat Setiap Proses Menang
| Atribut | Tuangan Pasir | Die Casting |
|---|---|---|
| Bahagian tipikal | Blok enjin, perumah besar | Kuali penghantaran, perumah motor, kurungan |
| Geometri dalaman | Cemerlang, menggunakan teras boleh guna | Terhad, teras keluli mesti ditarik balik |
| Kos peralatan | Lebih rendah | Lebih tinggi |
| Jumlah ekonomi minimum | Prototaip kepada jilid pertengahan | Kelantangan tinggi |
| Toleransi dimensi | CT8 hingga CT10 | CT5 hingga CT7 |
| Ketebalan dinding biasa | 3 mm dan ke atas | 1.5 mm dan ke atas |
Seperti yang ditunjukkan dalam jadual, tuangan pasir mempunyai kelebihan yang jelas apabila anda memerlukan geometri dalaman yang kompleks, kos perkakas yang rendah dan laluan mesra prototaip. Tuangan die menjadi kegemaran apabila volum bahagian tinggi, ketebalan dinding kecil, dan dimensi mesti boleh diulang. Untuk blok enjin, jaket penyejuk mengekalkan tuangan pasir di hadapan untuk hampir setiap aplikasi.
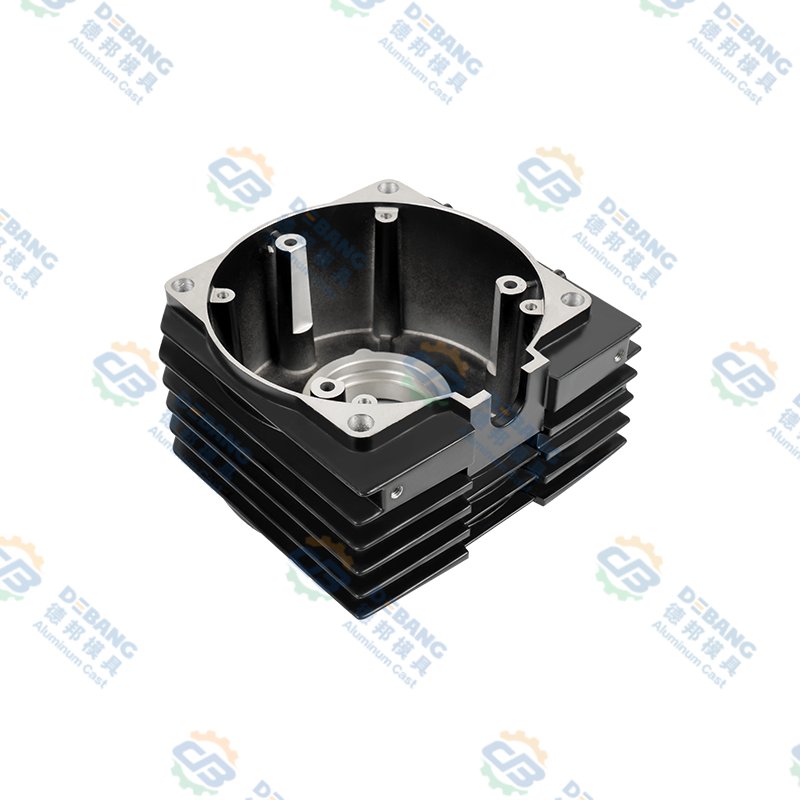
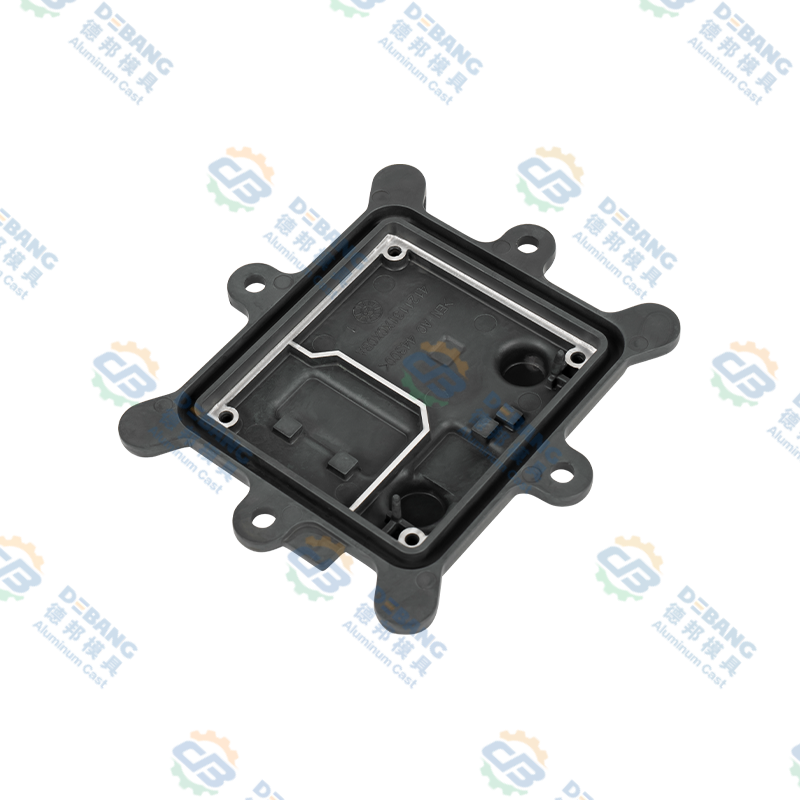
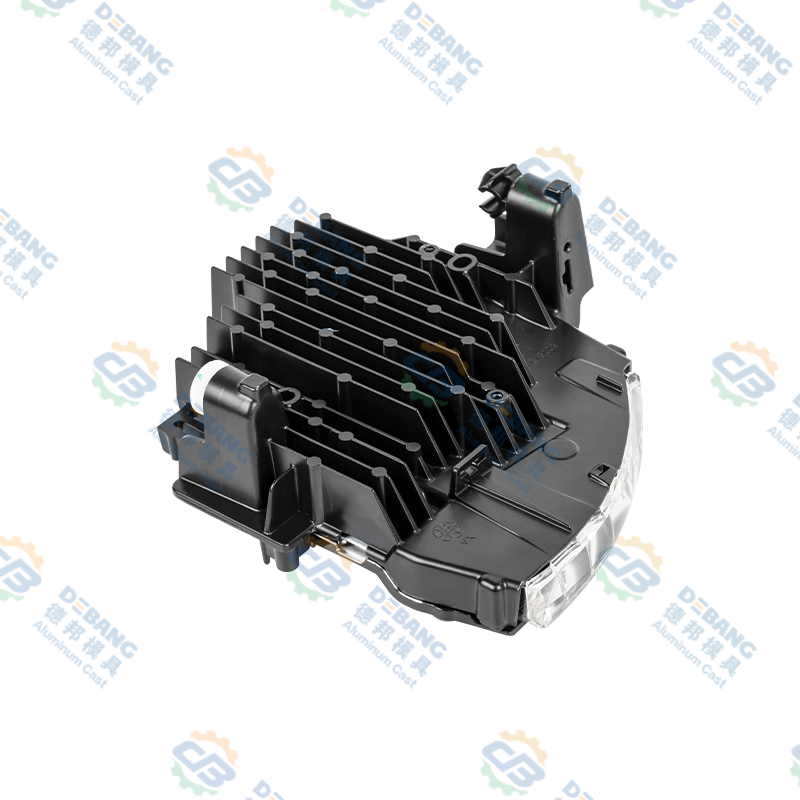
Walau bagaimanapun, tuangan mati masih melakukan pengangkatan berat dalam rangkaian kuasa keseluruhan. Komponen seperti sarung enjin aluminium dan kuali transmisi adalah calon yang sesuai untuk tuangan die tekanan tinggi. Mereka selalunya mempunyai dinding yang lebih nipis, laluan dalaman yang lebih ringkas, dan menuntut toleransi yang ketat yang diberikan oleh tuangan mati pada skala. Di Debang Mould, di sinilah kami menumpukan kerja tuangan die aluminium kami. Rangkaian produk kami termasuk sarung enjin dan kuali transmisi yang dihasilkan dengan set minda ketepatan yang sama seperti yang diharapkan oleh program enjin.
 Selongsong Enjin Die Cast Aluminium Bertekanan Tinggi untuk Aplikasi Powertrain Selongsong enjin aluminium ini memanfaatkan tuangan mati tekanan tinggi untuk mencapai dinding nipis dan toleransi yang ketat, melengkapkan blok enjin tuangan pasir. Reka bentuk bersepadu dan sirip pelesapan haba yang dioptimumkan menyokong prestasi yang boleh dipercayai dan pengurusan haba yang cekap dalam rangkaian kuasa kenderaan. Lihat Produk →
Apabila anda memperoleh komponen rangkaian kuasa ini, tuangan pasir dan tuangan die bukanlah saingan—ia saling melengkapi. Blok enjin mengekalkan kaedah pasir, manakala tuangan di sekeliling memanfaatkan kelajuan tuangan dan kemasan permukaan. Memahami perbezaan ini membolehkan anda merundingkan masa pendahuluan dan kos yang lebih bijak merentas keseluruhan pemasangan enjin.
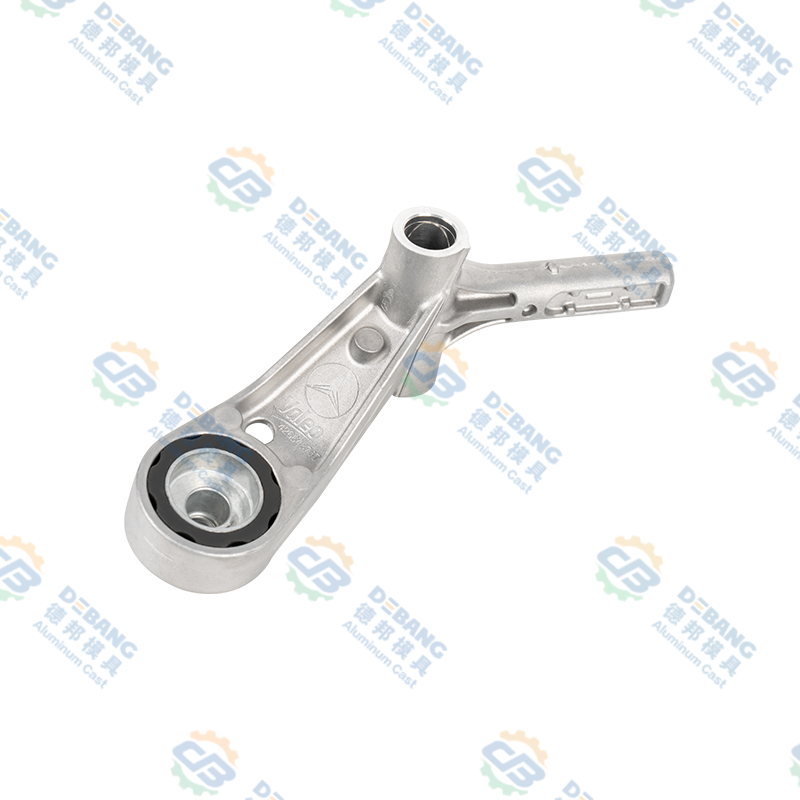
 Kuali Penghantaran Die Cast Aluminium Ketepatan untuk Pandu Automotif Kuali transmisi ini dihasilkan melalui tuangan die tekanan tinggi untuk menghasilkan pengeluaran yang lebih pantas dan kemasan permukaan yang unggul. Ia melengkapkan komponen enjin yang lebih berat, membolehkan pemasangan yang cekap dan penyumberan kos efektif untuk sistem powertrain yang lengkap. Lihat Produk →
Perkara yang Perlu Diperhatikan Apabila Menyumber Bahagian Enjin Aluminium
Mulakan dengan kawalan proses. Tuangan pasir boleh menjana keliangan, pengecutan dan kemasukan oksida, jadi pembekal mesti menunjukkan kepada anda sistem kualiti yang didokumenkan. Di Debang Mould, halaman kualiti kami menerangkan cara kami menjejaki pemeriksaan daripada bahan masuk melalui pemesinan akhir. Ketegasan yang sama berlaku sama ada bahagian itu adalah tuangan pasir atau tuangan mati. Baca tentang kawalan kualiti kami di sini .
Kemudian pertimbangkan keupayaan pemesinan. Blok enjin tidak selesai apabila ia meninggalkan faundri. Lubang, muka dan galeri mesti dimesin dalam mikron. Pembekal yang menawarkan pemesinan dalaman mengurangkan pangkalan pembekal anda dan memendekkan rantaian komunikasi. Debang Mould menyediakan perkhidmatan bersepadu daripada reka bentuk acuan, tuangan, operasi sekunder, dan pemesinan ketepatan kepada rawatan permukaan dan pemasangan. Pendekatan sehenti ini amat berharga apabila anda melancarkan model baharu dan perlu memampatkan masa pembangunan.
Akhirnya, sokongan kejuruteraan penting. Jika pembekal pemutus boleh membantu anda mengoptimumkan reka bentuk untuk kebolehkilangan, anda mengelakkan lelaran kedua yang mahal. Kami menasihati anda untuk membincangkan keperluan anda dengan pasukan kami sebelum alat itu dipesan. Hubungi kami untuk bercakap tentang cabaran casting anda.
Tuangan pasir kekal sebagai cara paling praktikal untuk membina blok enjin aluminium. Ia memberi anda kebebasan dalaman untuk mencipta laluan penyejukan yang berkesan, fleksibiliti alatan untuk melelaran, dan struktur mikro bahan yang tahan panas. Pada masa yang sama, tuangan die meliputi set bahagian powertrain yang berbeza. Sama ada anda sedang mengerjakan blok itu sendiri atau tuangan di sekelilingnya, yang penting ialah memadankan proses dengan geometri dan kelantangan.
Berita Terkini
Ketahui Lebih Lanjut Mengenai Berita Industri
-
16
Jul
 Panduan Teknikal Lengkap: Apakah Komponen Die Cast Aluminium dan Gambaran Keseluruhan Komprehensif Proses Tuangan Die Aloi AluminiumJadual Kandungan Definisi Langsung Proses Pembuatan Apakah Komponen P...
-
19
Oct
Aluminium Tuangan Die Automotif: Panduan Praktikal untuk Aloi, Bahagian dan KualitiTuangan cetakan aluminium adalah salah satu kuda kerja yang tenang bagi kereta moden. Lihat di belakang lampu atau di bawah hud dan anda akan dapati bahagian aluminium tuang melakukan kerja yang... -
26
Oct
Menghantar Enjin: Bahan, Proses dan Tuangan Mati Diterangkan untuk OEMTanya sepuluh orang apa maksud pemutus enjin dan anda akan mendapat sepuluh gambar yang berbeza. Seseorang melihat senduk besi cair terhuyung ke dalam acuan pasir. Satu lagi gambar lengan robot ... -
14
Jul
Panduan Komprehensif untuk Bahagian Die-Cast: Proses, Bahan dan AplikasiBahagian tuangan mati ialah komponen logam yang dihasilkan dengan memaksa logam cair, biasanya aluminium, zink, atau magnesium, ke dalam acuan keluli boleh guna semula di bawah tekanan tingg...
Sama ada anda seorang pembeli atau rakan kongsi pembangunan, kami komited untuk menyediakan anda penyelesaian yang boleh dipercayai.
PAUTAN PRODUK
Mudah alih
Perkhidmatan Pelanggan
PAUTAN CEPAT
DAPATKAN SEBUT HARGA
HUBUNGI KAMI
Tel: +86-574-86108662
Mobile: +86-15869318110 / +86-15988651610
E-mail: info@debangmould.com
Whatsapp: +61 425 630 715
+86 18067123332
+86 15988651610
Add: No. 1 Jalan Tianxing, Taman Sains dan Teknologi Daqi Daerah Beilun, Bandar Ningbo, Wilayah Zhejiang, China
Hak Cipta © Zhejiang Debang Intelligent Technology Co., Ltd. Hak Cipta Terpelihara.
 Pengeluar Die Casting OEM/ODM