

Cast vs Mold: Apakah Perbezaan Sebenar? Panduan Plain-English A Die Caster
 2026.10.12
 Berita Industri
Kebanyakan orang bertemu dua perkataan ini lama sebelum mereka menjejakkan kaki ke kilang. Anda membelah batu, mencari rongga berbentuk cangkang yang sempurna, dan seseorang berkata "itu adalah acuan." Kemudian anda temui batu berbentuk cengkerang yang sepadan dan seseorang berkata "itulah pelakon." Dua objek yang kelihatan hampir sama, memainkan dua peranan yang sama sekali berbeza. Gandingan yang sama muncul dalam patung gangsa, kesan gigi, arnab coklat dan perumah aluminium yang dipasang di dalam kereta elektrik.
Versi pendeknya ialah: acuan ialah bentuk yang membentuk sesuatu, dan tuangan ialah sesuatu yang terbentuk. Itulah keseluruhan idea dalam satu baris. Segala-galanya adalah terperinci, dan butirannya adalah tempat orang tersandung.
Jawapan Ringkas dalam Bahasa Biasa
Acuan adalah kesan negatif. Ia adalah rongga, alat, lompang berbentuk. Pelakon ialah objek positif yang keluar dari rongga itu sebaik sahaja bahan dituangkan, disuntik, ditekan, atau dibiarkan begitu sahaja.
Jadi acuan ialah bahagian yang anda buat, dan tuangan ialah bahagian yang anda buat. Beberapa peraturan ringkas membantu apabila anda merenung dua objek dan tidak dapat membezakan yang mana:
- Jika ia mempunyai rongga atau kesan yang diisi oleh bahan lain, anda sedang melihat acuan.
- Jika ia adalah objek pepejal yang dahulunya cair atau lembut di dalam rongga sedemikian, anda sedang melihat pada satu tuangan.
- Jika salah satu daripada kedua-duanya jelas alat dan satu lagi jelas produk, alat itu adalah acuan dan produk adalah tuangan.
Satu lagi ujian berguna: acuan biasanya bertahan dan digunakan semula. Pelakon meninggalkan bangunan.
Mengapa Dua Perkataan Keliru Begitu Selalu
Bahasa Inggeris tidak memihak kepada kita di sini, kerana kedua-dua perkataan berfungsi sebagai kata nama dan sebagai kata kerja, dan maknanya bertindih hanya cukup untuk mengaburkan baris.
- Kata kerja lawan kata nama. "Untuk membuang" menerangkan tindakan menuang bahan ke dalam bentuk. "Seorang pelakon" menamakan hasil yang telah siap. Perkataan yang sama, dua kerja.
- Acuan melakukan helah yang sama. "Membentuk" bermaksud membentuk sesuatu, manakala "acuan" ialah alat yang melakukan pembentukan.
- Bahasa fosil membengkokkan peraturan. Ahli paleontologi memanggil jejak yang ditinggalkan dalam batu sebagai acuan, dan mineral yang kemudiannya mengisi jejak itu sebagai pelakon. Logiknya adalah sama, hanya skala dan skala masa yang berubah.
- Ejaan dibahagikan mengikut wilayah. Dalam bahasa Inggeris British anda akan melihat "acuan" hampir di mana-mana, dan kedua-dua ejaan muncul dalam dokumen teknikal.
- Acuan itu sendiri boleh menjadi tuangan. Acuan getah silikon biasanya dituang daripada corak induk, jadi objek yang sama sebenarnya boleh menjadi kedua-duanya, bergantung pada bab cerita yang anda huraikan.
Semua ini bukan perkara remeh. Menjelaskan perbendaharaan kata menjimatkan banyak kekeliruan apabila pembekal memberitahu anda acuannya baik tetapi pelakonnya di luar toleransi.
Acuan dan Tuangkan Di Dalam Kedai Tuangan Die Sebenar
Dalam tuangan die, acuan mempunyai nama panggilannya sendiri: die. Ia adalah bongkah keluli alat yang dikeraskan, biasanya terbelah kepada dua bahagian, dengan tali air digerudi melaluinya, sistem pelari dipotong ke permukaan perpisahan, dan mekanisme ejektor di belakangnya. Pelakon ialah komponen aluminium, zink atau magnesium yang tercicir daripadanya beberapa saat kemudian.
Orang kadang-kadang menganggap perkataan "acuan" hanya digunakan untuk pasir atau plaster, dan acuan keluli adalah sesuatu yang lain sepenuhnya. Ia tidak. Die ialah acuan dalam erti kata yang ketat: negatif boleh guna semula yang mentakrifkan bentuk luar bahagian. Industri hanya lebih suka "mati" kerana ia juga membayangkan tekanan tinggi dan pembinaan keluli yang mengikuti proses itu.
Ini adalah sudut pembuatan yang kami telah bekerja sejak 1991, memotong cetakan dan menjalankannya untuk pelanggan automotif, motosikal, kamera dan perabot. Selepas beberapa ribu pekerjaan, perbendaharaan kata berhenti menjadi akademik. Acuan dan tuangan gagal dalam cara yang berbeza, atas sebab yang berbeza, dan membetulkan satu jarang sama dengan membetulkan yang lain.
Apa Yang Sebenarnya Hidup Di Dalam Acuan
Acuan bukanlah satu lubang licin. Ia adalah mesin kecil yang kebetulan berbentuk seperti bahagian anda. Bahagian utama anatomi patut diketahui, kerana setiap satu muncul sebagai ciri pada pelakon yang telah siap.
- Rongga dan inti. Rongga membentuk bahagian luar bahagian, manakala teras membentuk mana-mana laluan dalaman atau ceruk. Bersama-sama mereka menentukan ketebalan dinding akhir.
- Pintu, pelari, dan limpahan. Ini adalah saluran yang membawa logam cecair dari lengan tembakan ke dalam rongga dan membiarkan logam pertama yang paling sejuk terlepas ke dalam poket limpahan.
- Saluran penyejukan. Laluan yang digerudi atau dimesin yang mengeluarkan haba pada kadar terkawal. Penyejukan yang tidak sekata adalah sumber keliangan ledingan dan pengecutan yang paling biasa.
- Pin ejektor, slaid dan sisipan. Potongan bergerak yang membiarkan bahagian pepejal meninggalkan acuan tanpa menyeret pada keluli.
Setiap satu daripada ciri tersebut meninggalkan tanda. Garisan perpisahan, bulatan pin ejektor yang samar, atau stub pintu pagar kecil pada tuangan bukanlah kecacatan, ia adalah tandatangan acuan.
Perkara yang Menjadikan Pelakon Seorang Pelakon
Cast memulakan kehidupannya sebagai cecair atau sebagai bahan yang lembut dan boleh dibentuk, dan mengakhirinya sebagai bentuk pepejal yang mengambil kontur apa sahaja yang memegangnya. Itulah satu-satunya keperluan yang sukar. Segala-galanya, daripada aloi hingga kemasan permukaan, adalah pilihan kejuruteraan.
Apa yang anda boleh harapkan ialah pelakon itu membawa cap jari acuan yang menghasilkannya. Tekstur permukaan, sudut draf, jejari sudut dan lokasi mana-mana garisan rajutan semuanya datang daripada alat. Jika acuan digilap, tuangan keluar berkilat. Jika acuan mempunyai pemeriksaan haba, pelakon akan menunjukkannya juga, biasanya sebagai rangkaian garisan halus.
Cast juga berubah saiz apabila ia sejuk. Aluminium mengecut dengan ketara apabila ia menjadi pejal, itulah sebabnya rongga acuan sentiasa dipotong lebih besar sedikit daripada keperluan lukisan. Acuan adalah negatif, tetapi ia bukan negatif satu sama satu yang sempurna. Ia adalah negatif ditambah elaun yang dikira untuk pengecutan, draf dan stok pemesinan.
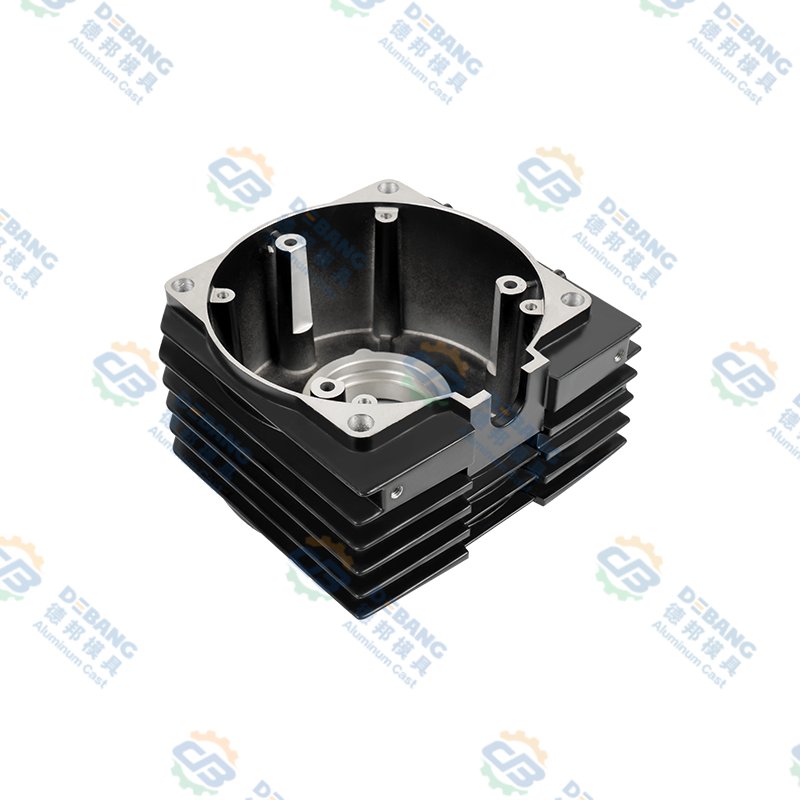
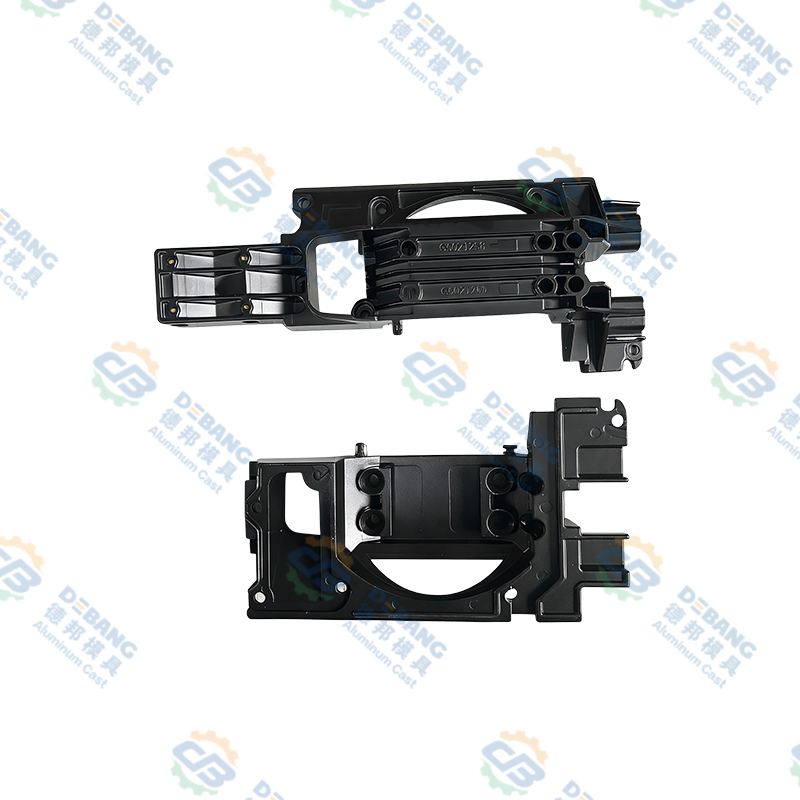
 Selongsong Enjin Die Casting Aluminium Ciri-ciri Teknikal Lihat Produk →
Selongsong enjin adalah ilustrasi yang baik. Mereka menggabungkan dinding nipis, bos pelekap tebal, dan toleransi yang ketat pada muka pengedap, yang bermaksud acuan perlu mengimbangi kelajuan pengisian terhadap kadar penyejukan dengan cara yang tidak pernah dilakukan oleh bahagian rata yang ringkas.
Acuan vs Pelakon: Perbezaan Berdampingan
Jika anda mahu satu rujukan disimpan, jadual di bawah merangkumi perbezaan praktikal yang penting dalam persekitaran pengeluaran.
| Aspek | acuan | Cast |
|---|---|---|
| Apa itu | Rongga berbentuk atau kesan negatif | Objek pepejal yang terbentuk oleh rongga itu |
| Bahan tipikal | Keluli alat, pasir, plaster, silikon, grafit | Aluminium, zink, magnesium, gangsa, resin |
| Boleh guna semula | Ya, selalunya beribu-ribu kitaran | Tidak, satu item selesai setiap pukulan |
| Profil kos | Pelaburan pendahuluan yang tinggi | Kos seunit rendah setelah perkakas dilunaskan |
| Mod kegagalan | Pakai, retak, pemeriksaan haba | Keliangan, meledingkan, hanyutan dimensi |
| Siapa punya | Alat pembuat atau kedai mati | Faundri atau pelanggan akhir |
Pembahagian kos adalah bahagian yang paling mengejutkan pendatang baru. Satu acuan boleh menelan kos sebanyak rumah kecil manakala setiap tuangan individu berharga kurang daripada satu hidangan. Nisbah itulah sebabnya penyelenggaraan alatan mendapat perhatian yang banyak dalam industri ini.
Mengapa Perbezaan Penting di Tingkat Pengeluaran
Apabila berlaku masalah, soalan pertama yang berguna sentiasa sama: adakah ini masalah acuan atau masalah tuang? Jawapannya menentukan siapa yang menyiasat, perkara yang akan dilaraskan dan berapa lama talian dihentikan.
Jika dimensi hanyut secara beransur-ansur merentasi beribu-ribu bahagian, acuan biasanya adalah suspek. Keluli haus, sisipan beralih, dan keletihan haba perlahan-lahan mengubah rongga. Jika satu bahagian adalah salah manakala jirannya sempurna, anda lebih berkemungkinan melihat isu tuangan: pukulan sejuk, poket gas atau tekanan suntikan yang tidak stabil seketika.
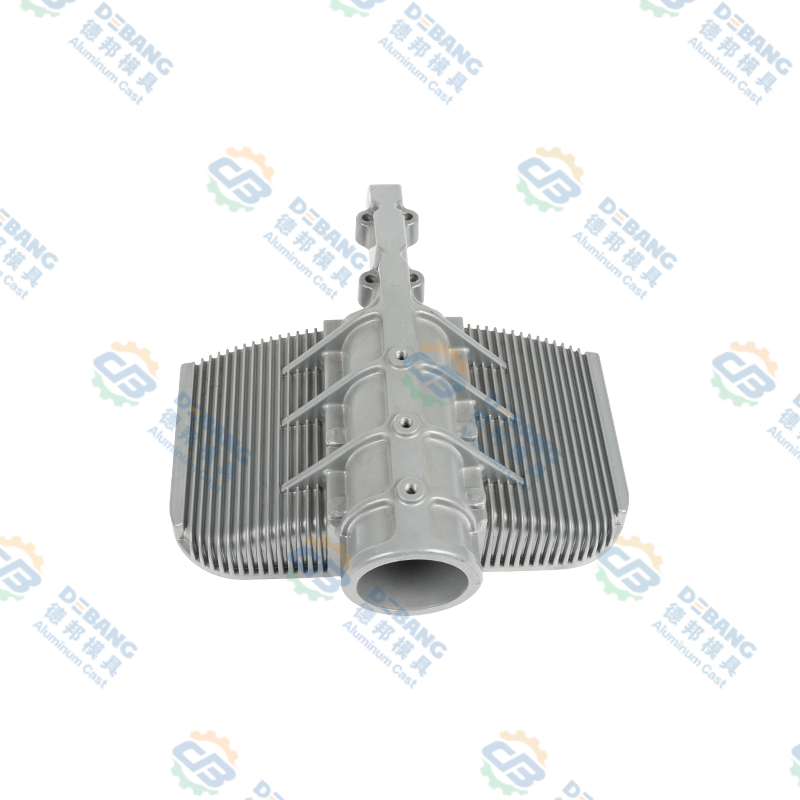
Komponen sirip nipis menjadikan perpecahan sangat jelas. Ambil heatsink lampu kereta aluminium, di mana sirip mungkin berada di bawah ketebalan milimeter di hujungnya. Jika sirip kurang pada setiap pukulan tunggal, pembaikan itu biasanya tinggal dalam acuan, dalam pengudaraan, saiz pelari, atau susun atur penyejukan dan bukannya dalam tetapan mesin.
 Die-Cast Aluminium Heatsink untuk Pencahayaan Automotif Sink haba aluminium die-cast untuk pengurusan terma lampu automotif, dengan sirip berketumpatan tinggi dan saluran pengudaraan untuk pelesapan haba dalam lampu dan modul LED. Lihat Produk →
Tabiat diagnostik semacam itu dibina pada tong sampah bertahun-tahun, bukan berdasarkan teori. Ia juga sebabnya kami menyimpan penuh proses kualiti di belakang setiap alat dan bukannya menganggap pemeriksaan sebagai langkah terakhir.
Contoh Setiap Hari Yang Membuatkannya Klik
Takrif abstrak melekat lebih baik dengan beberapa gambar biasa dilampirkan:
- fosil. Rongga yang ditinggalkan oleh cangkerang terlarut ialah acuan. Replika tempurung yang dipenuhi mineral ialah pelakon.
- Arca gangsa. Asli lilin disarungkan dalam cangkerang seramik, lilin dicairkan, dan gangsa cair mengisi kekosongan. Cangkang adalah acuan, patung gangsa adalah pelakon.
- coklat. Dulang plastik berlubang berbentuk arnab ialah acuan. Kelinci coklat adalah pelakon.
- Die casting. Die keluli adalah acuan. Kuali penghantaran aluminium yang keluar daripadanya ialah tuangan.
Perhatikan bahawa dalam setiap kes acuan adalah benda dengan kekosongan, dan tuangan adalah benda dengan kelantangan. Corak itu tidak pernah putus.
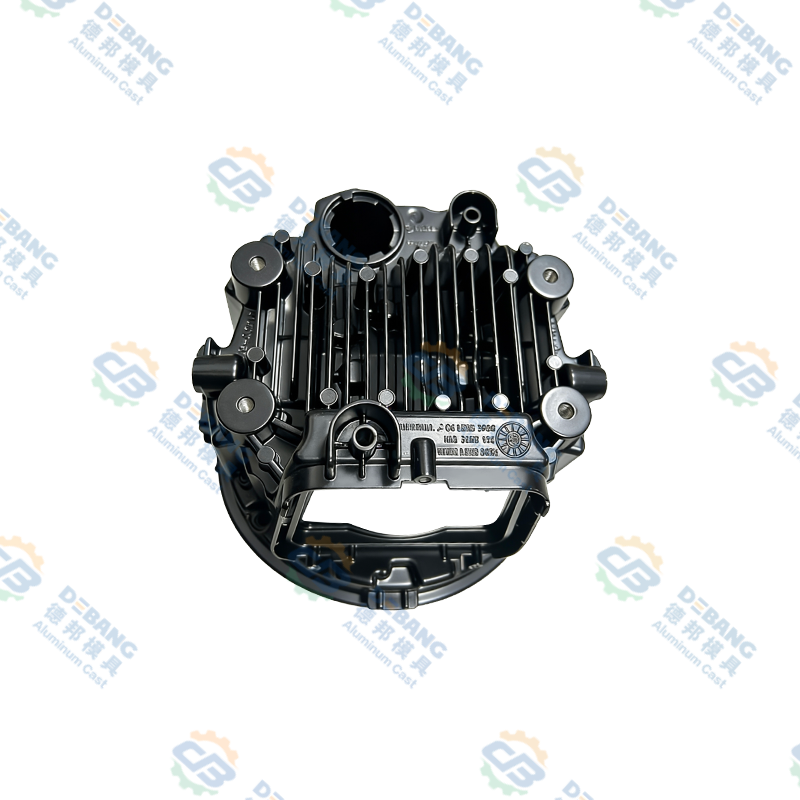
 Kuali Penghantaran Aluminium Die-Cast untuk Aplikasi Automotif Kuali transmisi aluminium die-cast yang tahan lama ini menawarkan benang yang dimesin dengan ketepatan, pengedap kalis bocor dan kemasan matte kalis calar untuk kegunaan automotif. Lihat Produk →
Kuali transmisi automotif adalah contoh yang senyap tentang berapa banyak acuan itu bertindak di luar bentuk. Mereka memerlukan bebibir pengedap yang rata, dinding yang konsisten di sekeliling lubang bolt, dan selalunya sirip penyejuk di bahagian luar, semuanya dihasilkan dalam satu pukulan tanpa pemesinan seluruh permukaan selepas itu. Acuan memegang geometri itu, dan pelakon membawanya ke barisan pemasangan.
Salah Faham Biasa Perlu Diperbaiki
- "Pelakon" bukan sahaja kata nama. Ia juga merupakan kata kerja, dan sebagai kata sifat ia menerangkan keluarga komponen, seperti dalam perumah aluminium tuang.
- Acuan bukan secara automatik kembar pelakon. Acuan boleh menghasilkan beribu-ribu tuangan yang hampir sama, jadi ia tidak pernah mencerminkan mana-mana satu pun daripada mereka satu sama satu.
- Acuan bukan bermakna lembut. Die keluli, acuan pasir, dan acuan plaster semuanya acuan. Bahan alat tidak ada kaitan dengan definisi.
- Kedua-duanya bukan bahagian pertuturan yang boleh ditukar ganti. Sebut "acuan keluar melencong" apabila anda maksudkan bahagian itu adalah salah satu cara terpantas untuk mengelirukan pembekal.
- Menjadi acuan tidak menjadikan sesuatu itu kekal. Acuan pasir dimusnahkan dengan setiap tuangan, manakala keluli mati bertahan berpuluh-puluh atau ratusan ribu kitaran. Kebolehgunaan semula sangat berbeza, tetapi peranannya tidak.
Jadi perbezaannya terletak pada peranan dan bukannya penampilan. Acuan adalah lompang berbentuk, alat, negatif yang akan digunakan semula. Pelakon ialah objek pepejal yang mengisinya, mengambil bentuknya, dan kemudian keluar ke dunia. Sebaik sahaja pembingkaian itu diklik, separuh perbendaharaan kata faundri berhenti berbunyi asing, dan perbualan tentang haus perkakas, elaun pengecutan dan hanyutan dimensi menjadi jauh lebih mudah untuk diikuti.
Jika anda sedang mengerjakan sebahagian dan tidak pasti sama ada kekangan itu terdapat dalam alat atau dalam proses, itulah jenis soalan yang patut dibincangkan lebih awal. Jangan ragu untuk hubungi pasukan kami dan memandu kami melalui geometri sebelum satu garis keluli dipotong.
Berita Terkini
Ketahui Lebih Lanjut Mengenai Berita Industri
-
16
Jul
 Panduan Teknikal Lengkap: Apakah Komponen Die Cast Aluminium dan Gambaran Keseluruhan Komprehensif Proses Tuangan Die Aloi AluminiumJadual Kandungan Definisi Langsung Proses Pembuatan Apakah Komponen P...
-
14
Jul
Panduan Komprehensif untuk Bahagian Die-Cast: Proses, Bahan dan AplikasiBahagian tuangan mati ialah komponen logam yang dihasilkan dengan memaksa logam cair, biasanya aluminium, zink, atau magnesium, ke dalam acuan keluli boleh guna semula di bawah tekanan tingg... -
28
Sep
Aloi Zink Zamak 3: Sifat, Aplikasi Die Casting dan Panduan Pemilihan untuk OEMApabila bahagian logam memerlukan geometri yang kompleks, toleransi yang ketat, dan kemasan permukaan yang baik pada kos yang berpatutan, Zamak 3 selalunya jurutera bahan beralih kepada yang per... -
07
Sep
Die Casting dalam Industri Automotif: Pilihan Aloi, Toleransi dan Pemilihan OEMSeorang ketua program automotif pernah menghantar kepada kami kuali transmisi yang gagal dalam ujian kebocoran. Ketebalan dinding hanyut, keliangan muncul, dan barisan pengeluaran berhenti dua k...
Sama ada anda seorang pembeli atau rakan kongsi pembangunan, kami komited untuk menyediakan anda penyelesaian yang boleh dipercayai.
PAUTAN PRODUK
Mudah alih
Perkhidmatan Pelanggan
PAUTAN CEPAT
DAPATKAN SEBUT HARGA
HUBUNGI KAMI
Tel: +86-574-86108662
Mobile: +86-15869318110 / +86-15988651610
E-mail: info@debangmould.com
Whatsapp: +61 425 630 715
+86 18067123332
+86 15988651610
Add: No. 1 Jalan Tianxing, Taman Sains dan Teknologi Daqi Daerah Beilun, Bandar Ningbo, Wilayah Zhejiang, China
Hak Cipta © Zhejiang Debang Intelligent Technology Co., Ltd. Hak Cipta Terpelihara.
 Pengeluar Die Casting OEM/ODM