

Reka Bentuk HPDC: Panduan Praktikal untuk Reka Bentuk Acuan Die Bertekanan Tinggi
 2026.11.02
 Berita Industri
Tuangan die tekanan tinggi mempunyai reputasi sebagai proses bentuk hampir bersih, yang menjadikannya terdengar seolah-olah kebanyakan kerja sebenar berlaku di dalam mesin. Pada hakikatnya, hampir setiap ciri kualiti tuangan, daripada corak isian dan keliangan hingga ke kerataan dan hayat alat, dikunci pada peringkat reka bentuk. Reka bentuk HPDC ialah disiplin membuat keputusan tersebut dengan sengaja: apakah bahagian geometri yang sepatutnya, bagaimana logam akan bergerak melalui rongga, ke mana haba akan pergi, dan bagaimana alat itu akan membuka, mengeluarkan dan bertahan beberapa ratus ribu kitaran.
Panduan ini menelusuri cara kami mendekati kerja di Debang Mould, pembina acuan tuangan cetakan dan caster acuan OEM yang berpangkalan di Ningbo, China yang telah menjalankan projek HPDC sejak tahun 1991. Ia ditulis untuk jurutera dan pembeli yang ingin memahami rupa reka bentuk tuangan cetakan yang baik, dan sebab sesetengah alatan berjalan dengan senyap selama bertahun-tahun manakala yang lain melawan pengendali mereka dari pukulan pertama.
Perkara yang terkandung dalam panduan ini
- Bagaimana reka bentuk bahagian dan reka bentuk cetakan sesuai bersama pada satu projek
- Urutan langkah demi langkah daripada cetakan bahagian kepada keluaran alatan
- Peraturan geometri untuk dinding, draf, rusuk dan bos
- Keputusan pintu masuk, limpahan dan pelepasan
- Susun atur penyejukan dan keseimbangan haba
- Bagaimana pilihan aloi membentuk semula alat, bukan hanya bahagiannya
- Kesilapan reka bentuk yang muncul dalam hampir setiap ulasan
Apakah Reka Bentuk HPDC Sebenarnya Meliputi
Orang menggunakan frasa reka bentuk HPDC untuk bermaksud dua perkara yang berkaitan tetapi berbeza: reka bentuk tuangan itu sendiri dan reka bentuk acuan yang menghasilkannya. Kedua-duanya penting, dan kedua-duanya tidak boleh diselesaikan tanpa yang lain.
Reka bentuk tuangan, sering dipanggil reka bentuk bahagian atau reka bentuk untuk pembuatan, berfungsi pada geometri yang diperlukan oleh pelanggan. Ini bermakna bahagian dinding cukup tebal untuk diisi tetapi cukup nipis untuk menyejukkan, sudut draf yang membiarkan bahagian tersebut dilepaskan, fillet yang menyebarkan tegasan dan ciri yang boleh dimesin tanpa membuka keliangan bawah permukaan.
Reka bentuk die menukar geometri itu kepada perkakasan: susun atur garis pemisah dan rongga, sistem gating dan runner, strategi limpahan dan pembuangan, litar penyejukan, susun atur ejector, slaid dan teras, dan toleransi yang perlu dipegang oleh kedai alat. Ia juga merupakan satu latihan ekonomi. Alat dengan dua rongga, empat slaid dan blok vakum berharga lebih tinggi daripada alat rongga tunggal dengan tarikan lurus yang mudah, dan harga bahagian perlu mewajarkan perbezaan itu sepanjang hayat program.
Dalam kebanyakan projek, kedua-duanya bertindih secara berterusan. Menukar satu darjah draf dalam model bahagian boleh mengeluarkan slaid daripada acuan. Menambah bos kecil boleh memerlukan pin ejektor tambahan. Ulang-alik itu, dilakukan awal dan pada skrin dan bukannya lewat dan dalam keluli, adalah tempat nilai reka bentuk HPDC sebenarnya.
Urutan Reka Bentuk, Langkah demi Langkah
Setiap projek mempunyai ciri tersendiri, tetapi urutan asasnya adalah konsisten. Di kedai kami selalunya kelihatan seperti ini.
- Semakan fungsional cetakan bahagian. Apakah yang dilakukan oleh komponen, permukaan mana yang kritikal, apakah beban, pengedap atau keperluan terma yang dikenakan?
- Pemilihan aloi dan mesin. Aloi menetapkan suhu menuang, kecairan dan pengecutan; mesin menetapkan daya penguncian, kapasiti pukulan dan saiz plat.
- Garis perpisahan dan draf. Garis perpisahan diposisikan supaya bahagian itu kekal dalam satu bahagian, potongan bawah dielakkan, dan garisan saksi yang boleh dilihat mendarat di suatu tempat yang boleh diterima.
- Ketebalan dinding dan peralihan. Dinding seragam dan peralihan beransur-ansur diwujudkan sebelum mana-mana kerja pagar bermula.
- Susun atur pintu dan pelari. Lokasi pintu, kawasan pintu dan masa isian sasaran dikira berdasarkan isipadu rongga dan ketebalan dinding.
- Reka bentuk limpahan dan pengudaraan. Udara perlu keluar secepat logam masuk, jadi limpahan, bolong dan, jika perlu, bantuan vakum dirancang bersama dengan pintu pagar.
- Susun atur litar penyejukan. Saluran, penyekat dan buih diletakkan untuk mengeluarkan haba daripada bahagian tebal terlebih dahulu.
- Ejection, slaid dan teras. Kedudukan ejector, arah slaid dan tarikan teras ditakrifkan dengan draf yang membolehkan pelepasan bersih.
- Simulasi dan semakan alatan. Isi, pemejalan dan tingkah laku terma diperiksa, kemudian lukisan alat dilepaskan untuk pembuatan.
- Percubaan, persampelan dan lelaran. Tangkapan pertama mengesahkan atau membetulkan andaian, dan rekod reka bentuk dikemas kini untuk pengeluaran.
Langkah tiga hingga lapan ialah di mana kebanyakan kos pengeluaran diputuskan secara senyap-senyap. Alat yang mudah dijalankan hampir selalu merupakan alat yang ditentukan dengan teliti pada peringkat ini.
Peraturan Geometri Yang Menentukan Sama ada Alat Berfungsi dengan Baik
Sesetengah peraturan reka bentuk sudah lama, diuji dan patut diikuti melainkan ada sebab tertentu untuk tidak melakukannya. Jadual di bawah meringkaskan garis panduan yang paling kerap kami capai mengenai tuangan aluminium dan zink untuk aplikasi automotif dan industri.
| Ciri | Garis panduan biasa | Mengapa ia penting |
|---|---|---|
| Dinding minimum, aluminium | 1.2 hingga 2.5 mm | Dinding yang lebih nipis mengisi dengan cepat tetapi membeku lebih awal dan mungkin terisi pendek |
| Dinding minimum, zink | 0.6 hingga 1.5 mm | Zink mengalir lebih jauh pada suhu yang lebih rendah, membolehkan perincian halus |
| Peralihan dinding | Secara beransur-ansur, meruncing sekurang-kurangnya tiga kali ganda perubahan | Perubahan mendadak mencipta bintik panas, keliangan pengecutan dan melengkung |
| Draf, permukaan luar | 1 hingga 2 darjah minimum | Mengurangkan daya lenting, lecet dan haus mati |
| Draf, lubang berteras dan rusuk dalam | 2 hingga 5 darjah | Logam mengecut ke teras, jadi ciri yang lebih mendalam memerlukan lebih banyak draf |
| Jejari sudut dalam | Sekurang-kurangnya 0.5 kali ganda dinding bersebelahan | Memperbaiki aliran logam dan mengurangkan kepekatan tegasan |
| Ketebalan tulang rusuk | 0.6 hingga 0.8 kali ganda dinding nominal | Mencegah kesan tenggelam pada permukaan bertentangan |
| Ketebalan dinding bos | Kira-kira 0.75 kali dinding utama | Bahagian tebal terpencil sejuk lepas dan tarik keliangan |
| Stok pemesinan | 0.3 hingga 0.8 mm setiap permukaan | Stok tambahan kos masa kitaran dan boleh mendedahkan lompang bawah permukaan |
Sudut bulat lebih penting daripada jangkaan kebanyakan pereka. Sudut dalaman yang tajam ialah penaik tekanan pada bahagian siap dan perangkap haba dalam acuan, manakala jejari kira-kira separuh daripada ketebalan dinding biasanya cukup untuk membuat kedua-duanya berkelakuan.
Gating, Limpahan dan Venting
Sistem gating adalah sebahagian daripada reka bentuk HPDC yang paling mendapat perhatian selepas kecacatan muncul, itulah sebabnya ia patut diperbaiki pada kali pertama. Matlamatnya adalah mudah: mengisi rongga dengan cepat dan lancar, pastikan bahagian hadapan logam bergerak ke satu arah, dan biarkan logam terakhir yang tiba menamatkan perjalanannya dalam limpahan dan bukannya di dalam dinding struktur.
Dalam amalan ini bermakna memilih kawasan pintu terhadap masa isian dan isipadu rongga yang dimaksudkan, menyasarkan halaju pintu yang mengabus logam tanpa meletupkan dinding rongga, dan mengarahkan aliran dari bahagian tebal ke bahagian nipis dan bukannya sebaliknya. Di mana bahagian mempunyai beberapa nod tebal, pintu pagar individu dan limpahan sering diperlukan supaya setiap nod mempunyai bekalan logamnya sendiri dan laluannya sendiri untuk udara keluar.
Venting patut mendapat perhatian yang sama. Udara yang terperangkap dalam rongga menghasilkan keliangan, lepuh dan isian yang tidak lengkap, dan udara yang tidak dapat keluar melalui bolong sering dikeluarkan dengan bantuan vakum. Alat yang berventilasi baik juga berfungsi pada tekanan suntikan yang lebih rendah, yang memanjangkan hayat die. Untuk bahagian yang mempunyai keperluan kekukuhan dalaman yang ketat, vakum digabungkan dengan susun atur limpahan seimbang biasanya mengatasi prestasi pintu yang lebih tebal dengan sendirinya.
Imbangan Terma dan Susun Atur Penyejukan
Penyejukan adalah bahagian paling perlahan dalam kitaran dan salah satu pengaruh paling kuat pada kehidupan mati. Jika alat menyejuk tidak sekata, satu kawasan rongga kekal panas, bahagian itu meleding ke arah sebelah itu, dan pengendali mengimbangi dengan semburan die tambahan, yang menarik baki terma keluar dari garisan.
Susun atur penyejukan yang baik bermula dengan bahagian. Input haba mengikut ketebalan bahagian, jadi nod paling tebal memerlukan penyejukan paling banyak dan mereka memerlukannya paling hampir dengan rongga. Saluran biasanya diletakkan pada jarak dari permukaan rongga sama dengan kira-kira dua hingga tiga diameter saluran, dan ia berjalan selari dengan permukaan rongga dan bukannya melintasinya. Teras dalam dan pin langsing disejukkan dengan penyekat atau buih, dan gelongsor disejukkan secara berasingan supaya ia tidak merampas.
Aloi zink kira-kira 390 °C
Aloi aluminium kira-kira 600 °C
Aloi magnesium kira-kira 630 °C
Carta di atas membandingkan suhu penuangan biasa merentas tiga keluarga aloi. Semakin tinggi suhu, semakin banyak tekanan terma yang diserap oleh keluli cetakan dalam setiap kitaran, yang merupakan salah satu sebab perkakas zink sering bertahan lebih lama daripada perkakas aluminium yang mempunyai kerumitan yang sama.
Keletihan haba, bukannya haus, adalah perkara yang biasanya menamatkan kehidupan seorang mati. Retak bermula pada sudut dalaman yang tajam dan di tepi saluran penyejukan, kemudian berkembang sehingga ia kelihatan pada permukaan tuangan. Jejari licin, jarak saluran yang wajar dan prapemanasan yang konsisten semua kelewatan saat itu.
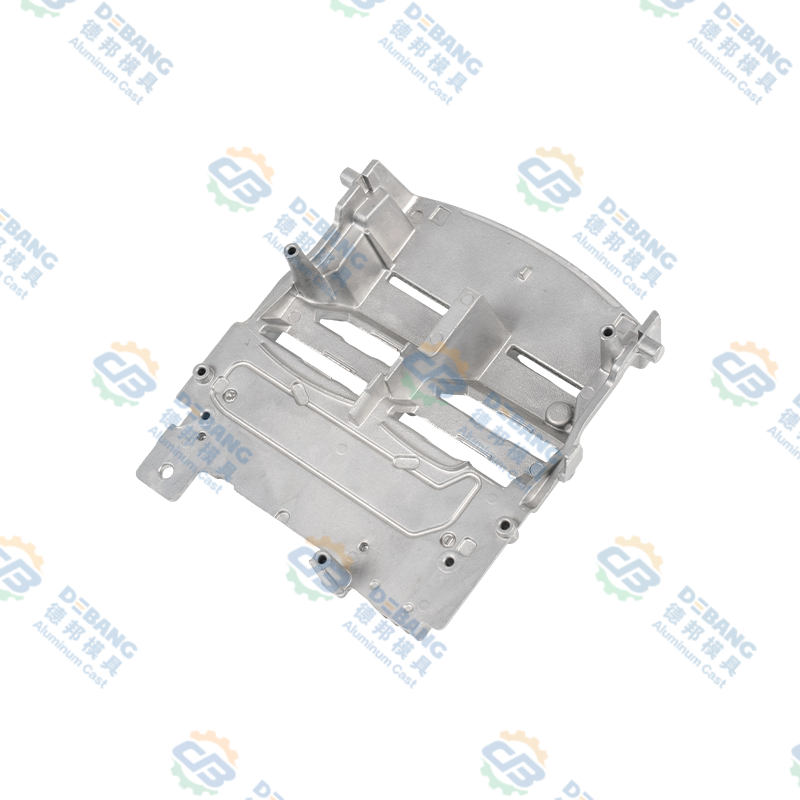 Heatsink Pencahayaan Automotif Aluminium Die Cast Penyimpan haba lampu automotif die-cast aluminium dengan sirip berketumpatan tinggi, saluran pengudaraan dan tulang rusuk untuk pengurusan haba LED dan pelesapan haba yang stabil. Lihat Produk →
Bagaimana Pilihan Aloi Mengubah Alat
Aloi dipilih untuk bahagian itu, tetapi ia juga menukar alat. Aluminium, zink dan magnesium terletak di tempat yang sangat berbeza apabila ia melibatkan suhu tuang, kecairan, keupayaan dinding dan kehausan cetakan, dan reka bentuk yang berjalan dengan indah dalam satu keluarga mungkin tidak ekonomik pada keluarga yang lain.
| Keluarga aloi | Suhu menuang | Rangkaian dinding | Implikasi alatan |
|---|---|---|---|
| Aluminium (ADC12, A380, A360) | 580 hingga 620 °C | 1.2 hingga 4 mm | Beban haba yang tinggi, keluli alat H13, penyejukan teguh, kekuatan yang baik untuk berat |
| Zink (Zamak 3, Zamak 5) | 385 hingga 420 °C | 0.6 hingga 3 mm | Jangka hayat yang lebih lama, perincian yang sangat baik dan dinding nipis, sesuai untuk bahagian bersalut |
| Magnesium (AZ91D, AM60) | 600 hingga 650 °C | 1.0 hingga 3 mm | Perlindungan cair dan gating yang berhati-hati, ketumpatan terendah, kawalan proses yang ketat |
Aluminium adalah lalai untuk bahagian struktur dan haba seperti perumah, sink haba, pendakap dan komponen pacuan, dan panduan teknikal komponen die cast aluminium pergi lebih dalam di mana keluarga menunjukkan prestasi terbaik. Zink sering dipilih untuk bahagian yang kecil, tepat atau hiasan di mana dinding nipis dan kemasan permukaan lebih penting daripada berat. Magnesium ialah pilihan paling ringan dan biasanya dikhaskan untuk perumah sensitif berat, dengan kawalan yang lebih ketat di sekitar pengendalian cair dan gating.
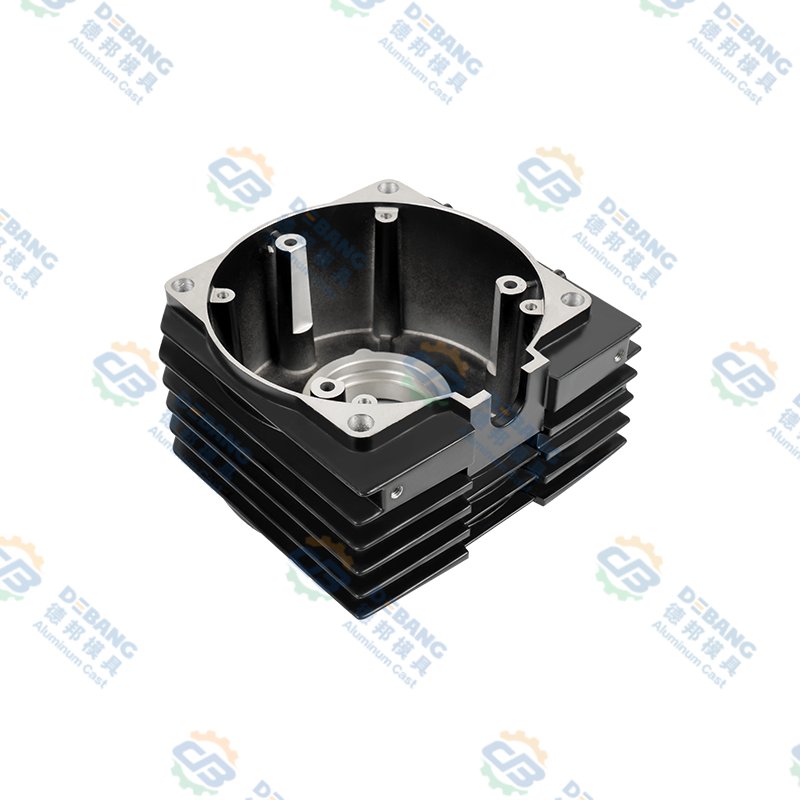
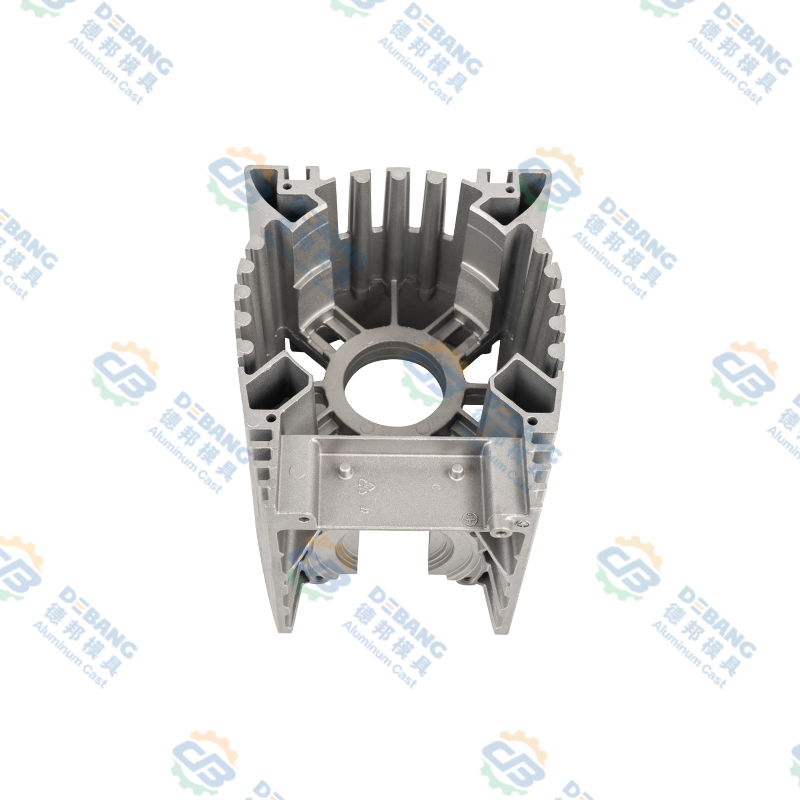 Enjin Tuang Aluminium dan Perumahan Pengawal Enjin tuangan aluminium bersepadu atau perumah pengawal dengan sirip pelesapan haba, titik pelekap dan ketegaran untuk perlindungan komponen di bawah getaran. Lihat Produk →
Pancutan, Slaid dan Tarikan Teras
Reka bentuk ejection tidak menarik dan tegas. Pin ejektor diletakkan di tempat tuangan kaku, di sudut dan sepanjang rusuk, dan ia bersaiz supaya tekanan tempatan kekal cukup rendah untuk tidak menandakan permukaan kosmetik. Plat ejektor seimbang supaya bahagian itu meninggalkan teras lurus daripada condong dan menyeret pada satu sisi.
Slaid dan teras menambah keupayaan dan kos pada masa yang sama. Setiap slaid memerlukan drafnya sendiri, penyejukannya sendiri dan permukaan hausnya sendiri, dan setiap teras memerlukan tirus yang cukup untuk tuangan yang mengecut melepaskannya dengan bersih. Slaid hidraulik digunakan di mana perjalanan jauh atau di mana slaid perlu bergerak secara bebas daripada pembukaan dadu, manakala slaid mekanikal adalah lebih murah dan sangat boleh dipercayai di mana gerakannya mudah.
Simulasi dan Pengesahan Sebelum Keluli Dipotong
Simulasi kini menjadi amalan standard sebelum keluli dipotong pada mana-mana bahagian yang berdinding nipis, kompleks geometri atau berkaitan keselamatan. Simulasi isian menunjukkan sama ada bahagian hadapan logam pecah, sama ada dua bahagian hadapan bertemu dalam kimpalan sejuk, dan tempat udara berkemungkinan terperangkap. Analisis pemejalan dan terma mendedahkan titik panas dan meramalkan di mana keliangan pengecutan akan muncul. Analisis warpage menganggarkan berapa banyak bahagian itu akan herot selepas lontar dan penyejukan.
Output bukanlah ramalan yang sempurna, tetapi ia adalah penapis yang sangat berguna. Ia adalah jauh lebih murah untuk menambah limpahan atau meletakkan semula pintu dalam simulasi daripada mengimpal dan memesinan semula sisipan die. Apabila simulasi dan pengalaman tidak bersetuju, kami cenderung untuk mempercayai pengalaman pada kedudukan get dan simulasi pada keseimbangan terma, kemudian mengesahkan kedua-duanya semasa percubaan.
Kesilapan Reka Bentuk HPDC Biasa Yang Kami Cari Dahulu
Selepas semakan reka bentuk yang mencukupi, isu yang sama muncul semula. Ini adalah yang kami semak sebelum perkara lain.
- Bahagian dinding yang tidak seragam, terutamanya nod tebal yang terletak di sebelah dinding nipis
- Tiada draf pada rusuk dalam atau lubang berteras, atau draf digunakan ke arah yang salah
- Pintu pagar diletakkan pada permukaan kosmetik yang boleh dilihat atau ditujukan lurus ke dinding nipis
- Penyejukan direka untuk separuh penutup sahaja, meninggalkan separuh ejektor menjadi panas
- Sudut dalaman yang tajam pada kedua-dua tuangan dan sisipan die
- Toleransi as-cast yang tidak realistik, terutamanya kerataan dan keserasian
- Stok pemesinan berlebihan yang menambah kos dan mendedahkan keliangan
- Pin ejektor diletakkan pada muka pengedap atau pada permukaan yang akan dicat
- Reka bentuk alat selesai tanpa pelan percubaan atau laluan yang ditentukan untuk semakan
Bagaimana Kami Mendekati Reka Bentuk HPDC di Debang Mold
Kami telah membina perkakas tuangan die di Ningbo sejak tahun 1991, dan kaedah kerja tidak banyak berubah sepanjang masa itu: memahami fungsi, mereka bentuk alat di sekeliling logam, dan memastikan pasukan yang sama bertanggungjawab dari lukisan pertama hingga bahagian pengeluaran.
Kesinambungan itu penting kerana reka bentuk dan pembuatan terletak dalam satu bangunan. Reka bentuk dan pembuatan acuan, tuangan die, operasi sekunder, pemesinan ketepatan, rawatan permukaan dan pemasangan akhir dijalankan sebagai satu rantaian dan bukannya sebagai pembekal berasingan, yang memendekkan gelung antara keputusan reka bentuk dan akibatnya. kami kawalan kualiti proses berjalan bersama projek alat dan bukannya selepasnya, dengan laporan dimensi pada sampel pertama dan rekod proses disimpan sepanjang hayat program.
Bahagian yang kami hasilkan paling kerap mengikut rantaian bekalan automotif: komponen pengurusan pencahayaan dan haba, bahagian sistem pengelap, bahagian sistem penyejukan, komponen klac dan perkakasan badan, dalam aluminium, zink dan magnesium. Setiap kategori tersebut membawa tabiat reka bentuk tersendiri. Pencahayaan heatsink dengan sirip nipis panjang berkelakuan sangat berbeza daripada perumah motor pengelap dengan dua lubang galas sepaksi, dan alatan itu perlu mencerminkan perbezaan itu daripada lakaran pertama.
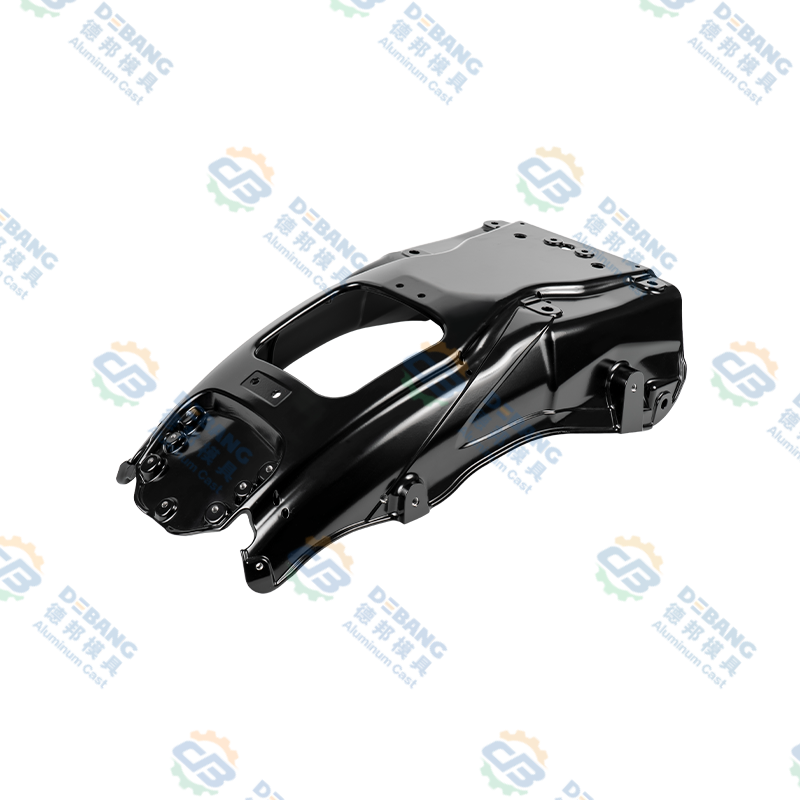
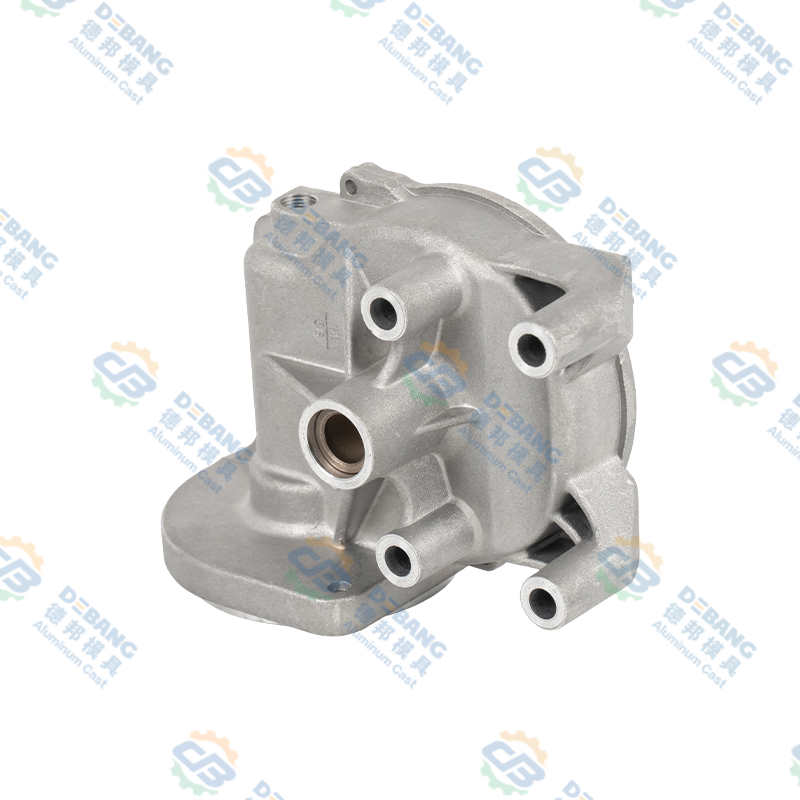 Perumahan Motor Pengelap Kereta Aluminium Die Cast Perumah motor pengelap die-cast aluminium ketepatan dengan dinding seragam, toleransi ketat, rintangan kakisan, dan pelesapan haba untuk sistem pengelap automotif. Lihat Produk →
Soalan Lazim Mengenai Reka Bentuk HPDC
Apakah reka bentuk HPDC?
Reka bentuk HPDC meliputi dua perkara yang berkaitan: reka bentuk tuangan itu sendiri, termasuk dinding, draf, jejari dan toleransi, dan reka bentuk dadu yang menghasilkannya, termasuk garisan pemisah, gating, limpahan, penyejukan, lontar dan gelongsor. Kedua-duanya dibangunkan bersama kerana kebanyakan keputusan geometri mempunyai akibat perkakasan langsung.
Apakah ketebalan dinding minimum untuk tuangan die tekanan tinggi?
Untuk aluminium, minimum praktikal biasanya sekitar 1.2 mm, dengan kebanyakan bahagian pengeluaran terletak antara 1.5 mm dan 3 mm. Zink boleh menjadi lebih nipis, turun kepada kira-kira 0.6 mm pada bahagian kecil, kerana ia mengalir lebih jauh pada suhu yang lebih rendah. Melangkah ke bawah julat ini adalah mungkin, tetapi ia mengecilkan tetingkap proses dan meningkatkan risiko sekerap.
Berapa banyak draf yang diperlukan oleh bahagian HPDC?
Satu hingga dua darjah adalah normal untuk dinding luar. Lubang berteras, rusuk dalam dan apa-apa ciri yang dikecutkan tuangan memerlukan lebih banyak, biasanya dua hingga lima darjah bergantung pada keperluan kedalaman dan kemasan permukaan.
Berapa lama reka bentuk die mengambil masa?
Untuk bahagian automotif rongga tunggal yang mudah, fasa reka bentuk biasanya mengambil masa dua hingga empat minggu termasuk pusingan simulasi dan semakan pelanggan. Alat berbilang slaid yang kompleks dengan pengedap yang ketat atau keperluan optik mengambil masa yang lebih lama, sebahagiannya kerana lebih banyak lelaran simulasi diperlukan sebelum lukisan dikeluarkan.
Bolehkah tuangan mati dirawat haba?
Tuangan die aluminium secara amnya bukan larutan dirawat pada suhu tinggi, kerana gas yang terperangkap mengembang dan melepuh permukaan. Pelepasan tekanan suhu yang lebih rendah dan rawatan penstabilan adalah perkara biasa, dan tuangan berbantukan vakum meningkatkan keteguhan dalaman yang tidak dapat diperbaiki oleh rawatan haba selepas itu.
Bilakah simulasi bernilai kos?
Simulasi membayar sendiri apabila bahagian berdinding nipis, mempunyai beberapa nod tebal, membawa keperluan kebocoran atau keletihan yang ketat, atau apabila alat itu cukup mahal sehingga lelaran kedua akan menyakitkan. Untuk bahagian yang ringkas, berdinding tebal dengan draf yang besar, semakan reka bentuk yang teliti mungkin sudah memadai.
Adakah anda menyediakan kedua-dua acuan dan tuangan?
ya. Kami mereka bentuk dan membina alat, menjalankan sampel pertama, dan kemudian membekalkan tuangan pengeluaran dengan pemesinan sekunder, rawatan permukaan dan pemasangan seperti yang diperlukan, supaya pasukan yang sama kekal bertanggungjawab untuk komponen siap.
Reka bentuk HPDC ialah disiplin keputusan kecil yang dibuat lebih awal: tahap draf di sini, satu lagi limpahan di sana, garisan penyejukan bergerak sepuluh milimeter lebih dekat ke rongga. Tiada seorang pun daripada mereka kelihatan dramatik pada lukisan, tetapi bersama-sama mereka memutuskan sama ada alat berjalan dengan senyap pada kadar selama bertahun-tahun atau menghabiskan hayatnya di ruang penyelenggaraan. Jika anda masih di peringkat di mana bahagian cetakan terbuka untuk diubah, itulah masa terbaik untuk membawa pembina alat ke dalam perbualan, dan ini adalah perbualan yang paling kerap kami lakukan dengan pelanggan.
Berita Terkini
Ketahui Lebih Lanjut Mengenai Berita Industri
-
16
Nov
 Tuangan Die Magnesium lwn Aluminium: Panduan Praktikal untuk Pasukan Reka BentukTanya sepuluh jurutera apa yang memisahkan magnesium daripada aluminium dan anda biasanya akan mendapat sepuluh variasi tiga perkataan yang sama: berat, kos, kakisan. Ketiga-tiga perkara itu, te...
-
14
Jul
Panduan Komprehensif untuk Bahagian Die-Cast: Proses, Bahan dan AplikasiBahagian tuangan mati ialah komponen logam yang dihasilkan dengan memaksa logam cair, biasanya aluminium, zink, atau magnesium, ke dalam acuan keluli boleh guna semula di bawah tekanan tingg... -
19
Oct
Aluminium Tuangan Die Automotif: Panduan Praktikal untuk Aloi, Bahagian dan KualitiTuangan cetakan aluminium adalah salah satu kuda kerja yang tenang bagi kereta moden. Lihat di belakang lampu atau di bawah hud dan anda akan dapati bahagian aluminium tuang melakukan kerja yang... -
16
Jul
Panduan Teknikal Lengkap: Apakah Komponen Die Cast Aluminium dan Gambaran Keseluruhan Komprehensif Proses Tuangan Die Aloi AluminiumJadual Kandungan Definisi Langsung Proses Pembuatan Apakah Komponen P...
Sama ada anda seorang pembeli atau rakan kongsi pembangunan, kami komited untuk menyediakan anda penyelesaian yang boleh dipercayai.
PAUTAN PRODUK
Mudah alih
Perkhidmatan Pelanggan
PAUTAN CEPAT
DAPATKAN SEBUT HARGA
HUBUNGI KAMI
Tel: +86-574-86108662
Mobile: +86-15869318110 / +86-15988651610
E-mail: info@debangmould.com
Whatsapp: +61 425 630 715
+86 18067123332
+86 15988651610
Add: No. 1 Jalan Tianxing, Taman Sains dan Teknologi Daqi Daerah Beilun, Bandar Ningbo, Wilayah Zhejiang, China
Hak Cipta © Zhejiang Debang Intelligent Technology Co., Ltd. Hak Cipta Terpelihara.
 Pengeluar Die Casting OEM/ODM