

Menghantar Enjin: Bahan, Proses dan Tuangan Mati Diterangkan untuk OEM
 2026.10.26
 Berita Industri
Tanya sepuluh orang apa maksud pemutus enjin dan anda akan mendapat sepuluh gambar yang berbeza. Seseorang melihat senduk besi cair terhuyung ke dalam acuan pasir. Satu lagi gambar lengan robot menyembur ejen pelepas ke dalam acuan keluli yang digilap. Satu pertiga hanya memikirkan blok enjin siap yang terletak di atas palet, dimesin dan bersedia untuk barisan pemasangan.
Ketiga-tiga gambar adalah betul, kerana pemutus enjin adalah operasi tunggal dan rantaian keputusan yang panjang. Proses yang mana? Aloi yang mana? Berapa tebal dinding sepatutnya? Berapakah elaun pemesinan yang anda tinggalkan? Siapa yang memiliki alatan itu, dan siapa yang bertanggungjawab apabila satu kumpulan kembali dengan keliangan di bawah muka gasket? Jawab soalan tersebut dengan baik dan anda mendapat komponen yang ringan, kaku, bebas bocor yang dimesin dengan bersih dan bertahan selama sedekad kitaran haba. Jawab mereka dengan teruk dan anda menghabiskan enam bulan akan datang mengejar kadar sekerap.
Panduan ini ditulis untuk jurutera, pembeli dan pengurus produk yang mahukan pandangan praktikal tentang subjek dan bukannya buku teks. Kami membina perkakas tuangan die dan menghasilkan tuangan aluminium dan zink di Ningbo, China, dan kami telah melakukannya sejak tahun 1991, jadi nota di bawah datang dari tingkat kedai sama seperti dari perpustakaan.
Maksud Mematikan Enjin Sebenar
Pemutus adalah proses membentuk. Logam cair dituang atau disuntik ke dalam rongga yang bentuknya negatif bahagian yang anda inginkan. Apabila logam membeku, anda dibiarkan dengan bentuk hampir bersih: hampir dengan saiz akhir, tetapi tidak muktamad. Pemesinan kemudian mengeluarkan lapisan nipis dari muka yang memerlukan toleransi yang ketat, kemasan halus atau permukaan pengedap yang boleh dipercayai.
Mengapa tidak hanya memotong keseluruhan bahagian daripada bilet pepejal? Kerana enjin penuh dengan geometri yang tidak boleh dicapai oleh pemotong penggilingan. Jaket penyejuk membalut silinder, galeri minyak ular melalui blok, dan rusuk terletak di bahagian dalam penutup di mana alat tidak boleh pergi. Casting menghasilkan ciri tersebut dalam satu pukulan, menggunakan logam yang sudah hampir dengan keadaan metalurgi terakhirnya. Ia juga membazirkan bahan dan skala yang jauh lebih sedikit kepada jumlah yang tidak pernah dapat dilakukan oleh pemesinan.
Secara umum, terdapat dua keluarga pemutus. Dalam proses acuan yang boleh dibuang, acuan dimusnahkan untuk melepaskan bahagian, dan tuangan pasir, buih yang hilang dan tuangan pelaburan semuanya berfungsi dengan cara ini. Dalam proses acuan kekal, alat keluli atau grafit yang sama digunakan berulang kali, dan tuangan die tekanan tinggi, tuangan die tekanan rendah dan tuangan die graviti tergolong dalam kumpulan ini.
Satu penjelasan menjimatkan banyak kekeliruan dalam mesyuarat. Menuang enjin dalam erti kata yang ketat bermaksud menuang blok, kepala silinder dan bahagian struktur utama enjin itu sendiri. Dalam rantaian bekalan, frasa itu juga meliputi tuangan yang mengelilingi enjin: penutup masa, sarung enjin, kuali minyak, kuali transmisi, kurungan, sink haba dan perumah klac. Kedua-dua makna penting, dan kedua-duanya biasanya diperoleh daripada jenis pembekal yang sama.
Peraturan praktikal: bahagian besar berongga yang dihasilkan dalam puluhan ribu biasanya adalah tuangan pasir atau tuangan die tekanan rendah. Bahagian kecil berdinding nipis yang dihasilkan dalam ratusan ribu hampir selalu die cast tekanan tinggi.
Proses Utama yang Digunakan untuk Komponen Enjin
Kebanyakan tuangan enjin datang dari enam laluan. Mereka berbeza dalam kos perkakas, masa kitaran, ketebalan dinding yang boleh dicapai, kemasan permukaan dan kekukuhan dalaman logam. Memilih antara mereka adalah soal memadankan bahagian dengan kelantangan, bukan memilih kegemaran.
| Proses | Bahagian enjin biasa | Aloi biasa | Kos peralatan | Paling sesuai |
|---|---|---|---|---|
| Tuangan pasir | Blok, kepala silinder, manifold ekzos | Besi kelabu, besi mulur, aluminium | Rendah hingga sederhana | Bahagian besar, isipadu rendah hingga sederhana |
| Tuangan die tekanan tinggi | Selongsong enjin, penutup, kuali minyak, kurungan, sink haba | Aluminium ADC12 dan A380, zink, magnesium | tinggi | tinggi volume, thin walls, tight tolerances |
| Tuangan die tekanan rendah | Kepala silinder, perumah struktur | Aluminium A356 | Sederhana hingga tinggi | Tuangan lebih padat, kelantangan sederhana |
| graviti die casting | Omboh, perumah pam, penutup | Aloi aluminium dan hipereutektik | Sederhana | Bahagian padat, kelantangan sederhana |
| Tuangan buih hilang | Blok kompleks dengan laluan dalaman | Aluminium, besi | Sederhana | Geometri rumit, isipadu sederhana |
| Pemutus pelaburan | Komponen turbo, bahagian ketepatan kecil | Keluli tahan karat, aloi super | tinggi | Ketepatan dan aloi suhu tinggi |
Mulakan dari bahagian, bukan dari proses. Kastor die tidak dapat mengisi blok 40 kilogram secara ekonomi, dan faurin pasir tidak dapat menampung ketebalan dinding yang diperlukan oleh reka bentuk penutup moden. Jawapan jujur kepada proses mana yang terbaik biasanya bergantung pada tiga nombor: volum tahunan, perbezaan ketebalan dinding maksimum dan toleransi paling ketat yang sebenarnya menjejaskan fungsi.
Perlu diingat juga bahawa pilihan proses dikunci lebih awal. Sebaik sahaja dadu wujud, menukar aloi atau ketebalan dinding bermakna memotong keluli baharu. Itulah sebabnya semakan reka bentuk lebih penting daripada hampir semua perkara lain dalam industri ini.
Memilih Aloi: Besi, Aluminium, Magnesium dan Zink
Aloi sering memutuskan lebih banyak tentang bahagian siap daripada proses. Ia menetapkan berat, pengembangan haba, tingkah laku kakisan dan kos pemesinan. Dalam kerja enjin, empat keluarga mendominasi.
| Keluarga aloi | Penggunaan enjin biasa | Mengapa ia dipilih | Apa yang perlu ditonton |
|---|---|---|---|
| Besi tuang kelabu | Blok enjin, pelapik silinder | Redaman yang sangat baik, rintangan haus, kos rendah | Keupayaan dinding nipis yang berat dan terhad |
| Besi mulur | Aci engkol, beberapa blok, kurungan | tinggier strength and ductility | Lebih banyak pengecutan, memerlukan pemakanan yang teliti |
| Aluminium A356 dan A360 | Kepala silinder, perumah struktur | Kebolehtuangan dan kebolehrawatan haba yang baik | Memerlukan sisipan atau pelapik pada permukaan haus |
| Aluminium ADC12 dan A380 | Selongsong enjin, penutup, kuali, sink haba | Mengalir dengan baik dalam cetakan, dinding nipis, kemasan yang baik | Kawalan keliangan adalah kritikal |
| Magnesium AZ91 dan AM60 | Sarung, kurungan, perumah ringan | Sangat ringan, redaman yang baik | Perlindungan kakisan dan pengendalian cair |
| Zink ZAMAK 3 dan 5 | Kurungan kecil, tempat penderia, bahagian pengelap | Kestabilan dimensi, dinding nipis yang sangat baik | Had berat, tidak sesuai untuk kawasan panas |
Aluminium telah mengambil alih kebanyakan perumah enjin dan pacuan baharu kerana ia mengeluarkan berat dari tempat yang paling menyakitkan. Besi masih menang di mana kekakuan, redaman dan kos sekilogram lebih penting daripada jisim. Zink ialah bahan pakar: ia memancar dengan cantik, menahan dinding dan mesin yang sangat nipis, tetapi ia berat dan kehilangan kekuatan pada suhu tinggi.
Pengajaran praktikalnya ialah bahagian yang sama sering wujud dalam dua aloi. Sinki haba pencahayaan, contohnya, boleh dihasilkan dalam aluminium untuk kenderaan berprestasi tinggi dan dalam zink untuk kenderaan padat, dengan geometri pelekap yang sama dan kelakuan terma yang berbeza. Menentukan aloi ialah keputusan sistem, bukan keputusan pembelian.
Menghantar Komponen Enjin Langkah demi Langkah
Selongsong enjin die cast bergerak melalui urutan yang boleh diramal. Urutan itu kelihatan mudah pada carta alir, tetapi setiap langkah membawa pembolehubah yang menentukan sama ada bahagian siap dijual atau dibuang.
- Semakan reka bentuk dan DFM. Geometri bahagian, garis pemisah, sudut draf, kedudukan get dan susun atur ejector disemak bersama. Kebanyakan masalah tuangan direka pada peringkat ini, lama sebelum sebarang keluli dipotong.
- Pembuatan alatan. Die atau corak dimesin, dirawat haba dan dipasang. Alat tuangan mati biasanya dibina dalam keluli H13, dengan sisipan yang mengeras di kawasan haus tinggi di sekitar pintu pagar dan teras.
- Percubaan dan persampelan. Alat dijalankan, bahagian pertama diukur, dan tetingkap proses ditubuhkan: tekanan pukulan, suhu mati, masa kitaran, tahap vakum jika berkenaan.
- Rawatan mencairkan dan mencairkan. Aloi dicairkan, dinyahgas dan ditapis bijirin. Kandungan hidrogen dan paras besi dipantau, kerana kedua-dua keliangan pemacu dan kedua-duanya tidak kelihatan pada bahagian siap.
- Memenuhi rongga. Dalam tuangan die, lengan pukulan menolak logam melalui pelari dan pintu masuk ke dalam rongga dalam milisaat. Corak pengisian menentukan di mana udara terperangkap berakhir, dan itu menentukan di mana bahagian itu akan bocor.
- Pemejalan dan lonjakan. Pemutus membeku dalam beberapa saat. Pin ejektor menolaknya dengan jelas, dan kawalan terma die memastikan lengkungan dan titik panas terkawal.
- Degating dan deburring. Pelari, limpahan dan denyar dikeluarkan, kemudian kemasan bergetar, tergelincir atau tekan pemangkasan membersihkan tepi.
- Pemesinan. Operasi CNC menambah lubang, benang, muka pengedap dan lubang pelekap dengan toleransi yang tiada permukaan tuangan boleh tahan sendiri.
- Rawatan permukaan. Letupan tembakan, anodising, salutan serbuk, salutan elektronik atau penukaran kromat melindungi bahagian tersebut dan memberikan penampilan yang konsisten pada satu kelompok.
- Pemeriksaan dan pembungkusan. Laporan dimensi, ujian kebocoran, imej X-ray dan sijil bahan bergerak bersama penghantaran, jadi pelanggan boleh mengesan setiap kumpulan kembali ke nombor haba.
Dua daripada langkah tersebut patut diberi perhatian tambahan. Rawatan cair tidak dapat dilihat tetapi tegas, kerana leburan yang tidak dinyahgas akan menghasilkan bahagian yang lulus pemeriksaan visual dan gagal dalam ujian tekanan. Pemesinan ialah tempat tuangan bunyi memperoleh reputasinya, kerana tuangan dengan keliangan dalaman selalunya akan terbuka hanya apabila gerek dipotong ke dalamnya.
Bahagian Enjin Mana Yang Sebenarnya Dituangkan?
Di dalam enjin moden, senarai pelakon adalah lebih panjang daripada jangkaan kebanyakan orang. Ia termasuk blok, kepala silinder, kuali minyak, penutup injap, penutup pemasaan, manifold masuk, manifold ekzos, perumah turbo, perumah pam air, perumah termostat, lekap enjin dan ekor panjang kurungan kecil.
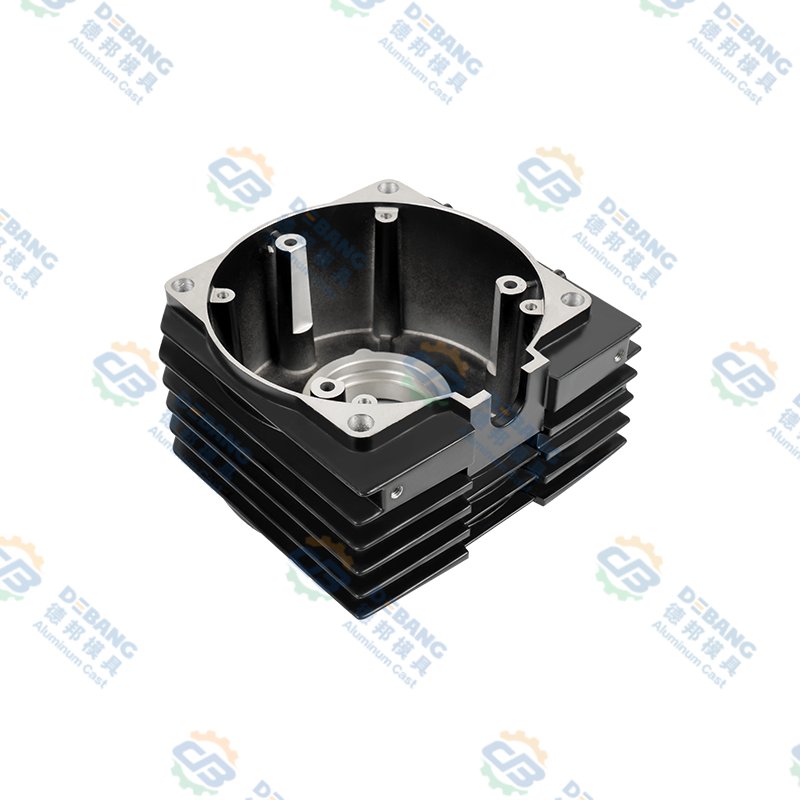
Di luar teras pembakaran, bahagian tuangan mati yang paling biasa ialah selongsong enjin itu sendiri, kadangkala dipanggil penutup masa, penutup hadapan atau perumah aksesori. Ia berdinding nipis, membawa alur pengedap, menyokong bos bolt dan selalunya termasuk lubang galas untuk aci. Ia mestilah rata, stabil dari segi dimensi dan bebas sepenuhnya daripada keliangan melalui dinding, kerana ia memisahkan minyak di satu sisi dari udara di sisi yang lain.
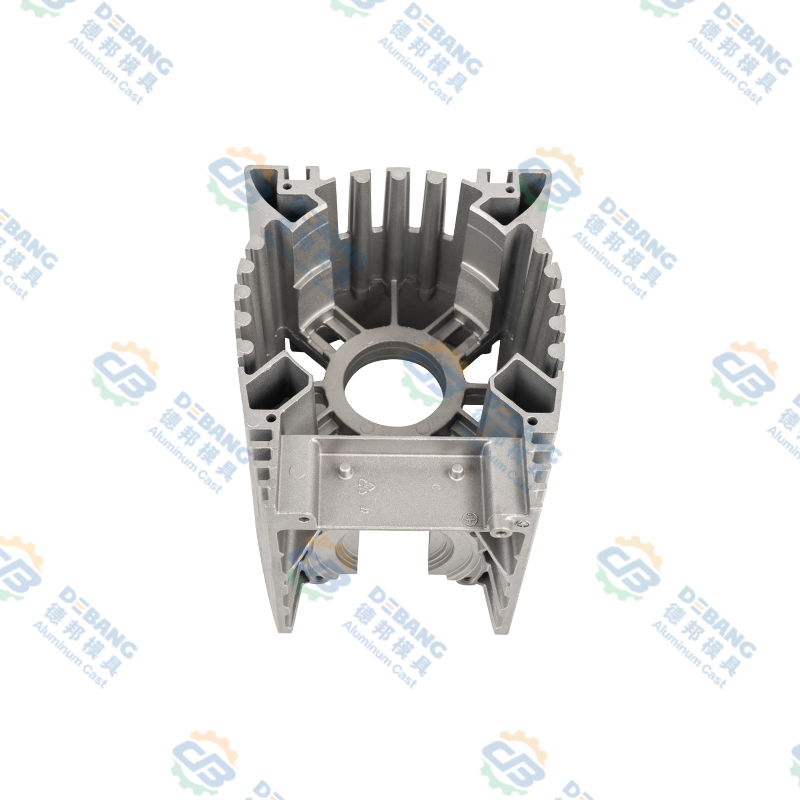 Selongsong Enjin Tuang Aluminium dan Perumahan Pengawal Selongsong enjin die-cast aluminium atau perumah pengawal automotif dengan sirip pelesapan haba dan pembinaan bersepadu, sesuai dengan pengedap berdinding nipis dan ketegaran struktur. Lihat Produk →
Bahagian seperti ini memberi ganjaran kepada pembekal yang mengawal keseluruhan rantaian. Jika perkakas dipotong di satu tempat, tuangan dituangkan di tempat lain dan pemesinan dikurangkan kepada satu pertiga, tiada siapa yang memiliki ketebalan dinding yang menyebabkan kebocoran. Pembekal tunggal dari reka bentuk cetakan hingga tuangan siap dimesin menghilangkan jurang itu.
Tuangan Di Sekitar Enjin: Penghantaran, Klac dan Bahagian Terma
Enjin tidak berfungsi bersendirian, dan begitu juga tuangannya. Kuali minyak transmisi terletak di bahagian bawah pacuan, mengumpul bendalir dan berganda sebagai penutup struktur. Ia biasanya besar, rata dan bergaris, dengan bos palam longkang dan bebibir pengedap yang mesti kekal rata selepas bertahun-tahun berbasikal haba.
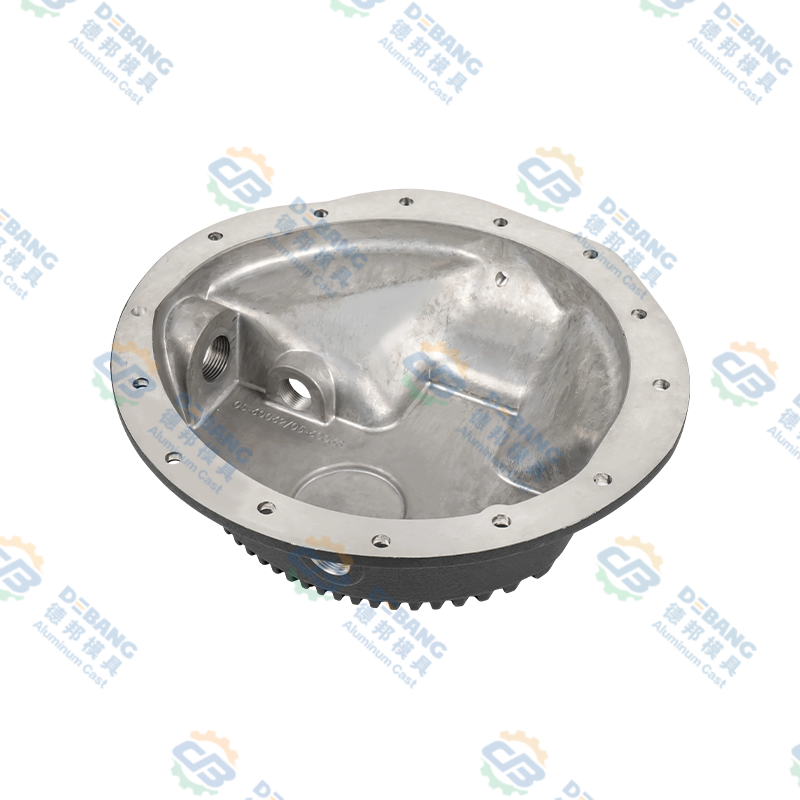 Kuali Penghantaran Aluminium Die Casting untuk Pandu Automotif Kuali transmisi die-cast aluminium ini menekankan kemasan kalis kakisan dan pengedap kalis bocor untuk peranan pengumpulan bendalir pacuan di bawah kenderaan. Lihat Produk →
Komponen klac adalah cabaran yang berbeza. Bahagian klac minyak silikon untuk kenderaan tugas berat beroperasi di bawah beban dan suhu berterusan, jadi ketepatan dimensi dan kekukuhan dalaman lebih penting daripada penampilan. Ketebalan dinding mestilah cukup seragam untuk mengelakkan titik panas, dan stok pemesinan harus cukup boleh diramal supaya bahagian siap seimbang.
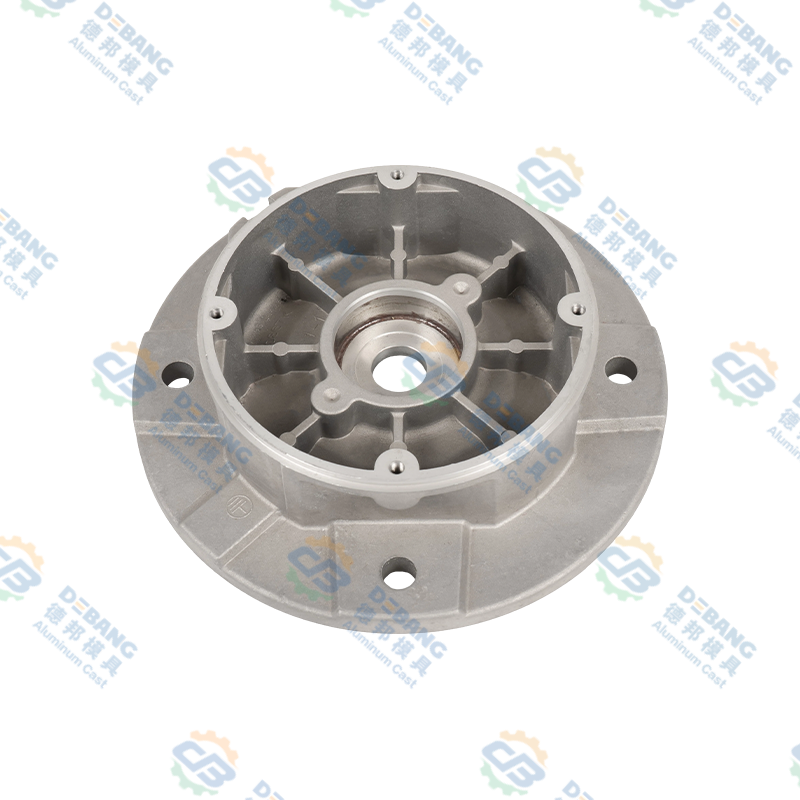 Komponen Klac Minyak Silikon Die Casting Aluminium Komponen klac minyak silikon tuang aluminium tugas berat untuk kipas penyejuk enjin, melaraskan kelajuan kipas dengan suhu untuk menyokong penyejukan dan penjimatan bahan api. Lihat Produk →
Bahagian terma melengkapkan gambar. Dengan peralihan kepada pacuan elektrik dan hibrid, tuangan telah berhijrah dari blok enjin ke perumah bateri, kotak penyongsang, perumah motor dan sink haba pencahayaan. Logam selalunya sama, ketebalan dinding selalunya lebih nipis, dan keperluan pengedap biasanya lebih ketat. Pembekal yang sudah memahami sarung enjin cenderung untuk menyesuaikan diri dengan bahagian ini dengan cepat, kerana disiplin asasnya adalah sama.
Peraturan Reka Bentuk Yang Mengekalkan Bunyi Hantaran Enjin
Tuangan yang baik direka bentuk, tidak diperiksa kewujudannya. Peraturan berikut digunakan untuk hampir setiap tuangan berkaitan enjin, walau apa pun prosesnya.
- Pastikan ketebalan dinding seragam yang mungkin. Bahagian tebal sejuk perlahan-lahan dan tarik logam dari jiran nipis, mewujudkan lompang pengecutan.
- Gunakan fillet yang banyak di sudut dalaman. Sudut tajam menumpukan tegasan dan menyekat aliran logam.
- Tambahkan draf pada setiap muka menegak. Tanpanya, bahagian itu akan terseret pada lonjakan dan permukaannya koyak.
- Reka bentuk tulang rusuk daripada bos tebal. Kekakuan datang dari geometri, bukan dari jisim.
- Letakkan elaun pemesinan hanya di tempat pemesinan sebenarnya akan berlaku. Stok tambahan pada permukaan tuang adalah logam terbuang dan masa kitaran tambahan.
- Fikirkan tentang lokasi pin ejektor lebih awal. Pin yang mendarat pada muka pengedap adalah kebocoran yang menunggu untuk berlaku.
- Pastikan lubang teras mudah dan selaras dengan arah pembukaan dadu. Teras sisi menambah kos dan penyelenggaraan.
- Nyatakan toleransi yang sepadan dengan proses. Toleransi yang terlalu ketat pada permukaan tuang meningkatkan kos perkakas dan kadar sekerap tanpa meningkatkan fungsi.
Apabila peraturan ini dipatuhi, pemutus tiba di pusat pemesinan dalam keadaan yang boleh diramal, dan keseluruhan program berjalan lebih cepat. Apabila mereka diabaikan, larian sampel pertama menjadi rundingan yang mahal.
Kecacatan Biasa dan Cara Ia Dicegah
Setiap faundri menyimpan senarai kecacatan mental, kerana setiap satu mempunyai tandatangan dan punca. Keenam-enam ini paling kerap muncul dalam tuangan enjin.
Keliangan gas
Lompang dalaman bulat yang disebabkan oleh udara terperangkap atau hidrogen terlarut. Dihalang dengan pengudaraan yang lebih baik, bantuan vakum dan penyahgasan cair yang betul.
Keliangan pengecutan
Lompang tidak teratur di bahagian tebal yang membeku. Dihalang oleh ketebalan dinding yang seragam, pemakanan yang lebih baik dan suhu die terkawal.
Sejuk tertutup
Dua bahagian hadapan logam bertemu tanpa bercantum, meninggalkan jahitan yang kelihatan dan sambungan yang lemah. Dihalang oleh suhu mati yang lebih tinggi dan pengisian yang lebih cepat.
kilat
Logam melarikan diri di sepanjang garis perpisahan. Dihalang dengan penyelenggaraan die, daya pengapit yang betul dan tekanan pukulan terkawal.
Warpage
Herotan selepas lontar kerana penyejukan yang tidak sekata. Dihalang dengan litar penyejukan yang seimbang dan pemasaan lenting yang betul.
Memateri
Aluminium melekat pada permukaan die, meninggalkan tompok kasar. Dihalang oleh salutan mati, kawalan suhu dan kimia aloi yang sesuai.
Coraknya konsisten: hampir setiap kecacatan dikesan kembali kepada suhu, corak isian atau kualiti logam. Itulah sebabnya pemantauan proses lebih berharga daripada pemeriksaan akhir. Bahagian yang dibuang selepas pemesinan telah menggunakan tenaga kerja, tenaga dan hayat alat.
Kawalan Kualiti Semasa Menuang Bahagian Enjin
Perancangan kualiti untuk tuangan enjin bermula dengan fungsi bahagian tersebut. Penutup yang menyimpan minyak memerlukan tekanan tekanan. Kurungan memerlukan kebolehulangan dimensi. Sinki haba memerlukan integriti dinding supaya haba sebenarnya boleh bergerak melalui logam.
Dalam amalan, pelan kawalan biasa menggabungkan beberapa lapisan. Pemeriksaan spektrometer mengesahkan kimia aloi sebelum leburan digunakan. Pemantauan dalam proses merekodkan profil tangkapan dan suhu die. Pemeriksaan dimensi menggunakan kaliper, tolok dan mesin pengukur koordinat untuk ciri kritikal. Kaedah tidak merosakkan seperti X-ray dan ujian tekanan atau kebocoran mencari lompang dalaman yang tidak dapat ditemui oleh pemeriksaan visual. Akhir sekali, pemeriksaan yang merosakkan pada bahagian sampel mendedahkan struktur mikro, kekerasan dan tahap keliangan sebenar.
Dokumentasi sama pentingnya dengan ujian. Pembekal tuangan harus dapat menunjukkan kepada pelanggan rekod pemeriksaan untuk kumpulan tertentu, dipadankan dengan nombor haba dan mesin. Kebolehkesanan itulah yang menjadikan penghantaran menjadi hubungan bekalan yang boleh dipercayai, dan itulah sebab kami menganggap rekod pemeriksaan kami sendiri sebagai produk dalam hak mereka sendiri. Anda boleh membaca lebih lanjut tentang cara kami mendekati perkara ini di laman web kami halaman berkualiti .
Kos, Peralatan dan Masa Utama
Pembeli sering meminta satu nombor bagi setiap bahagian, tetapi harga tuangan ialah jumlah beberapa kos yang sangat berbeza. Carta di bawah menunjukkan secara kasar bagaimana jumlah kos program komponen enjin tuang aluminium biasanya berpecah.
Dua kesimpulan menyusul. Pertama, bahan dan perkakas mendominasi, jadi perubahan kecil dalam ketebalan dinding boleh menggerakkan harga unit lebih daripada rundingan panjang mengenai kadar buruh. Kedua, perbelanjaan berkualiti bukan overhed. Ia adalah insurans termurah terhadap tuntutan waranti pada perlindungan yang bocor.
Masa utama mengikut logik yang sama. Perkakas biasanya mengambil masa beberapa minggu dari pembekuan reka bentuk kepada sampel pertama, dan lekapan pemesinan menambah masa di atas. Jadual yang realistik membolehkan pusingan pensampelan, pembetulan reka bentuk jika perlu, dan kumpulan kecil pra-pengeluaran sebelum peningkatan penuh.
Bekerja Dengan Rakan Kongsi Die Casting
Kegagalan yang paling biasa dalam projek pemutus bukanlah kegagalan teknikal. Ia adalah jurang penyerahan. Pembuat alat menyalahkan faundri, faundri menyalahkan kumpulan aloi, dan kedai pemesinan menemui masalah yang telah wujud sejak pukulan pertama.
Pembekal yang meliputi reka bentuk cetakan, tuangan, operasi sekunder, pemesinan ketepatan, rawatan permukaan dan pemasangan di bawah satu bumbung menghilangkan sebahagian besar risiko itu. Ia juga memendekkan gelung maklum balas: apabila lubang yang dimesin mendedahkan keliangan, faundri mengetahui tentangnya pada minggu yang sama, bukan suku yang sama.
Jika anda merancang pemutus enjin atau drivetrain baharu, adalah wajar membawa rakan kongsi pembuatan ke dalam perbualan sebelum lukisan dibekukan. Perbincangan ringkas tentang garisan pemisah, ketebalan dinding dan stok pemesinan boleh menjimatkan keseluruhan kitaran perkakas. Anda dialu-alukan untuk bercakap dengan pasukan kami tentang projek anda, sama ada bahagian tunggal atau keluarga komponen.
Soalan Lazim
Adakah tuangan blok enjin sama dengan tuangan mati?
Tidak. Blok enjin biasanya adalah tuangan pasir atau tuangan mati tekanan rendah daripada besi atau aluminium, kerana ia besar dan laluan dalamannya memerlukan acuan yang boleh dipecahkan. Tuangan die tekanan tinggi biasanya digunakan untuk bahagian yang lebih kecil dan nipis seperti selongsong, penutup, kuali dan kurungan, di mana volum yang tinggi dan toleransi yang ketat membenarkan kos acuan keluli.
Apakah logam yang digunakan untuk menuang bahagian enjin?
Besi tuang kelabu dan besi mulur menguasai blok dan aci engkol tradisional. Aloi aluminium seperti A356, A360, ADC12 dan A380 digunakan untuk kepala, perumah, penutup dan bahagian terma. Magnesium muncul dalam penutup dan kurungan yang ringan, manakala zink digunakan untuk komponen ketepatan kecil yang memerlukan dinding yang sangat nipis.
Mengapa bahagian enjin tuang masih memerlukan pemesinan?
Kerana pemutus menghasilkan bentuk hampir bersih, bukan bentuk siap. Permukaan tuangan tidak boleh menahan toleransi yang diperlukan untuk gerek galas, muka pengedap atau lubang berulir. Pemesinan mengeluarkan lapisan logam terkawal untuk mencapai toleransi tersebut, dan ia juga mendedahkan keliangan dalaman yang sebaliknya akan gagal dalam perkhidmatan.
Berapa lama masa yang diambil untuk menghantar dan menghantar komponen enjin?
Untuk bahagian baharu, biarkan beberapa minggu untuk reka bentuk dan pembuatan alatan, kemudian pusingan pensampelan untuk mengesahkan dimensi dan parameter proses. Pengeluaran bahagian matang adalah pantas, selalunya diukur dalam beberapa hari, tetapi jumlah masa utama juga termasuk perolehan bahan, pemesinan, rawatan permukaan, pemeriksaan dan penghantaran.
Bolehkah keliangan dalam bahagian enjin tuang dibaiki?
Keliangan permukaan yang kecil kadangkala boleh dimeterai dengan impregnasi, tetapi keliangan struktur dalam kawasan kedap tekanan atau beban beban tidak boleh dibaiki. Jawapan yang betul ialah membetulkan proses, melaraskan pintu masuk atau penyejukan, dan sampel semula. Membaiki lompang dalaman menyembunyikan masalah dan bukannya menyelesaikannya.
Bagaimanakah saya tahu tuangan tidak akan bocor?
Ketegangan kebocoran direka dan dikawal, tidak diharapkan. Ia bermula dengan simulasi pengisian, diteruskan dengan kualiti cair terkawal dan suhu die, dan berakhir dengan ujian tekanan atau kebocoran pada bahagian pengeluaran. Pemeriksaan sinar-X pada sampel mengesahkan bahawa struktur dalaman sepadan dengan niat reka bentuk.
Memancarkan enjin adalah subjek yang memberi ganjaran kepada kesabaran. Proses, aloi dan geometri semuanya berinteraksi, dan keputusan yang dibuat dalam mesyuarat reka bentuk pertama biasanya muncul dalam kadar sekerap setahun kemudian. Dapatkan asas yang betul, pastikan rantaian bekalan pendek, dan kawal pencairan dan perkakas dengan keseriusan yang sama, dan tuangan akan melakukan kerja senyap mereka untuk hayat kenderaan.
Jika anda ingin pendapat kedua mengenai bahagian yang anda sedang bangunkan, hantarkan lukisan itu kepada kami. Perbualan pendek tentang ketebalan dinding, garis pemisah dan stok pemesinan biasanya merupakan jam paling berharga dalam keseluruhan projek.
Berita Terkini
Ketahui Lebih Lanjut Mengenai Berita Industri
-
14
Jul
 Panduan Komprehensif untuk Bahagian Die-Cast: Proses, Bahan dan AplikasiBahagian tuangan mati ialah komponen logam yang dihasilkan dengan memaksa logam cair, biasanya aluminium, zink, atau magnesium, ke dalam acuan keluli boleh guna semula di bawah tekanan tingg...
-
16
Jul
Panduan Teknikal Lengkap: Apakah Komponen Die Cast Aluminium dan Gambaran Keseluruhan Komprehensif Proses Tuangan Die Aloi AluminiumJadual Kandungan Definisi Langsung Proses Pembuatan Apakah Komponen P... -
02
Sep
Tuangan Die Magnesium lwn Aluminium: Perbandingan Ketumpatan, Kekuatan, Kos dan AplikasiSeorang jurutera OEM yang menyemak komponen kenderaan elektrik baharu tiba di persimpangan biasa: adakah perumahan ini harus magnesium atau aluminium? Jawapannya bukanlah keutamaan bahan yang mu... -
14
Sep
Penuangan Pasir Blok Enjin Aluminium: Proses, Faedah dan Pertimbangan UtamaBlok enjin aluminium adalah tuangan pasir kerana proses itu boleh menghasilkan laluan penyejuk dalaman dan peralihan dinding nipis-ke-tebal yang die casting bergelut untuk meniru tanpa pengubahs...
Sama ada anda seorang pembeli atau rakan kongsi pembangunan, kami komited untuk menyediakan anda penyelesaian yang boleh dipercayai.
PAUTAN PRODUK
Mudah alih
Perkhidmatan Pelanggan
PAUTAN CEPAT
DAPATKAN SEBUT HARGA
HUBUNGI KAMI
Tel: +86-574-86108662
Mobile: +86-15869318110 / +86-15988651610
E-mail: info@debangmould.com
Whatsapp: +61 425 630 715
+86 18067123332
+86 15988651610
Add: No. 1 Jalan Tianxing, Taman Sains dan Teknologi Daqi Daerah Beilun, Bandar Ningbo, Wilayah Zhejiang, China
Hak Cipta © Zhejiang Debang Intelligent Technology Co., Ltd. Hak Cipta Terpelihara.
 Pengeluar Die Casting OEM/ODM