

aloi zink vs aluminium: Aplikasi, Kriteria Pemilihan dan Panduan Praktikal
 2026.09.21
 Berita Industri
Bagi pembeli OEM yang membandingkan aloi zink dan aluminium untuk die casting , pilihan bahan biasanya didorong oleh empat pembolehubah: saiz bahagian, matlamat berat, suhu operasi dan keperluan kemasan. Aloi zink adalah calon yang lebih kuat untuk bahagian berdinding nipis dan rumit yang memerlukan kemasan bersalut yang digilap. Aloi aluminium adalah pilihan yang lebih baik apabila berat penting atau apabila bahagian mesti menghilangkan haba atau dianodkan. Empat pembolehubah ini menyelesaikan kebanyakan pertikaian sebelum sebut harga dikeluarkan.
Sekilas Pandang Sifat Bahan Utama
Zink dan aluminium kedua-duanya adalah bahan tuangan mati yang terbukti, tetapi profil fizikalnya berbeza dalam cara yang secara langsung mempengaruhi reka bentuk bahagian dan kos pengeluaran. Jadual di bawah meringkaskan nilai yang paling kerap disemak oleh pembeli OEM apabila memilih antara nilai tersebut.
| Harta benda | Aloi Zink | Aloi Aluminium |
|---|---|---|
| Ketumpatan | ~6.6 g/cm³ | ~2.7 g/cm³ |
| Takat Lebur | 380-430°C | 580-660°C |
| Kekuatan Tegangan | 250-320 MPa | 230-360 MPa |
| Kekonduksian Terma | ~100 W/m·K | ~110-130 W/m·K |
| Ketebalan Dinding Biasa | 0.5 mm dan ke atas | 1.5 mm dan ke atas |
| Rintangan Kakisan | Bagus, perlukan penyaduran | Cemerlang, boleh anodize |
Perbezaan ini menghasilkan akibat praktikal. Bahagian zink boleh dituang dengan dinding setepis 0.5 mm, manakala bahagian aluminium biasanya memerlukan sekurang-kurangnya 1.5 mm untuk diisi dengan betul. Jurang ketumpatan penting dalam aplikasi kenderaan di mana berat tambahan diukur berdasarkan penjimatan bahan api atau sasaran julat. Jurang suhu lebur menjejaskan hayat perkakas dan masa kitaran, yang seterusnya mengubah ekonomi setiap bahagian.
Berat dan Kekuatan: Mana Yang Lebih Penting dalam Bahagian Anda?
Mulakan dengan kesimpulan: jika bahagian itu kecil dan perlu bertahan dengan pengendalian kasar, zink memberikan lebih banyak rintangan hentaman per unit volum. Jika bahagian itu lebih besar, atau dipasang pada pemasangan bergerak, berat aluminium menjadi lebih berharga. Zink kira-kira 2.4 kali lebih tumpat daripada aluminium. Ini bermakna perumah zink mempunyai kira-kira 60 peratus lebih jisim daripada isipadu yang sama dalam aluminium. Untuk komponen pegun, jisim tambahan itu selalunya tidak berbahaya. Untuk pemasangan berputar atau bergetar, ia menjejaskan keletihan dan saiz penggerak. Kekuatan tegangan adalah pertandingan yang lebih dekat, dengan kedua-dua bahan mencapai 250 MPa atau lebih bergantung pada aloi dan rawatan haba. Tetapi keliatan pada bahagian nipis menolak ke arah zink. Aluminium lebih cenderung koyak jika dindingnya nipis dan titik tegasannya tajam.
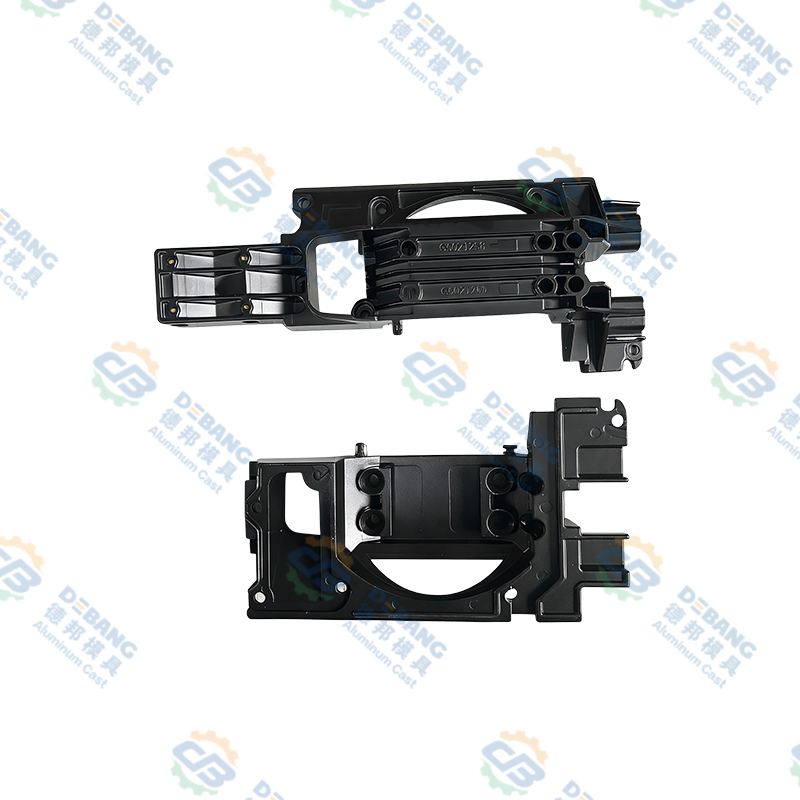
Perumah motor pengelap automotif dan komponen klac menggambarkan pertukaran dengan baik. Perumah motor pengelap memerlukan dinding yang kuat dan nipis untuk mengelakkan penambahan berat pada pemasangan pengelap. Aluminium boleh melakukan ini jika dinding kekal melebihi 1.5 mm. Zink boleh menjadi lebih nipis dengan risiko keliangan yang lebih rendah. Dalam amalan, kedua-dua bahan menghasilkan bahagian pengelap yang boleh dipercayai, tetapi niat reka bentuk menentukan yang mana satu yang menang.
- Pilih zink untuk bahagian yang padat dan terperinci yang memerlukan toleransi yang ketat
- Pilih aluminium untuk perumahan yang lebih besar di mana penjimatan berat adalah penting
- Pilih zink apabila bahagian tersebut memerlukan kemasan hiasan yang digilap
- Pilih aluminium apabila bahagian itu akan dianodkan untuk rintangan haus
Prestasi Terma dan Persekitaran
Aluminium adalah pilihan yang lebih biasa untuk bahagian yang terdedah kepada suhu operasi yang tinggi. Julat leburnya berjalan kira-kira 200°C di atas zink, dan siling suhu perkhidmatannya juga lebih tinggi. Untuk sink haba pencahayaan automotif dan elektronik kuasa yang disejukkan oleh udara atau cecair, aluminium biasanya dinyatakan kerana ia mengalirkan haba dari peranti sensitif dan menahan pelembutan pada suhu tinggi. Zink juga mengalirkan haba, tetapi suhu perkhidmatan atasnya berada sekitar 100-120°C untuk tugas berterusan, yang mengehadkan penggunaannya berhampiran sumber cahaya berkuasa tinggi atau petak enjin.
Untuk perumah pencahayaan yang terletak berdekatan dengan tatasusunan LED atau mentol HID, laluan terma dari sumber cahaya ke perumah adalah lebih penting daripada kemasan kosmetik. Itulah sebabnya banyak sink haba pencahayaan automotif dibuang dalam aluminium, dan mengapa pembeli OEM secara rutin meminta hasil simulasi terma sebelum meluluskan reka bentuk.
Zink masih boleh digunakan dalam aplikasi terma apabila bahagiannya kecil dan beban haba rendah. Lekapan lampu zink kecil kadangkala mengatasi prestasi pendakap aluminium yang lebih besar dari segi kos dan kestabilan dimensi, selagi suhu operasi kekal dalam julat selamat.
Perbezaan Proses Tuangan Mati dan Kehidupan Alatan
Zink mempunyai takat lebur yang lebih rendah, yang diterjemahkan kepada kitaran pukulan yang lebih pantas dan hayat mati yang lebih lama. Alat tuangan zink boleh menghasilkan satu juta atau lebih pukulan sebelum haus menjadi jelas. Aluminium, dengan takat leburnya yang lebih tinggi, menyerang keluli alat dengan lebih agresif; acuan aluminium biasa menghasilkan 100,000 hingga 200,000 tangkapan sebelum pengubahsuaian diperlukan. Perbezaan ini penting apabila program mempunyai volum yang tinggi, kerana pelunasan alatan dan kos penyelenggaraan mempengaruhi harga sekeping yang disebut.
Masa kitaran adalah satu lagi titik pemisahan. Zink memejal dengan cepat dan boleh dikeluarkan lebih awal. Aluminium memerlukan lebih banyak masa penyejukan. Untuk bahagian kecil dengan dinding nipis, kitaran zink boleh menjadi jauh lebih pendek daripada kitaran aluminium, yang meningkatkan produktiviti pada tahap sel. Untuk bahagian aluminium yang besar dan berat, masa kitaran bertambah lagi kerana rongga mengambil masa lebih lama untuk diisi dan disejukkan. Pembeli yang membandingkan sebut harga harus bertanya tentang masa kitaran dan jangkaan hayat mati secara berasingan, kerana kedua-duanya muncul dalam kos unit walaupun ia tidak disenaraikan sebagai item baris yang berbeza.
Jika program diunjurkan untuk menjual satu juta unit setahun, cetakan zink mungkin bertahan lebih lama daripada dua atau tiga cetakan aluminium sepanjang hayat program. Jika program ini adalah larian kecil 5,000 keping, kos cetakan awal mendominasi dan bahan dengan pengeluaran yang lebih mudah pada volum rendah mungkin lebih menarik.
Kemasan Permukaan dan Rintangan Kakisan
Zink mempunyai reputasi untuk keserasian penyaduran yang sangat baik. Tuangan zink boleh digilap, disalut dengan nikel atau krom, dan dicat untuk kemasan hiasan. Aloi zink juga menahan kakisan dengan baik tanpa penyaduran, tetapi logam biasanya diberi salutan untuk memperbaiki penampilannya dan memanjangkan hayat perkhidmatannya. Permukaan licin dan bebas kecacatan yang dihasilkan oleh zink mati memudahkan untuk mencapai kemasan cermin atau hampir cermin.
Aluminium juga boleh disiapkan dalam beberapa cara, tetapi laluan penamatnya yang paling berharga ialah anodizing. Aluminium anod menghasilkan lapisan oksida yang keras yang tahan lelasan dan terdapat dalam pelbagai warna. Tuangan aluminium juga boleh disalut serbuk, dicat, atau dibiarkan dengan kemasan matte bertekstur. Soalan praktikal untuk pembeli OEM ialah apa yang diharapkan oleh pelanggan anda. Jika bahagian itu kelihatan dan hiasan, zink bermula dengan kelebihan. Jika bahagian tersebut berfungsi dan perlu menahan pendedahan kepada semburan garam, bahan kimia atau cuaca, aluminium anod mungkin tahan lebih baik.
Untuk perumah yang membawa pengikat dan memerlukan kestabilan dimensi selepas salutan, kedua-dua bahan boleh mencapai toleransi yang stabil. Perbezaan utama ialah bahagian bersalut zink biasanya mengekalkan toleransi yang lebih ketat dalam pengeluaran kerana proses tuangan die lebih berulang pada dinding nipis.
Pemacu Kos Pembeli OEM Harus Bandingkan
Soalan kos sebenar bukanlah harga sekilogram logam tetapi jumlah kos setiap bahagian yang boleh diterima. Di sinilah perbincangan berubah untuk setiap pembeli.
- Kos bahan: Zink lebih mahal sekilogram daripada aluminium, tetapi bahagian zink mungkin mempunyai bahan yang kurang dipangkas kerana rongga mengisi dengan lebih cekap pada dinding nipis.
- Masa kitaran: Zink berkitar lebih cepat, yang mengurangkan tenaga buruh dan overhed mesin setiap bahagian.
- Jangka hayat perkakas: Zink mati tahan lebih lama, jadi kos penyelenggaraan setiap bahagian jatuh dari semasa ke semasa.
- Operasi sekunder: Zink memerlukan kurang pemangkasan dan biasanya memerlukan kurang pemesinan, manakala aluminium sering memerlukan deburring dan kadangkala kerja CNC untuk mencapai toleransi yang ketat.
- Kadar penolakan: Zink mempunyai risiko keliangan yang lebih rendah pada bahagian nipis, yang bermaksud kurang sekerap. Penolakan aluminium boleh muncul sebagai keliangan gas atau kecacatan pengecutan, meningkatkan kos kualiti.
Untuk bahagian yang terdedah secara visual yang memerlukan keliangan yang rendah dan kemasan yang cerah, zink selalunya memberikan jumlah kos yang paling rendah. Untuk bahagian struktur di mana pengurangan berat menjadi keutamaan, aluminium mungkin masih mengatasi zink walaupun masa kitarannya lebih lama.
Senario Aplikasi dalam Automotif dan Seterusnya
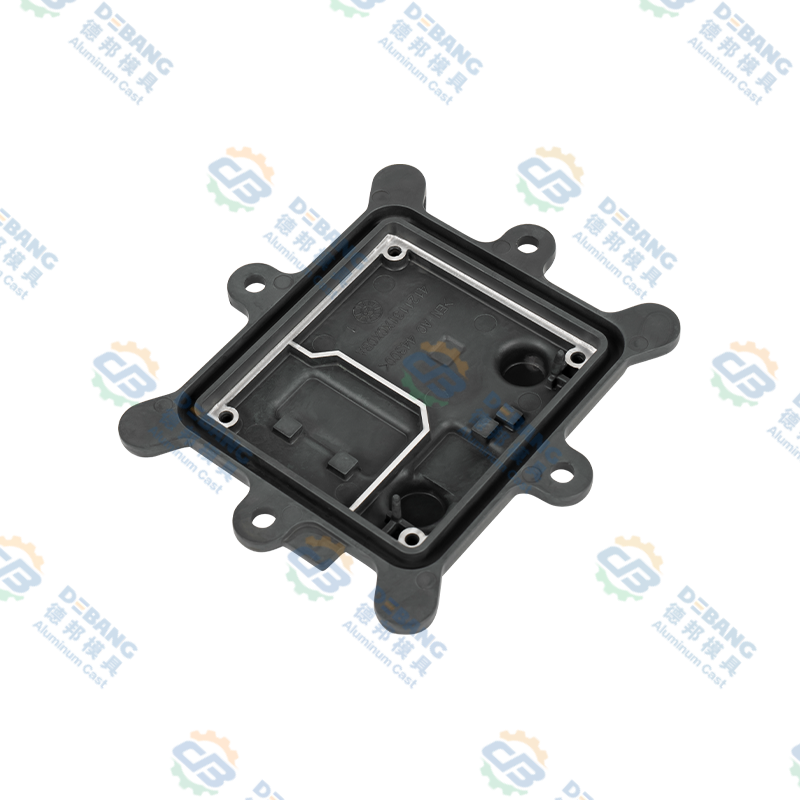
Bahagian lampu automotif adalah salah satu contoh tekanan pemilihan bahan yang paling jelas. Sinki haba lampu kereta mestilah cukup ringan untuk kenderaan tetapi mampu mengendalikan haba daripada sumber cahaya secara haba. Aluminium adalah lalai biasa untuk sink haba itu sendiri. Walau bagaimanapun, komponen pencahayaan zink kecil, termasuk sink haba, masih dinyatakan dalam kedudukan di mana output cahaya lebih rendah dan bahagiannya dikelilingi oleh plastik atau di mana tuangan zink memudahkan pemasangan. Keputusan untuk menggunakan zink untuk sink haba pencahayaan biasanya didorong oleh keperluan untuk kebolehulangan dimensi yang lebih ketat dan geometri yang nipis dan rumit, bukan oleh keupayaan haba mentah.
Sistem pengelap menawarkan kontras lain. Perumah motor pengelap boleh dibuang dalam aluminium untuk mengurangkan jisim pada lengan pengelap, terutamanya dalam modul pengelap hadapan. Versi zink mungkin lebih disukai untuk pengelap belakang atau untuk bahagian mekanikal dalaman, di mana kemasan bersalut dan ketepatan dimensi mengurangkan bunyi dan geseran.
Kenderaan tugas berat memperkenalkan tekanan haba. Komponen klac minyak silikon untuk kenderaan berat menghadapi suhu tinggi dan tork yang mampan. Aluminium adalah pilihan yang rasional untuk perumah tersebut kerana ia mengeluarkan haba dan menahan kendur di bawah beban.
Motosikal dan peralatan rekreasi sering menggabungkan kedua-dua bahan. Pasak kaki dan fender menyokong aluminium untuk mengurangkan berat badan. Kurungan kecil dan penutup hiasan mengutamakan zink untuk perincian yang lebih halus dan kemasan yang lebih baik.
Rangka Kerja Keputusan Akhir untuk Pembeli
Sebelum menghantar RFQ, gunakan urutan berikut. Pertama, senaraikan julat suhu operasi. Jika ia mencecah melebihi 120°C untuk tempoh yang panjang, aluminium adalah laluan yang lebih selamat. Kedua, kira berat komponen maksimum yang boleh diterima. Jika setiap gram penting untuk penjimatan bahan api atau muatan, aluminium adalah satu-satunya pilihan yang masuk akal. Ketiga, semak lukisan untuk ketebalan dinding minimum. Jika pereka bentuk memerlukan dinding 0.5 hingga 1.0 mm, zink adalah bahan yang lebih kuat. Keempat, tentukan penamat. Jika ia adalah permukaan hiasan bersalut krom, zink menang. Jika ia adalah salutan anod berwarna, aluminium menang.
Permohonan itu juga perlu dipertimbangkan. Untuk pencahayaan sink haba, aluminium ialah pilihan konvensional dalam kebanyakan reka bentuk kenderaan moden. Untuk bahagian mekanikal halus dan kurungan kompleks pada kenderaan yang sama, zink selalunya merupakan pilihan yang lebih menjimatkan. Banyak pembekal tuangan cetakan OEM menyokong kedua-dua bahan, yang bermaksud rakan kongsi yang baik boleh mencadangkan bahan berdasarkan fungsi bahagian, bukan pada logam yang mereka ada dalam stok.
Jaminan kualiti juga memainkan peranan. Apabila anda bekerja dengan pengilang yang mempunyai pengalaman dengan kedua-dua bahan, mereka boleh menyediakan set data rujukan yang kukuh, termasuk tahap keliangan, laporan dimensi dan sampel kemasan daripada setiap keluarga bahan, yang memberi anda keyakinan untuk membuat keputusan sebelum membuat komitmen kepada perkakas.
Senarai Semak Sebelum Membuat Pesanan
- Tentukan julat suhu operasi dan sahkan ia terhadap siling perkhidmatan bahan
- Tetapkan sasaran berat dan sahkan isipadu bahagian terhadap perbezaan ketumpatan
- Sahkan ketebalan dinding minimum dan sama ada reka bentuk itu serasi dengan keupayaan isian aluminium
- Nyatakan kemasan permukaan yang diperlukan dan sahkan ketersediaan penyaduran atau anodisasi
- Anggarkan volum tahunan, kemudian hitung pelunasan alatan dan jangka hayat mati bagi setiap bahan
- Tanya pembekal untuk keliangan, toleransi dan data sampel kemasan sebelum kelulusan alat
Dengan jawapan ini di tangan, keputusan zink berbanding aluminium biasanya mudah. Bahan yang paling sepadan dengan fungsi bahagian dan persekitaran aplikasi menjadi jawapan yang betul, tanpa mengira aloi yang lebih murah sekilogram.
Berita Terkini
Ketahui Lebih Lanjut Mengenai Berita Industri
-
28
Sep
 Aloi Zink Zamak 3: Sifat, Aplikasi Die Casting dan Panduan Pemilihan untuk OEMApabila bahagian logam memerlukan geometri yang kompleks, toleransi yang ketat, dan kemasan permukaan yang baik pada kos yang berpatutan, Zamak 3 selalunya jurutera bahan beralih kepada yang per...
-
14
Jul
Panduan Komprehensif untuk Bahagian Die-Cast: Proses, Bahan dan AplikasiBahagian tuangan mati ialah komponen logam yang dihasilkan dengan memaksa logam cair, biasanya aluminium, zink, atau magnesium, ke dalam acuan keluli boleh guna semula di bawah tekanan tingg... -
16
Jul
Panduan Teknikal Lengkap: Apakah Komponen Die Cast Aluminium dan Gambaran Keseluruhan Komprehensif Proses Tuangan Die Aloi AluminiumJadual Kandungan Definisi Langsung Proses Pembuatan Apakah Komponen P... -
19
Oct
Aluminium Tuangan Die Automotif: Panduan Praktikal untuk Aloi, Bahagian dan KualitiTuangan cetakan aluminium adalah salah satu kuda kerja yang tenang bagi kereta moden. Lihat di belakang lampu atau di bawah hud dan anda akan dapati bahagian aluminium tuang melakukan kerja yang...
Sama ada anda seorang pembeli atau rakan kongsi pembangunan, kami komited untuk menyediakan anda penyelesaian yang boleh dipercayai.
PAUTAN PRODUK
Mudah alih
Perkhidmatan Pelanggan
PAUTAN CEPAT
DAPATKAN SEBUT HARGA
HUBUNGI KAMI
Tel: +86-574-86108662
Mobile: +86-15869318110 / +86-15988651610
E-mail: info@debangmould.com
Whatsapp: +61 425 630 715
+86 18067123332
+86 15988651610
Add: No. 1 Jalan Tianxing, Taman Sains dan Teknologi Daqi Daerah Beilun, Bandar Ningbo, Wilayah Zhejiang, China
Hak Cipta © Zhejiang Debang Intelligent Technology Co., Ltd. Hak Cipta Terpelihara.
 Pengeluar Die Casting OEM/ODM